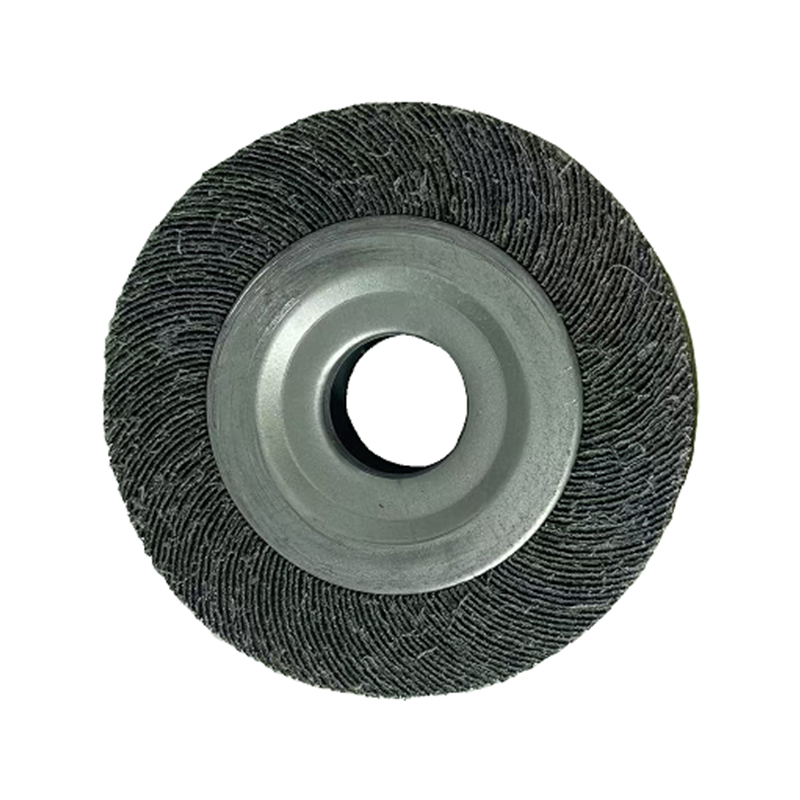
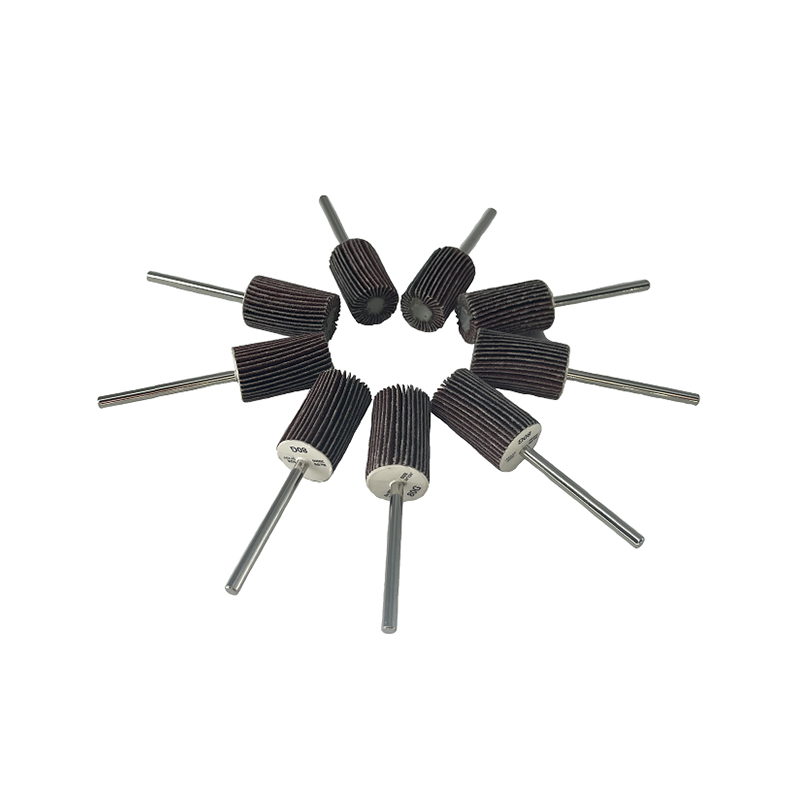
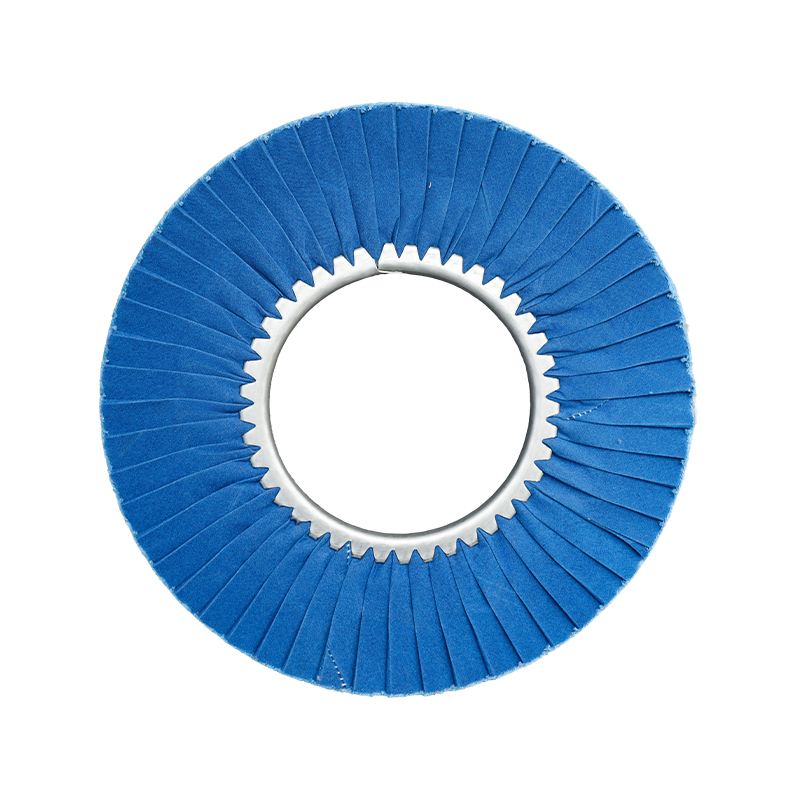
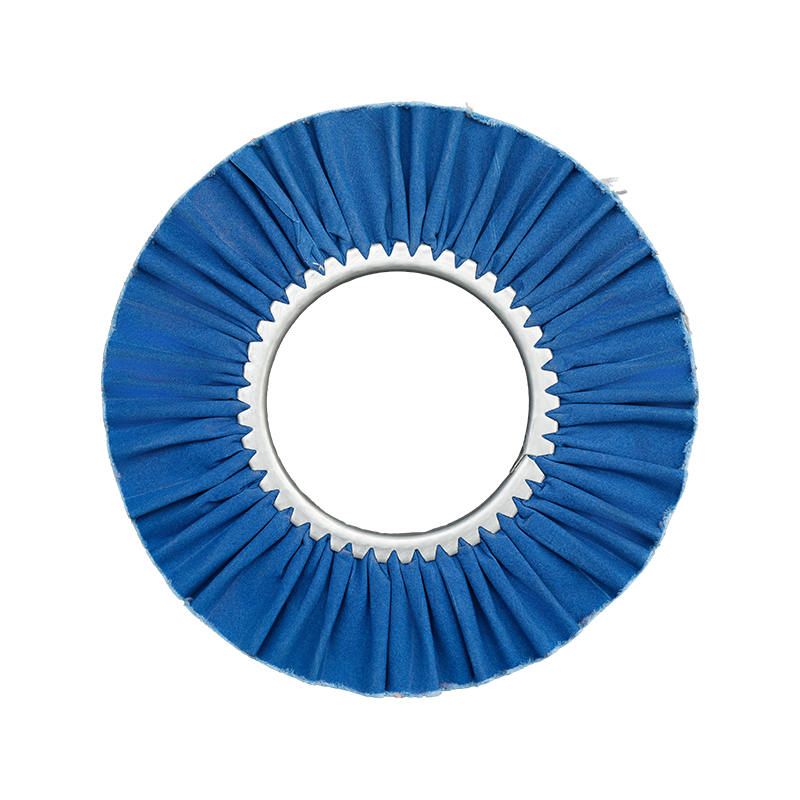
A koło klapowe to obrotowe narzędzie ścierne używane głównie do szlifowania, usuwania zadziorów, wyrównywania i polerowania metalu i innych powierzchni. Składa się z wielu nakładających się na siebie listków ściernych rozmieszczonych promieniowo wokół centralnej piasty. Listki zużywają się stopniowo w trakcie użytkowania, odsłaniając w sposób ciągły świeży materiał ścierny — co oznacza, że tarcza utrzymuje stałą wydajność cięcia przez cały okres użytkowania. Krótko mówiąc, ściernica listkowa to idealne rozwiązanie, gdy potrzebne jest kontrolowane, jednolite wykończenie powierzchni profilowanych lub płaskich detali.
W przeciwieństwie do stałych tarcz ściernych, ściernice listkowe dostosowują się do zakrzywionych i nieregularnych powierzchni, dzięki czemu są szczególnie skuteczne do wykańczania rur, rur, wałów i profili, których obróbka za pomocą płaskich narzędzi szlifierskich byłaby trudna lub czasochłonna. Ta elastyczność w połączeniu ze stosunkowo długą żywotnością sprawia, że ściernice listkowe są opłacalnym wyborem zarówno dla małych warsztatów, jak i linii produkcyjnych na dużą skalę.
Narzędzie jest kompatybilne ze standardowymi szlifierkami kątowymi, szlifierkami stołowymi, wiertarkami i automatycznymi maszynami polerskimi, co czyni go jednym z najbardziej elastycznych produktów ściernych dostępnych obecnie w obróbce powierzchni metali.
Podstawowe zastosowania koła klapowego
Ściernice listkowe pełnią kilka różnych funkcji w obróbce metali i obróbce powierzchni. Zrozumienie każdego zastosowania pomoże Ci wybrać odpowiednie ziarno, typ ścierniwa i rozmiar ściernicy do danego zadania. Oto najczęstsze zastosowania:
Gratowanie i wykańczanie krawędzi
Po cięciu, tłoczeniu lub obróbce części metalowe często mają ostre zadziory i szorstkie krawędzie, które mogą powodować obrażenia podczas obsługi i pogarszać dopasowanie komponentów. Ściernice listkowe skutecznie usuwają te zadziory bez żłobienia materiału podstawowego i zmiany tolerancji wymiarowych. Elastyczne listki docierają do lekko zagłębionych obszarów i konturów krawędzi, do których nie mają dostępu sztywne tarcze szlifierskie. Ma to kluczowe znaczenie w branżach takich jak motoryzacja, lotnictwo i inżynieria precyzyjna, gdzie jakość krawędzi bezpośrednio wpływa na dopasowanie części, dokładność montażu i bezpieczeństwo użytkownika końcowego.
Wygładzanie powierzchni i wygładzanie spoin
Szwy spawalnicze tworzą nierówne grzbiety i strefy wpływu ciepła, które należy wygładzić przed malowaniem, powlekaniem lub kontrolą. Koło listkowe łączy te przejścia w sposób czysty z otaczającą powierzchnią, bez tworzenia gwałtownych spadków. Ponieważ klapki uginają się pod naciskiem, zapobiegają powstawaniu płaskich śladów wgłębień, jakie mogą pozostawić sztywne tarcze, co skutkuje gładsze i bardziej spójne wykończenie przy mniejszej liczbie wtórnych przejść korekcyjnych. Zarówno w przypadku konstrukcji stalowych, jak i wyrobów z metalu dekoracyjnego, wygładzanie spoin za pomocą ściernicy listkowej pozwala zaoszczędzić znaczną ilość czasu w porównaniu z ręcznym piłowaniem lub wielokrotnym szlifowaniem.
Polerowanie i przygotowanie powierzchni
Ściernice listkowe o drobnym ziarnie (ziarno 120 i większe) są szeroko stosowane do przygotowania powierzchni metalowych przed galwanizacją, anodowaniem, malowaniem lub nakładaniem powłok ochronnych. Tworzą jednolitą teksturę powierzchni, która zapewnia lepszą przyczepność i bardziej profesjonalny wygląd końcowy. W branży wykańczającej stali nierdzewnej sekwencyjne stosowanie coraz drobniejszych ściernic listkowych – od 80 do 240 – to standardowy proces uzyskiwania szczotkowanych lub satynowych wykończeń widocznych na sprzęcie kuchennym, panelach architektonicznych i poręczach.
Szlifowanie i usuwanie materiału
Ściernice listkowe o grubym ziarnie (ziarno 40–80) służą do agresywnego usuwania naddatku — kształtowania metalu, usuwania rdzy i zgorzeliny walcowniczej lub czyszczenia skorodowanych powierzchni przed naprawą lub ponownym powlekaniem. Oferują większą prędkość cięcia niż tarcze drobnoziarniste, zachowując jednocześnie lepszą kontrolę niż stałe tarcze szlifierskie. W przypadku mocno zardzewiałego żelaza lub stali konstrukcyjnej ściernica listkowa z tlenku cyrkonu o ziarnistości 40 może skutecznie usunąć korozję powierzchniową do gołego metalu, dopasowując się jednocześnie do wszelkich występujących nierówności powierzchni.
Wykańczanie powierzchni profilowanych i rurowych
Koła listkowe wyróżniają się na niepłaskich geometriach. Ich elastyczne listki owijają się wokół zakrzywionych części — takich jak rury, poręcze, złączki i wały — i utrzymują stały kontakt ścierny w całym przejściu. Płaskie dyski tracą kontakt na krawędziach na okrągłych powierzchniach, pozostawiając nierówne wzory zarysowań lub wymagając wielu etapów zmiany położenia. Ta możliwość dostosowania sprawia, że ściernica listkowa jest preferowanym narzędziem w branżach zajmujących się elementami okrągłymi lub profilowanymi, w tym w instalacjach wodno-kanalizacyjnych, produkcji HVAC, produkcji mebli i metaloplastyce architektonicznej.
Usuwanie rdzy i renowacja powierzchni
Skorodowane powierzchnie metalowe wymagają obróbki ściernej, zanim będzie można skutecznie nałożyć powłokę ochronną. Ściernice listkowe usuwają rdzę powierzchniową, utlenianie i stare powłoki, pozostawiając czystą, wyprofilowaną powierzchnię, która poprawia przyczepność powłoki. W porównaniu do tarcz szczotek drucianych, ściernice listkowe pozostawiają bardziej jednolitą teksturę powierzchni i powodują mniejsze zmęczenie metalu na cieńszych przekrojach – jest to ważny czynnik przy renowacji starszych lub cieńszych elementów metalowych.
Przewodnik po ziarnistości ściernicy listkowej: wybór odpowiedniej ścieralności
Wybór odpowiedniego ziarna jest najważniejszym czynnikiem pozwalającym uzyskać oczekiwane rezultaty. Liczba ziaren odnosi się do wielkości cząstek ściernych: niższe liczby oznaczają grubsze i bardziej agresywne cięcie; wyższe liczby oznaczają delikatniejsze i gładsze wykończenie. Poniższa tabela podsumowuje popularne zakresy ziaren i ich zalecane zastosowania:
| Zakres ziarna | Klasyfikacja | Typowe zastosowanie |
|---|---|---|
| 40–60 | Gruby | Usuwanie ciężkich naddatków, usuwanie rdzy/zgorzeliny, kształtowanie |
| 80–100 | Średni | Gratowanie, wygładzanie spoin, szlifowanie ogólne |
| 120–180 | Dobrze | Mieszanie powierzchni, przygotowanie powłoki wstępnej, wykończenie szczotkowane |
| 240 | Bardzo dobrze | Polerowanie końcowe, przygotowanie do lustrzanego wykończenia, prace dekoracyjne |
Jako praktyczna zasada: zacznij od grubszego ziarna, aby usunąć materiał lub defekty, a następnie przejdź do drobniejszego ziarna, aby udoskonalić powierzchnię . Pomijanie piasku powoduje powstawanie widocznych rys z poprzedniego etapu, które trudno później usunąć bez dodatkowych przejść. Na przykład w przypadku wykończenia szczotkowanej stali nierdzewnej typowa sekwencja może obejmować ziarnistość 80 → 120 → 180, przy czym każdy etap usuwa zadrapania pozostawione przez poprzedni.
Materiały, nad którymi może pracować koło listkowe
Ściernice listkowe są wszechstronne i nadają się do pracy z szeroką gamą materiałów. Aby uzyskać najlepsze rezultaty, rodzaj ścierniwa osadzony w listkach musi być dopasowany do materiału przedmiotu obrabianego — użycie niewłaściwego ścierniwa może spowodować zanieczyszczenie, zatykanie lub słabą jakość wykończenia:
- Stal nierdzewna: Wymaga niezanieczyszczających materiałów ściernych, takich jak tlenek glinu lub tlenek cyrkonu, aby uniknąć przenoszenia cząstek żelaza, które mogą powodować plamy na powierzchni i inicjować korozję pod wykończeniem.
- Stal węglowa i żelazo: Ściernice listkowe z tlenku glinu i tlenku cyrkonu skutecznie radzą sobie z nimi zarówno przy szlifowaniu, jak i mieszaniu. W przypadku twardej stali preferowany jest tlenek cyrkonu ze względu na jego samoostrzącą się strukturę ziaren.
- Aluminium i metale miękkie: Tarcze z węglika krzemu lub drobnego tlenku glinu zapobiegają zatykaniu (załadowywaniu) i zapewniają czyste wykończenie bez żłobienia bardziej miękkiego materiału podstawowego.
- Drewno: Ściernice listkowe sprawdzają się przy szlifowaniu zakrzywionych profili drewnianych, usuwaniu starych warstw wykończeniowych oraz przygotowaniu powierzchni do bejcowania lub lakierowania. Do obróbki drewna najbardziej praktyczne są grysy średnie i drobne (80–180).
- Tworzywa sztuczne i kompozyty: Drobnoziarniste tarcze przy kontrolowanych, niższych prędkościach mogą kształtować i wykańczać części z tworzyw sztucznych bez topienia i rozmazywania. Utrzymywanie koła w ruchu jest szczególnie ważne, aby uniknąć miejscowego gromadzenia się ciepła.
Ściernica listkowa a inne narzędzia ścierne
Zrozumienie, gdzie pasuje ściernica listkowa w porównaniu z innymi narzędziami ściernymi, pomaga podejmować lepsze decyzje dotyczące narzędzi i unikać niewłaściwego zastosowania. Każdy typ narzędzia ma mocne strony, dzięki którym jest odpowiedni do określonych zadań:
| Narzędzie | Najlepsze dla | Ograniczenie a koło klapowe |
|---|---|---|
| Tarcza szlifierska | Szybkie, agresywne usuwanie materiału na płaskich powierzchniach | Pozostawia głębokie rysy; nie może dopasować się do krzywizn; brak możliwości wykończenia |
| Pas szlifierski | Wykańczanie dużych płaskich powierzchni na szlifierce stołowej | Nie można dosięgnąć profili konturowych lub wewnętrznych; wymaga sprzętu stacjonarnego |
| Koło szczotki drucianej | Usuwanie rdzy i czyszczenie powierzchni | Nie można mieszać ani polerować; pozostawia nierówną teksturę powierzchni; ryzyko włosia drutu |
| Płyta klapowa | Szlifowanie i mieszanie powierzchni płaskich pod kątem | Mniej skuteczne w przypadku profili okrągłych lub rurowych w porównaniu do ściernicy listkowej |
| Koło klapowe | Zakrzywione powierzchnie, wygładzanie, polerowanie, gratowanie, progresja wieloziarnista | Wolniejsze usuwanie naddatku niż tarcze szlifierskie na płaskich powierzchniach |
Kluczową zaletą koła klapowego jest jego połączenie elastyczności, stałej jakości wykończenia i długiej żywotności — czyniąc je bardziej ekonomicznym w wykonaniu niż narzędzia, które szybko się zużywają lub wymagają częstej wymiany. W wielu procesach produkcyjnych pojedyncza ściernica listkowa może zastąpić zarówno etap usuwania zadziorów, jak i etap polerowania, redukując całkowity koszt oprzyrządowania i czas cyklu.
Branże, które opierają się na kołach klapowych
Koła klapowe są stosowane w wielu środowiskach produkcyjnych i produkcyjnych, gdzie priorytetami są jakość powierzchni, wydajność i możliwość dostosowania narzędzi:
- Zakłady zajmujące się obróbką metali i spawalnictwem: Do czyszczenia i wyrównywania spawów elementów konstrukcyjnych, ram, bram i ogrodzeń przed malowaniem lub malowaniem proszkowym.
- Produkcja i naprawa samochodów: Wykańczanie paneli nadwozia, elementów układu wydechowego, części podwozia i rur klatki bezpieczeństwa, które wymagają gładkich, gotowych do malowania lub spawanych powierzchni.
- Produkcja wyrobów ze stali nierdzewnej: Sprzęt kuchenny do obróbki, maszyny do przetwarzania żywności, blaty i elementy architektoniczne, w przypadku których określone jest jednolite wykończenie szczotkowane lub satynowe.
- Hydraulika i HVAC: Wykańczanie końcówek rur, kształtek, korpusów zaworów i połączeń kanałów przed montażem lub nałożeniem powłoki ochronnej.
- Obróbka drewna i produkcja mebli: Kształtowanie profilowanych listew, wygładzanie wrzecion krzeseł i przygotowywanie zakrzywionych powierzchni do bejcowania lub lakierowania.
- Biżuteria i precyzyjna metaloplastyka: Drobnoziarniste ściernice listkowe są stosowane w postaci o małej średnicy, aby uzyskać dostęp do ciasnych miejsc na odlewach i ręcznie wytwarzanych elementach przed końcowym polerowaniem.
Jak prawidłowo używać koła klapowego
Maksymalne wykorzystanie ściernicy klapowej wymaga odpowiedniej techniki, konfiguracji i świadomości praktyk bezpieczeństwa. Zła technika skraca żywotność koła, powoduje nierówne rezultaty i może stwarzać zagrożenia:
- Dopasuj moc trzpienia i prędkość obrotową: Zawsze używaj ściernicy listkowej, której maksymalna prędkość obrotowa jest równa lub większa niż prędkość narzędzia bez obciążenia. Przekroczenie prędkości znamionowej może spowodować rozpad koła w trakcie użytkowania, co stanowi poważne zagrożenie dla bezpieczeństwa.
- Zastosuj lekki, stały nacisk: Pozwól materiałowi ściernemu wykonać pracę. Nadmierna siła skierowana w dół powoduje przedwczesne zapadnięcie się klap, przyspiesza zużycie i pogarsza jakość wykończenia. Koło powinno stykać się z obrabianym przedmiotem z umiarkowanym zaangażowaniem, a nie być w niego wciskane.
- Utrzymuj koło w ruchu: Zatrzymywanie się w jednym miejscu powoduje nierównomierne usuwanie materiału i gromadzenie się ciepła, które mogą odbarwić stal nierdzewną lub wypaczyć cieńsze metale. Używaj gładkich, zachodzących na siebie przejść w jednym spójnym kierunku.
- Postęp poprzez grys: W przypadku zastosowań polerskich należy rozpocząć od grubszego ziarna, aby usunąć zgorzelinę, spawy lub głębokie rysy, a następnie przejść na drobniejsze ziarno, aby udoskonalić wykończenie. Każdy etap szlifowania powinien przed przejściem dalej usunąć rysy pozostawione przez poprzedni.
- Nosić odpowiednie środki ochrony indywidualnej: Ochrona oczu (okulary ochronne lub osłona twarzy), rękawice oraz maska przeciwpyłowa lub respirator są niezbędne podczas korzystania z jakiejkolwiek obracającej się tarczy ściernej. Prawdziwym zagrożeniem są latające odłamki i drobny pył metalowy.
- Sprawdź koło przed użyciem: Przed montażem sprawdź, czy klapki nie są uszkodzone, brakujące lub rozwarstwione. Uszkodzone koło należy wyrzucić, a nie używać.
Kluczowe czynniki przy wyborze ściernicy listkowej
Nie wszystkie koła klapowe są równe. Wydajność różni się znacznie w zależności od jakości konstrukcji, rodzaju ścierniwa i specyfikacji wymiarowych. Kupując ściernicę listkową, należy dokładnie ocenić następujące czynniki:
- Materiał ścierny: Tlenek glinu nadaje się do ogólnych prac z większością metali; tlenek cyrkonu jest samoostrzący i lepiej nadaje się do twardszych stali i ciężkiego szlifowania; węglik krzemu jest preferowany w przypadku metali nieżelaznych, kamienia i twardych materiałów.
- Materiał podkładowy: Podkład z tkaniny zapewnia większą trwałość, elastyczność i odporność na rozdarcie pod obciążeniem; podkład papierowy jest bardziej ekonomiczny, ale mniej trwały w przypadku długotrwałego lub dużego nacisku.
- Średnica i szerokość: Większe średnice pokrywają większą powierzchnię na obrót i nadają się do otwartych, płaskich powierzchni; mniejsze średnice pasują do uchwytów wiertarskich i służą do obróbki detali. Szerokość wpływa na wielkość powierzchni styku utrzymywanej na zakrzywionych powierzchniach — szersze koła lepiej sprawdzają się na rurach i wałach o większej średnicy.
- Gęstość klap: Więcej klapek na koło zazwyczaj zapewnia gładsze wykończenie i dłuższą żywotność; mniejsza liczba klap umożliwia bardziej agresywne cięcie i lepsze odprowadzanie ciepła – przydatne przy ciężkich zadaniach usuwania naddatku.
- Rozmiar otworu trzpienia: Musi dokładnie pasować do wrzeciona szlifierki, wiertarki lub polerki, aby zapewnić bezpieczny i zrównoważony obrót. Typowe rozmiary obejmują chwyty 6 mm, 8 mm i 1/4 cala do narzędzi ręcznych.
- Jakość klejenia: Klej lub żywica mocująca klapki do piasty określa, jak dobrze koło wytrzymuje ciepło i ciśnienie. Koła o słabej przyczepności przedwcześnie zrzucają klapy, zmniejszając zarówno wydajność, jak i bezpieczeństwo.
W środowiskach produkcyjnych a tlenek cyrkonu o dużej gęstości na podłożu z tkaniny koło klapowe zazwyczaj zapewnia najlepszą równowagę szybkości skrawania, jakości wykończenia i trwałości ściernicy. W przypadku lżejszych prac lub końcowych etapów polerowania praktycznym wyborem jest drobnoziarnista tarcza z tlenku glinu na podłożu z tkaniny.
Typowe błędy, których należy unikać podczas używania ściernic listkowych
Nawet doświadczeni operatorzy popełniają błędy, które zmniejszają wydajność i skracają żywotność koła. Świadomość tych pułapek pomaga uzyskać spójne wyniki:
- Użycie zbyt grubego żwiru do końcowego etapu: Wykończenie za pomocą ściernicy o ziarnistości 60, gdy wymagane jest ziarno 120, pozostawia widoczne linie zarysowań, które wymagają dodatkowych przejść korygujących – marnowanie czasu i materiałów eksploatacyjnych.
- Stosowanie nadmiernego nacisku: Powoduje to załamanie struktury klapy, zamienia tarczę w solidny punkt styku, a nie elastyczny, i radykalnie skraca żywotność tarczy bez poprawy prędkości cięcia.
- Materiały ścierne powodujące zanieczyszczenia krzyżowe: Użycie ściernicy listkowej stosowanej wcześniej do stali węglowej na elemencie ze stali nierdzewnej powoduje przeniesienie cząstek żelaza na powierzchnię, co prowadzi do plam rdzy pod wykończeniem. Dedykuj oddzielne koła do materiałów żelaznych i nieżelaznych.
- Ignorowanie zgodności RPM: Zamontowanie ściernicy przystosowanej do niższych obrotów na szlifierce o wyższych obrotach grozi awarią ściernicy podczas pracy. Przed użyciem zawsze sprawdź maksymalną prędkość koła.
- Nieprawidłowe przechowywanie kół: Wystawienie na działanie wilgoci, ciepła lub oparów chemicznych może pogorszyć wiązanie ścierne. Przechowuj ściernice listkowe w suchym i chłodnym miejscu, z dala od rozpuszczalników i olejów.
Unikanie tych błędów nie tylko wydłuża żywotność tarczy, ale także gwarantuje, że wykończone powierzchnie spełnią wymagane standardy jakości już za pierwszym razem — redukując poprawki i straty materiału.