Taśmy szlifierskie z tlenku cyrkonu i ceramiki są na ogół najlepsze do metalu, ale ściernica listkowa często radzi sobie lepiej z taśmami na zakrzywionych lub nierównych powierzchniach
W przypadku większości zadań związanych z obróbką metali a korund cyrkonowy lub ceramiczny pas szlifierski zapewnia najszybsze usuwanie naddatku i najdłuższą żywotność w przypadku stali, stali nierdzewnej i aluminium. Jednak nie zawsze taśmy szlifierskie są właściwym narzędziem do każdego zadania. Jeżeli przedmiot obrabiany ma spoiny, krzywizny, krawędzie lub powierzchnie profilowane, a koło klapowe często przewyższa taśmę płaską, ponieważ jej zachodzące na siebie listki ścierne dopasowują się do nieregularnych kształtów, a jednocześnie zapewniają równomierne usuwanie materiału. W pozostałej części tego przewodnika omówiono rodzaje ziaren ściernych, wybór ziarna oraz specyficzne sytuacje, w których przejście z taśmy na ściernicę listkową zapewnia lepsze wykończenie w krótszym czasie.
Dlaczego rodzaj ziarna ściernego ma większe znaczenie niż marka taśmy
Najważniejszym czynnikiem decydującym o tym, jak dobrze taśma szlifierska radzi sobie z metalem, jest minerał ścierny związany z jej powierzchnią, a nie materiał podkładowy czy ogólna jakość wykonania taśmy. Różne rodzaje ziaren pękają i samoostrzą się z różną szybkością, co bezpośrednio wpływa na prędkość cięcia i trwałość paska podczas obróbki stali, stali nierdzewnej lub metali nieżelaznych.
Tlenek cyrkonu
Ziarno tlenku cyrkonu pęka w sposób ciągły, odsłaniając świeże krawędzie skrawające, co sprawia, że dobrze nadaje się do usuwania dużego naddatku stali węglowej i stali nierdzewnej. Zwykle wytrzymuje znacznie dłużej niż standardowy tlenek glinu pod dużym ciśnieniem, co czyni go powszechnym pierwszym wyborem do szlifowania spoin i ciężkiego gratowania.
Ceramiczny tlenek glinu
Ziarno ceramiczne zostało zaprojektowane na poziomie mikrokrystalicznym, aby samoostrzyć się w sposób ciągły, co zapewnia najdłuższą żywotność spośród popularnych rodzajów ziaren i najlepszą wydajność w wysokich temperaturach wytwarzanych podczas agresywnego szlifowania metalu. Kosztuje więcej na pas, ale często zmniejsza całkowite wydatki na ścierniwo w cyklu produkcyjnym, ponieważ zużywa się mniej pasów.
Tlenek glinu
Standardowy tlenek glinu jest najbardziej ekonomiczną opcją i sprawdza się odpowiednio przy lekkim szlifowaniu metali, przejściach wykańczających i miękkich metalach, takich jak aluminium lub mosiądz, gdzie agresywne usuwanie naddatku nie jest priorytetem.
Dopasowanie ziarna do etapu obróbki metalu
Wybór właściwej kolejności szlifowania zapobiega marnowaniu czasu i zmniejsza ryzyko pozostawienia widocznych zarysowań, które wymagają dodatkowych przejść wykończeniowych do usunięcia. Większość warsztatów zajmujących się obróbką metali przechodzi przez obróbkę od grubej do drobnej, zamiast przeskakiwać od razu do drobnego piasku.
- Grube ziarno, w przybliżeniu od 36 do 60, szybko usuwa spawy, zgorzelinę walcowniczą i ciężkie defekty powierzchni.
- Średnie ziarno, około 80 do 120, zaciera ślady szlifowania i przygotowuje powierzchnię do wykończenia.
- Drobne ziarno, w przybliżeniu od 150 do 240, tworzy gładką powierzchnię do wstępnego polerowania, gotową do powlekania lub końcowego polerowania.
Pomijanie więcej niż jednego etapu szlifowania zwykle pozostawia głębokie rysy powstałe w wyniku grubszego przejścia, nadal widoczne pod drobniejszym, co wymusza przeróbki, które kosztują więcej czasu niż wykonanie pełnej sekwencji.
Porównanie typowych opcji ściernych do obróbki metali
Poniższa tabela porównuje typowe właściwości użytkowe najpowszechniej stosowanych rodzajów ścierniwa do metalu, łącznie z sytuacjami, w których idealnym rozwiązaniem jest taśma szlifierska, a w przypadku których przejście na ściernicę listkową daje lepszy wynik.
Kiedy A Koło klapowe Jest lepszym wyborem niż taśma szlifierska
Taśma szlifierska najlepiej sprawdza się na płaskich lub delikatnie zakrzywionych materiałach przylegających do koła lub płyty o stałym kontakcie. Gdy geometria przedmiotu obrabianego stanie się nieregularna, a koło klapowe zwykle zapewnia bardziej równomierne wykończenie, ponieważ indywidualnie zamontowane listki ścierne wyginają się niezależnie, dopasowując się do konturów, krzywizn rur i połączeń spawanych, do których sztywny pas nie może równomiernie dotrzeć.
Mieszanie spoin na półfabrykacie okrągłym lub nieregularnym
W przypadku okrągłych rur, łączników rurowych i elementów odlewanych elastyczne klapki koła listkowego owijają się wokół krzywizny i gładko łączą ściegi spoiny, bez płaskich punktów, które pasek może pozostawić na zaokrąglonych powierzchniach.
Gratowanie krawędzi i narożników
Ostre krawędzie i narożniki trudno jest równomiernie przeszlifować taśmą bez ich nierównego zaokrąglenia lub żłobienia otaczającej powierzchni. Poszczególne klapki koła listkowego zapewniają bardziej kontrolowane i spójne łamanie krawędzi.
Mniejsze gromadzenie się ciepła na cienkich blachach
Ponieważ tylko niewielka część ściernicy listkowej w dowolnym momencie styka się z powierzchnią, generuje ona mniej skoncentrowanego ciepła niż taśma pracująca przy stałym kontakcie na całej powierzchni, co zmniejsza ryzyko wypaczenia lub odbarwienia cienkiej blachy podczas przejść wykańczających.
Konstrukcja ściernicy listkowej i opcje ziarna
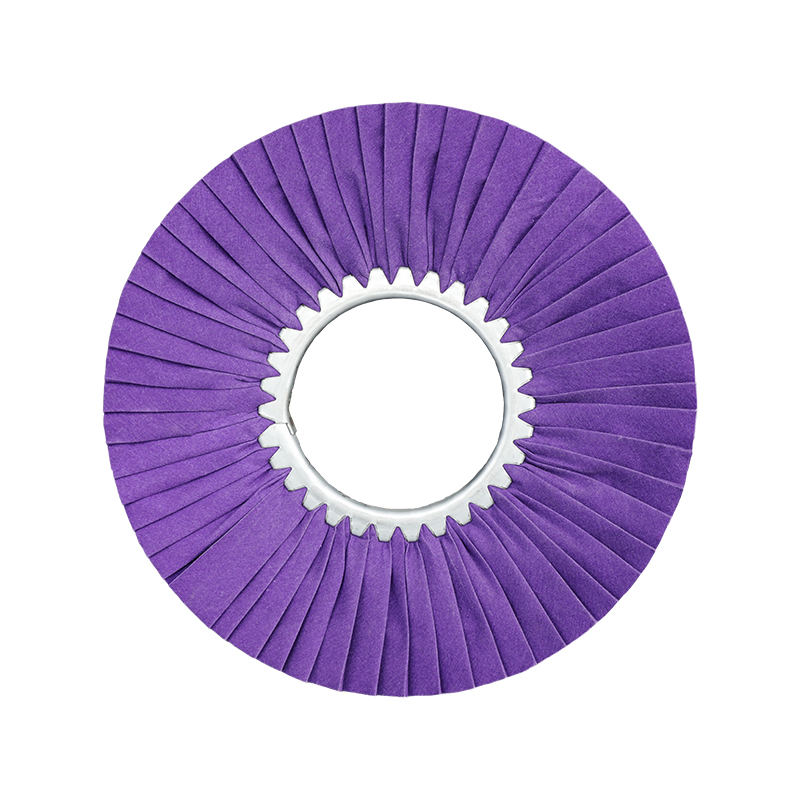
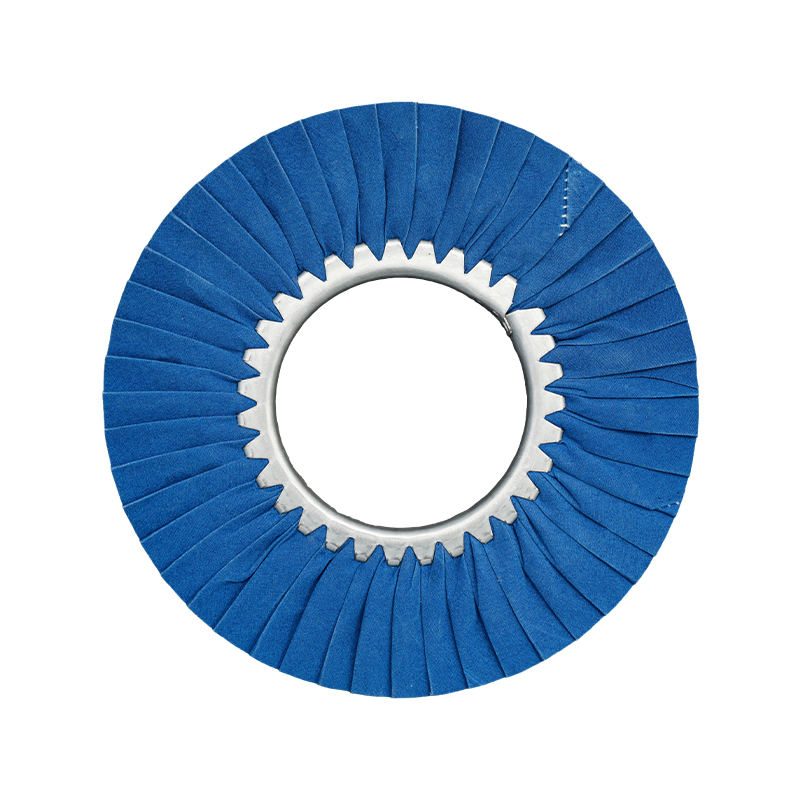
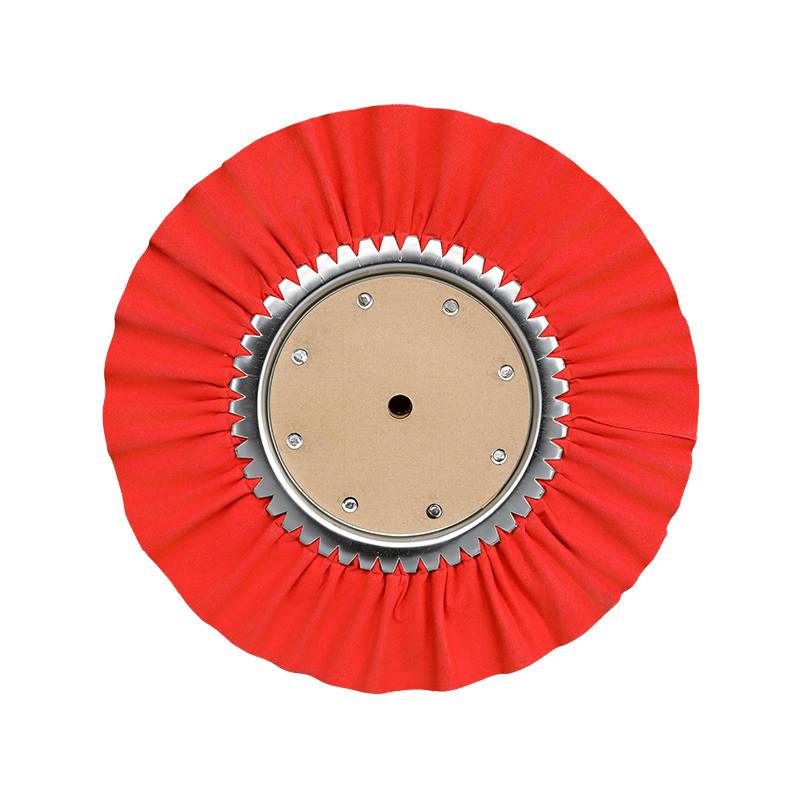
A koło klapowe składa się z zachodzących na siebie listków z tkaniny ściernej, zamontowanych promieniowo wokół centralnej piasty lub trzonu. Gdy zewnętrzne listki ścierają się podczas użytkowania, pod spodem stale odsłonięty jest świeży materiał ścierny, co zapewnia stałą wydajność cięcia przez większość okresu użytkowania ściernicy, zamiast gwałtownie spadać w miarę zużywania się powierzchni, jak to często ma miejsce w przypadku zużytej taśmy szlifierskiej.
- Grube ściernice listkowe o ziarnistości około 40 do 60 umożliwiają wstępne szlifowanie spoin i usuwanie ciężkich zgorzelin.
- Średnie ściernice listkowe o ziarnistości około 80 do 120, blendują i wygładzają powierzchnie po zgrubnym szlifowaniu.
- Drobne ściernice listkowe o ziarnistości od 180 do 320 przygotowują metal do polerowania lub nakładania powłok.
- Ściernice listkowe są dostępne w formacie tarcz płaskich, mocowanych na wrzecionie i niezamontowanych, pasujących do szlifierek kątowych, szlifierek stołowych i zestawów montowanych na wiertarkach.
Praktyczne wskazówki dotyczące dłuższej trwałości ściernej metalu
Niezależnie od tego, czy warsztat używa pasów czy ściernic listkowych, kilka nawyków operacyjnych stale wydłuża trwałość ścierniwa i poprawia jakość wykończenia metalu.
Kontroluj nacisk kontaktowy
Stosowanie nadmiernego nacisku nie przyspiesza proporcjonalnie usuwania materiału, a jedynie generuje ciepło i przyspiesza zużycie ścierne. Jeśli ziarno ścierne tnie pod umiarkowanym, stałym naciskiem, uzyskuje się bardziej równomierne wykończenie i dłuższą żywotność produktu.
Dopasuj prędkość do materiału
Zbyt szybkie przesuwanie materiału ściernego po miękkich metalach, takich jak aluminium, może spowodować obciążenie, w wyniku którego cząstki metalu zatykają powierzchnię ścierną i zmniejszają wydajność cięcia. Nieznaczne zmniejszenie prędkości w przypadku bardziej miękkich stopów zazwyczaj poprawia zarówno wykończenie, jak i trwałość materiału ściernego.
Zachowaj spokój w pracy
Okresowe przerwy w celu ostygnięcia przedmiotu obrabianego zapobiegają odbarwieniu stali nierdzewnej na skutek ciepła i zmniejszają ryzyko wypaczenia cienkiej blachy podczas długich sesji wykańczania.
Wybór między taśmą szlifierską a ściernicą listkową dla Twojego projektu
Podsumowując, taśma szlifierska z tlenku cyrkonu lub ceramiczna pozostaje najlepszym wyborem do usuwania dużych ilości metalu z płaskich powierzchni, podczas gdy koło klapowe jest na ogół lepszym narzędziem, gdy przedmiot obrabiany obejmuje krzywizny, krawędzie, spoiny lub cienki materiał wrażliwy na ciepło. Wiele warsztatów zajmujących się obróbką metali ma pod ręką oba formaty ścierniwa i wybiera między nimi w oparciu o konkretną geometrię każdego zadania, zamiast polegać na jednym typie ścierniwa do każdego zadania.
Porównując dostawców taśm szlifierskich i ściernic listkowych warto sprawdzić, czy jest jasno określony rodzaj ziarna ściernego, gęstość listków i materiał podłoża, ponieważ te szczegóły określają rzeczywistą wydajność cięcia znacznie bardziej wiarygodnie niż sama cena. Producent oferujący obie linie produktów obok siebie ułatwia dopasowanie odpowiedniego formatu ścierniwa do każdego etapu projektu obróbki metalu bez konieczności zmiany dostawców.