Fabryka materiałów polerskich
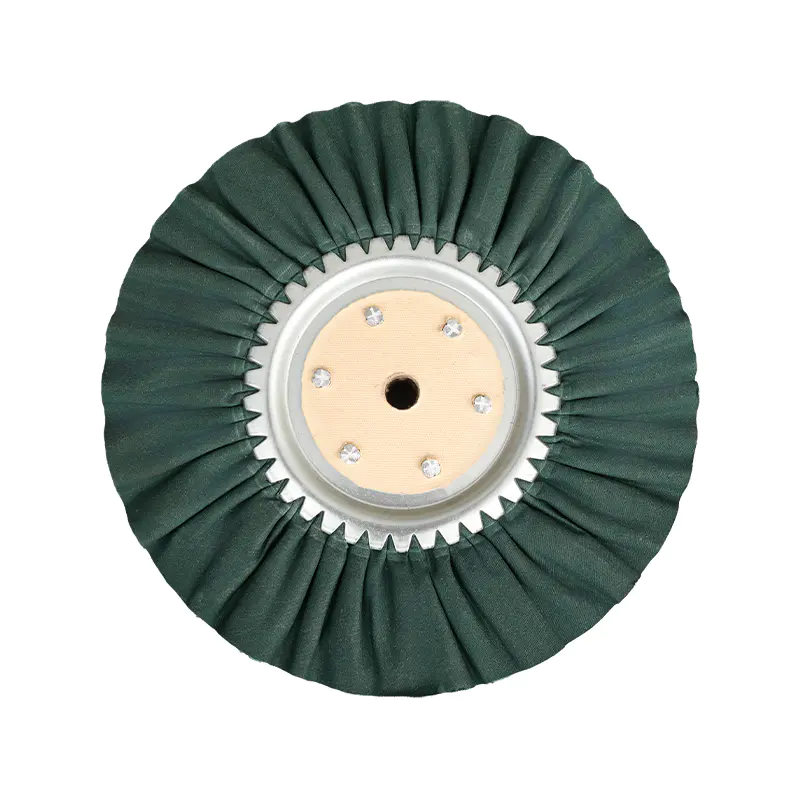
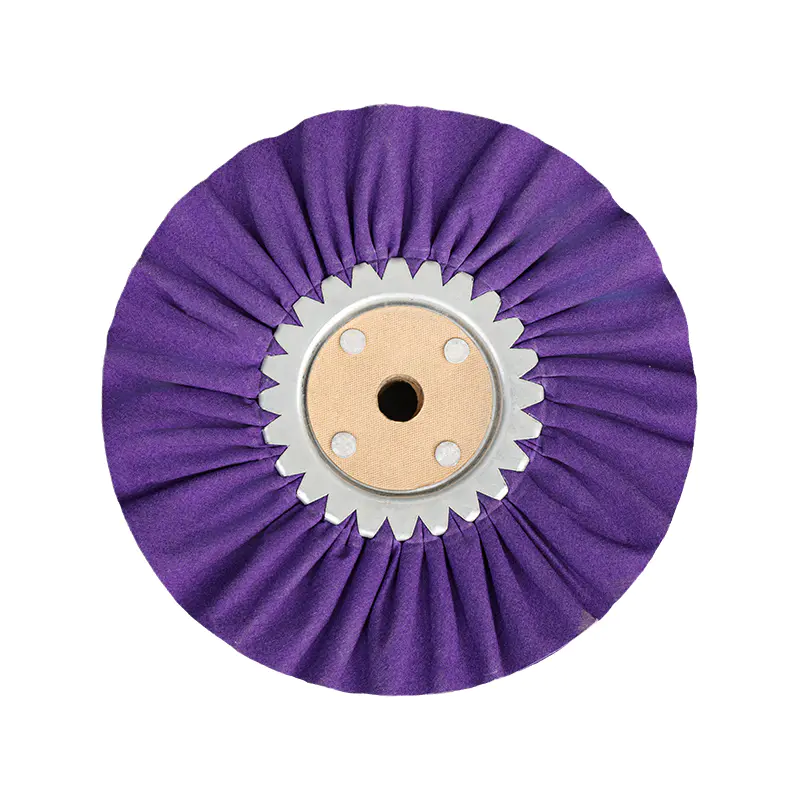
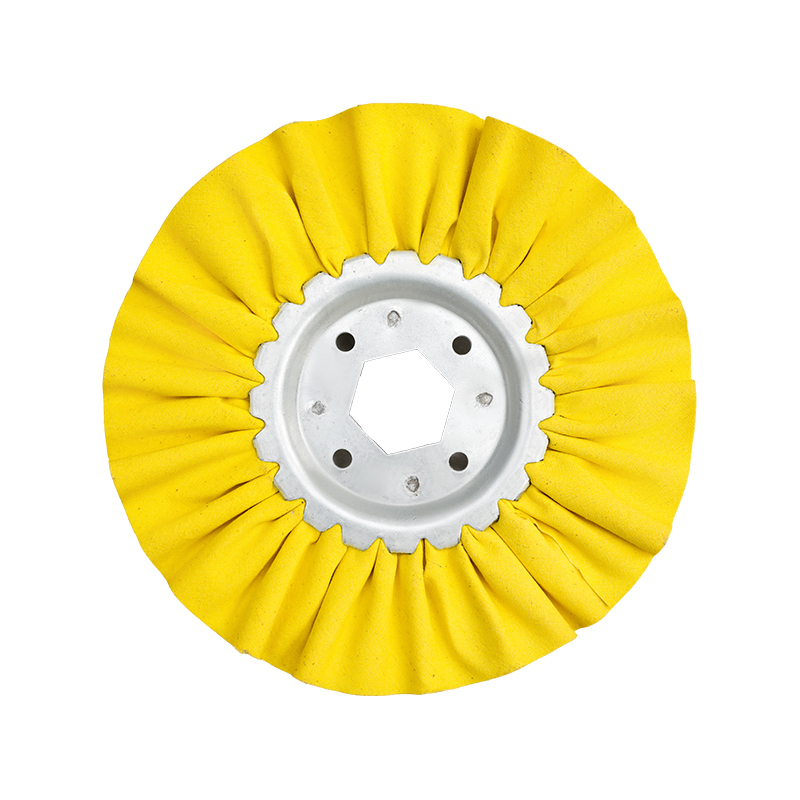
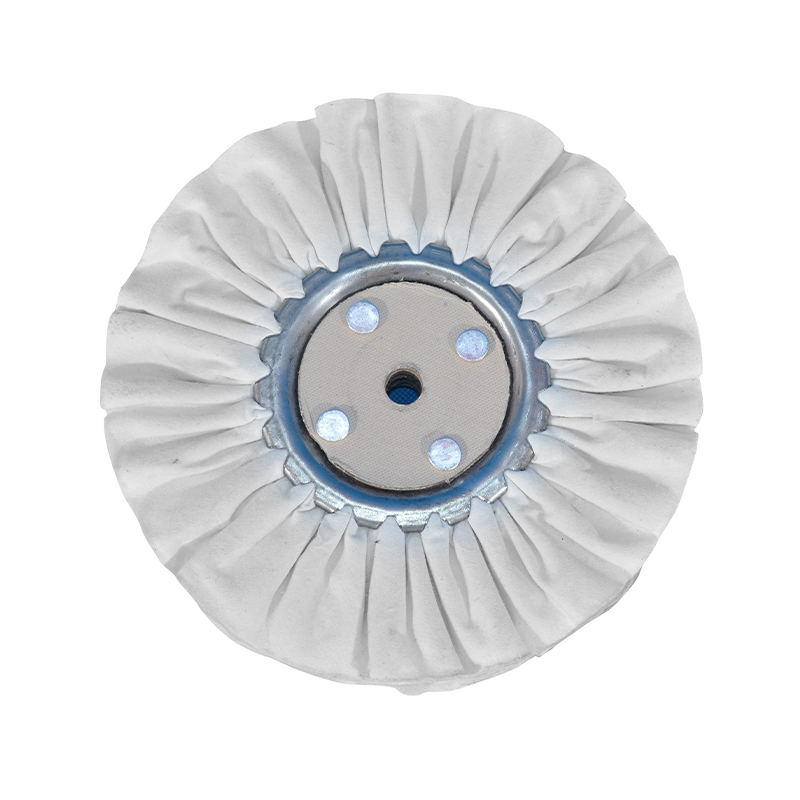
O
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd.
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. znajduje się w Dongjiaqiao, Jishigang, dzielnica Haishu, miasto Ningbo Bo, prowincja Zhejiang, Chiny. Jako chińska fabryka tarcz polerskich, past polerskich i materiałów polerskich, Henghua Metal Surface Treatment Technology Co., Ltd. oferuje różne niestandardowe materiały polerskie. Firma została założona w 2016 roku, posiada powierzchnię zakładu 3500 metrów kwadratowych, ponad 10 zestawów zaawansowanego sprzętu do produkcji tarcz z tkaniny, 2 w pełni automatyczne linie do pakowania w puszki oraz może produkować na zamówienie tarcze wiatrowe z tkaniny o różnych typach i rozmiarach. Tarcze sizalowe, pasty polerskie, tarcze chiye, pasty do polerowania metalu i inne produkty, klienci z całej Ameryki Południowej, Stanów Zjednoczonych, Europy, Bliskiego Wschodu itp. W ostatnich latach firma nieustannie wprowadza innowacje, aby poprawić wydajność pracy materiałów polerskich i zdobyła uznanie klientów. Zapraszamy klientów do kontaktu telefonicznego w celu negocjacji współpracy!
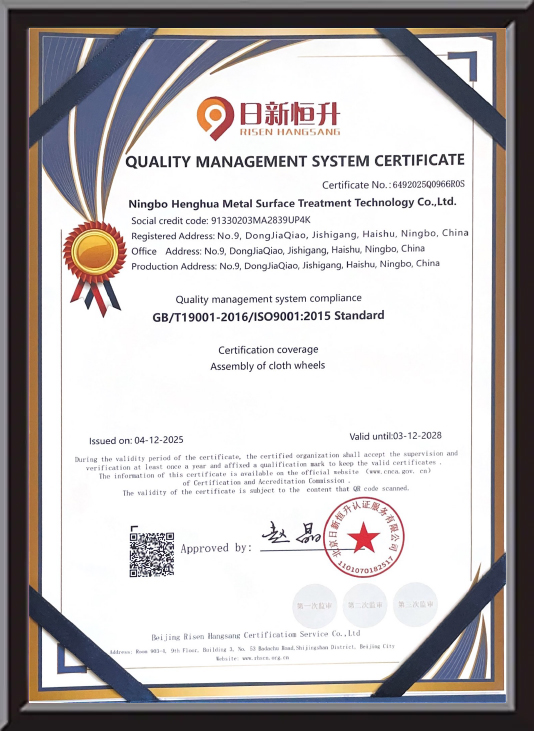
Certyfikat honorowy
Przekaż opinię
Produkty Wiedza branżowa
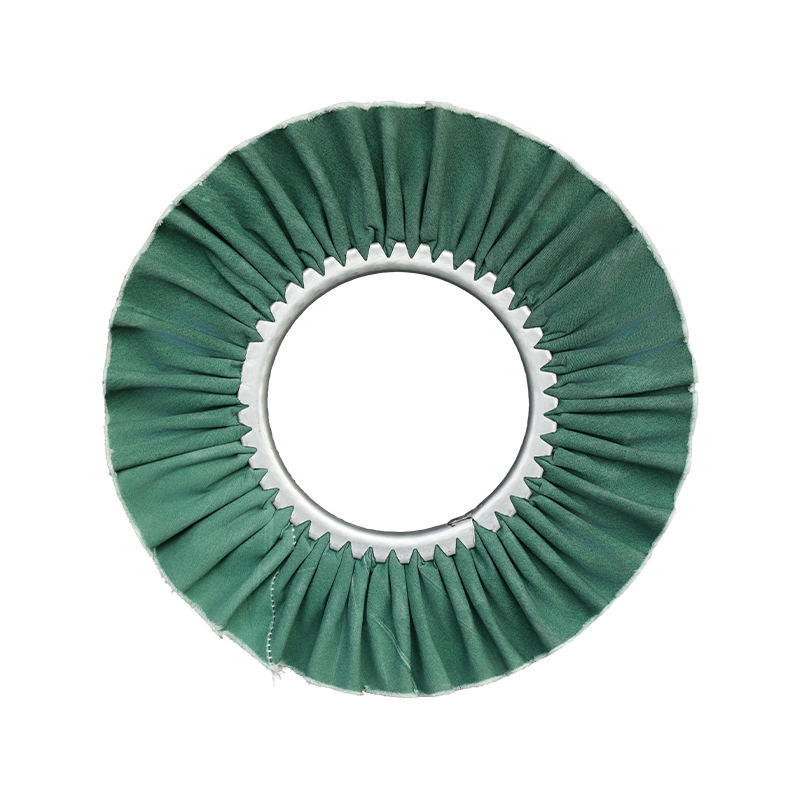
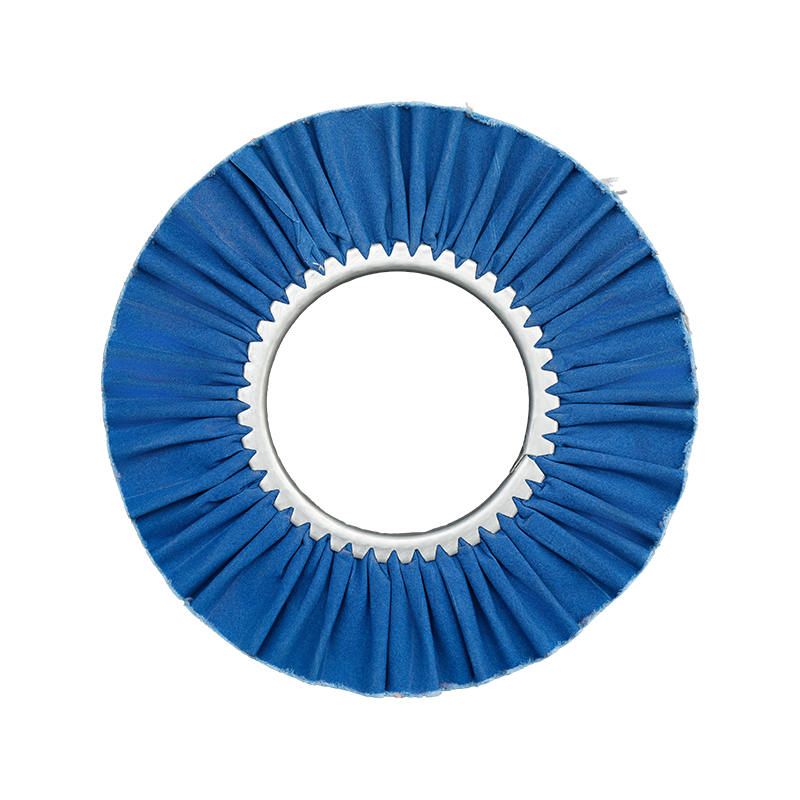
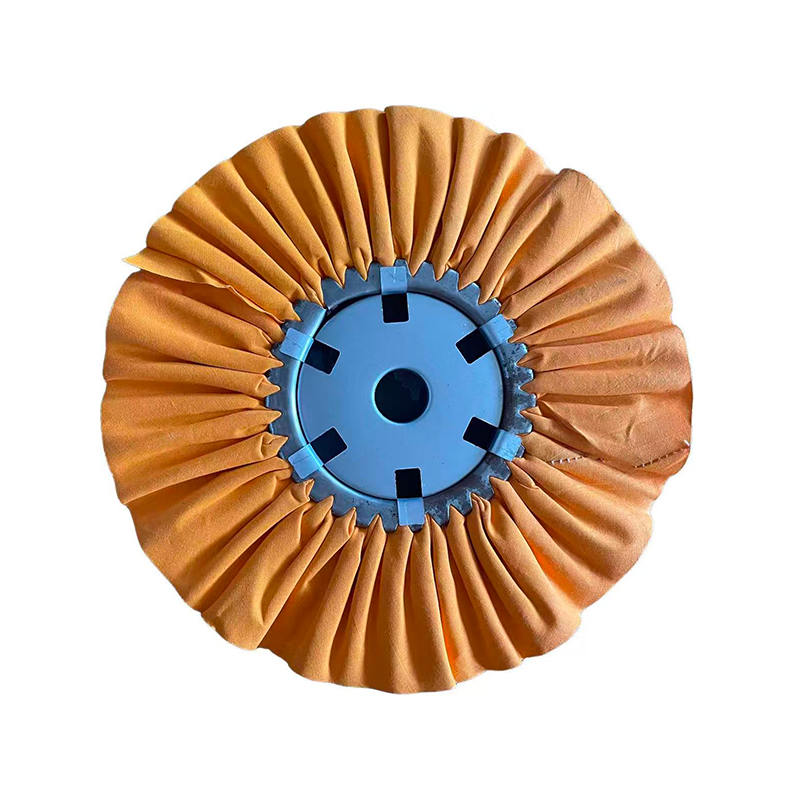
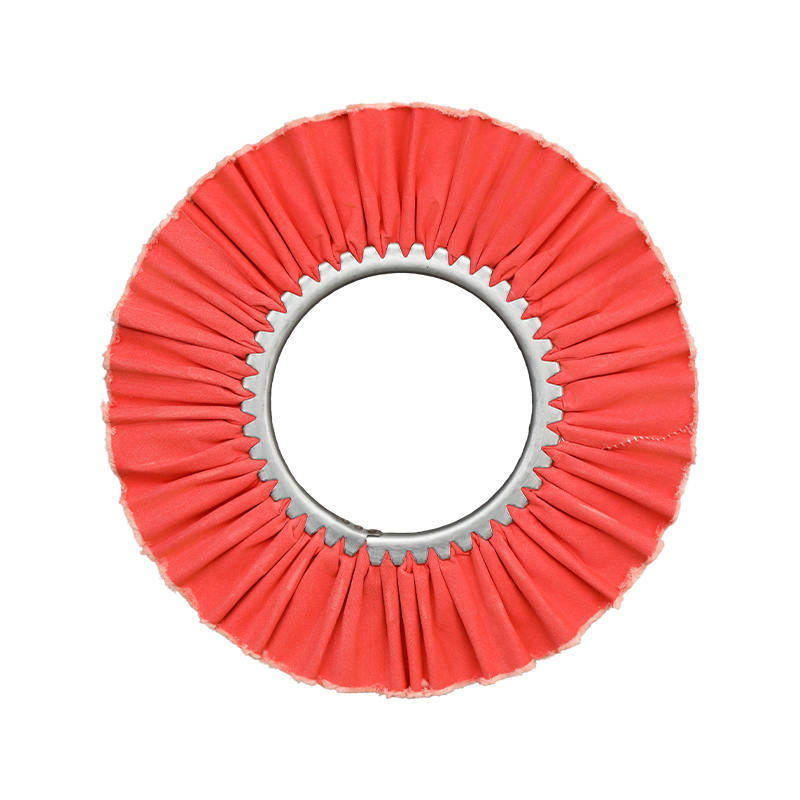
A koło polerskie to podstawowe narzędzie w każdym procesie wykańczania powierzchni metalowych — ale jego wydajność zależy całkowicie od związek polerski w połączeniu z nim i szerszym wyborem materiały polerskie dopasowane do przedmiotu obrabianego i docelowego wykończenia. Razem te trzy elementy tworzą kompletny system, który określa, czy ostateczna powierzchnia spełnia wymagania optyczne, funkcjonalne i dekoracyjne. Na tej stronie opisano działanie każdego elementu, zalety dobrze dopasowanego systemu polerskiego oraz odpowiedzi na najczęściej zadawane pytania przez nabywców i inżynierów zajmujących się produkcją.
Jak działa tarcza polerska
Tarcza polerska obraca się z dużą prędkością, a jej powierzchnia — zazwyczaj tkanina, sizal, filc lub włókno kompozytowe — przenosi ścierny środek polerski na obrabiany przedmiot. Cząsteczki ścierne w mieszance wykonują mikronacięcia: usuwają mikroskopijne nierówności powierzchni powstałe w wyniku szlifowania lub obróbki, stopniowo zmniejszając chropowatość powierzchni (wartość Ra), aż do osiągnięcia docelowego wykończenia.
Proces zazwyczaj przebiega w dwóch lub trzech etapach. A związek tnący na kole sizalowym lub spiralnym usuwa najpierw grubsze rysy; a masa wykończeniowa na bardziej miękkiej ściernicy, a następnie uszlachetnia powierzchnię do lustrzanego lub satynowego wykończenia. Twardość tarczy, prędkość obrotowa (zwykle od 1200 do 3600 obr./min w zależności od materiału) i gatunek ścierniwa są kalibrowane razem, aby dopasować docelową specyfikację Ra dla każdego podłoża.
Kluczowe zalety systemu dopasowanych materiałów polerskich
- Stała jakość wykończenia powierzchni: Połączenie odpowiedniego typu tarczy polerskiej ze specjalnie opracowanym związkiem zmniejsza zmienność Ra w poszczególnych partiach, co ma kluczowe znaczenie w przypadku wyrobów dekoracyjnych, instrumentów medycznych i elementów mających kontakt z żywnością.
- Zredukowane etapy przetwarzania: Dobrze dobrany system materiałów polerskich może połączyć trzy etapy szlifowania w dwa przejścia polerskie, skracając czas cyklu nawet o 30% na liniach produkcyjnych masowych.
- Niższy koszt materiałów eksploatacyjnych na część: Prawidłowe dopasowanie mieszanki do koła zapobiega przedwczesnemu zużyciu koła i odpadom mieszanki, wydłużając żywotność koła i zmniejszając koszt wypolerowanego elementu.
- Formuły przyjazne dla środowiska: Nowoczesne pasty polerskie przeznaczone do zastosowań rozpuszczalnych w wodzie lub o niskiej zawartości LZO zmniejszają zanieczyszczenie powietrza w warsztatach i spełniają standardy ochrony środowiska rynku eksportowego.
Rodzaje tarcz polerskich i ich zastosowania
Wybór właściwej konstrukcji koła jest pierwszą decyzją podejmowaną w każdej specyfikacji materiałów polerskich. Poniższa tabela podsumowuje najpopularniejsze typy kół i zalecane przypadki ich użycia.
| Typ koła | Materiał | Najlepsza aplikacja | Typowy stopień złożony |
|---|---|---|---|
| Koło sizalowe | Naturalne włókno sizalowe | Ciężkie cięcie stali, odlewów żeliwnych | Gruba/średnia pasta do cięcia |
| Tkanina szyta spiralnie | Muślin bawełniany, szyte warstwowo | Cięcie pośrednie mosiądzu, aluminium | Mieszanka średnio skrawająca |
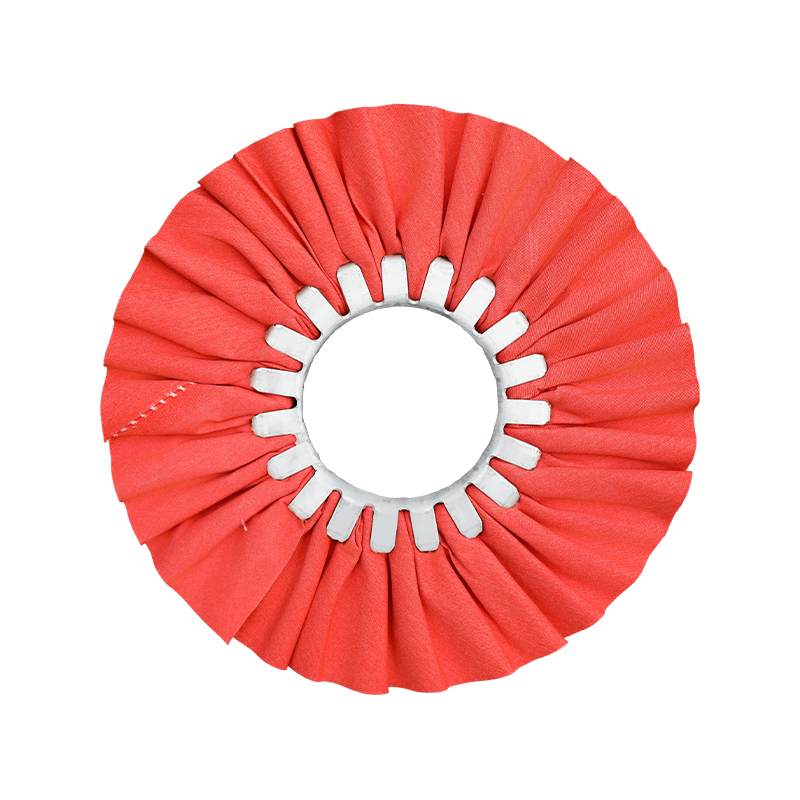
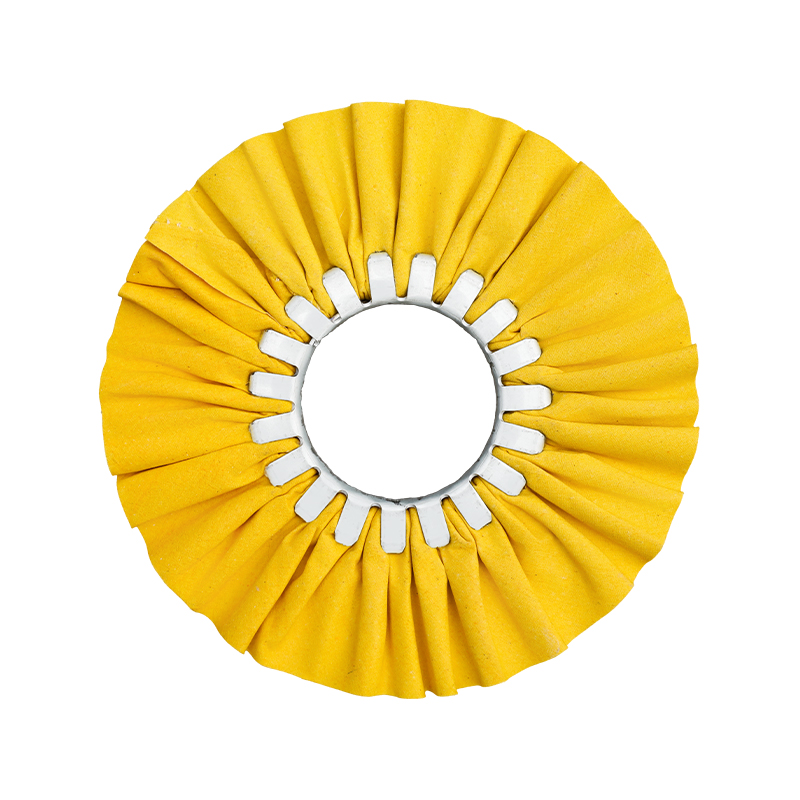
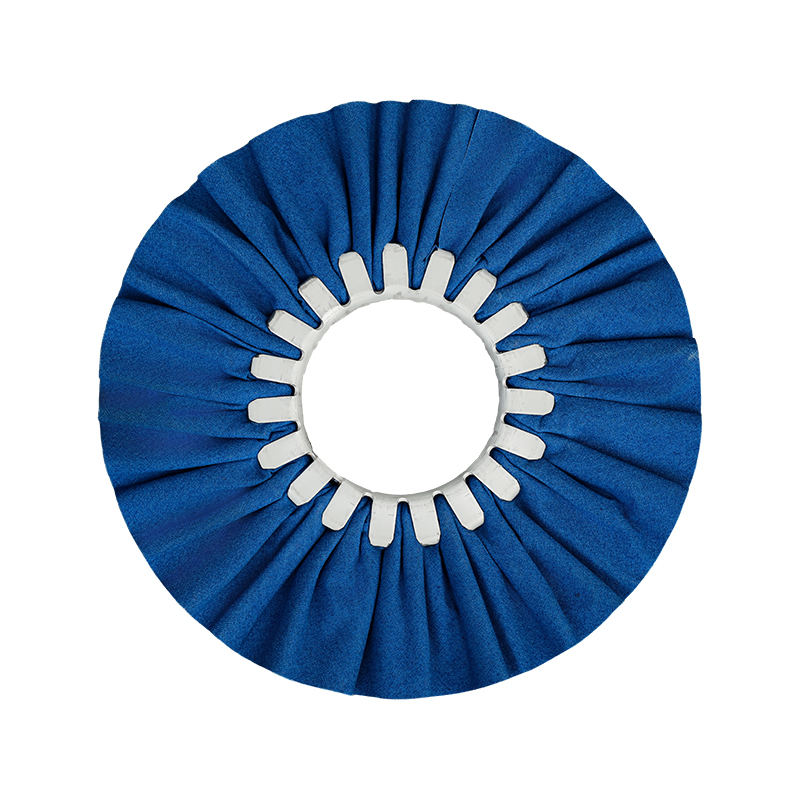
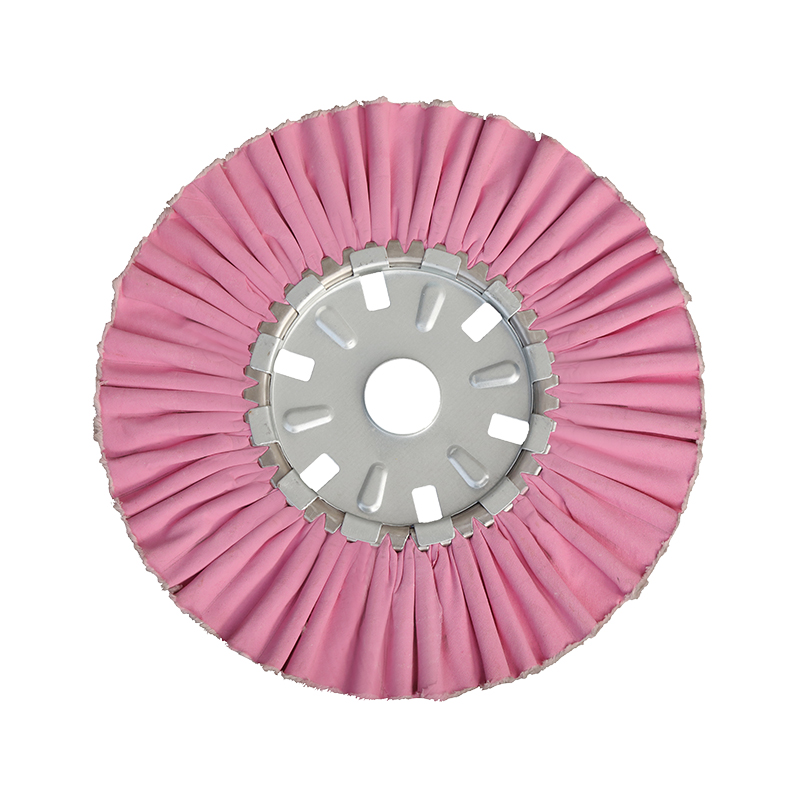
| Luźno składana tkanina | Miękka bawełna, luźna konstrukcja | Ostateczne polerowanie koloru, lustrzane wykończenie | Delikatne wykończenie/mieszanka kolorystyczna |
| Filcowe koło | Skompresowany filc wełniany | Powierzchnie optyczne, płaskie części precyzyjne | Bardzo drobna pasta polerska |
Formuła i wybór pasty polerskiej
Pasta polerska składa się z cząstek ściernych (zazwyczaj tlenku glinu, tlenku chromu lub węglika krzemu), spoiwa (smaru, wosku lub bazy rozpuszczalnej w wodzie) oraz dodatków poprawiających wydajność, które kontrolują wytwarzanie ciepła i smarowanie powierzchni podczas cięcia. Wielkość cząstek ścierniwa – mierzona w mikronach – bezpośrednio determinuje poziom usunięcia zarysowań powierzchni i ostateczną osiągalną wartość Ra.
Założona w 2016 roku firma Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. zajmuje się badaniami, rozwojem i innowacjami w zakresie środków polerskich i powiązanych materiałów polerskich dostosowanych do potrzeb światowego przemysłu produkcyjnego. Dzięki ciągłym inwestycjom w procesy — w tym wprowadzeniu w 2020 r. w pełni zautomatyzowanych linii do produkcji puszek — firma zapewnia spójność ścierniwa w poszczególnych partiach, co bezpośrednio zmniejsza różnice w wykończeniu powierzchni na liniach produkcyjnych o dużej objętości.
W przypadku dopasowywania podłoża ogólna zasada jest następująca: twardsze metale wymagają twardszych materiałów ściernych przy niższych prędkościach , podczas gdy miękkie metale nieżelazne (aluminium, mosiądz, miedź) działają lepiej w przypadku bardziej miękkich gatunków ściernych przy umiarkowanej prędkości, aby uniknąć zbierania materiału na powierzchni koła.
Często zadawane pytania
P1: Czy mogę użyć tego samego związek polerski na różnych metalach?
Niezawodnie. Każde podłoże metalowe charakteryzuje się inną twardością i wrażliwością termiczną. Mieszanka przeznaczona do stali nierdzewnej zawiera twardsze cząstki ścierne, które mogą zarysować miękkie aluminium i pozostawić osad w porach mosiądzu. W przypadku linii do produkcji materiałów mieszanych należy stosować środki specyficzne dla podłoża i przydzielać oddzielne tarcze polerskie dla każdego materiału, aby zapobiec zanieczyszczeniu krzyżowemu.
P2: Skąd mam wiedzieć, kiedy należy wymienić tarczę polerską?
Kluczowe wskaźniki obejmują: zmniejszoną prędkość skrawania (dłuższy czas cyklu dla tego samego docelowego Ra), widoczne glazurowanie powierzchni ściernicy w miejscach, gdzie mieszanka nie ładuje się już prawidłowo, nierówne wykończenie powierzchni przedmiotu obrabianego lub mierzalne zmniejszenie średnicy tarczy powyżej 20% pierwotnego rozmiaru. Przeszklone felgi można czasami odnowić, przeczesując powierzchnię obciągaczką, ale mocno zużyte felgi należy wymienić, a nie wielokrotnie je obciągać.
P3: Jaka jest różnica między środkiem do cięcia a środkiem do wykańczania?
A związek tnący zawiera grubsze cząstki ścierne (zwykle o wielkości 20–80 mikronów) przeznaczone do szybkiego usuwania zadrapań, śladów obróbki i utleniania. A masa wykończeniowa (zwany także środkiem koloryzującym lub polerskim) wykorzystuje znacznie drobniejsze cząstki (poniżej 10 mikronów), aby udoskonalić powierzchnię pozostawioną po etapie cięcia, nadając jej lustrzane lub błyszczące wykończenie. Użycie samej masy szpachlowej na mocno porysowanej powierzchni nie da lustrzanego efektu – nie można pominąć etapu cięcia.
P4: Czy rozpuszczalne w wodzie środki polerskie nadają się do zautomatyzowanych linii produkcyjnych?
Tak, i są one coraz bardziej preferowane w przypadku linii zautomatyzowanych ze względu na łatwiejsze czyszczenie części, niższą emisję LZO i kompatybilność z wodnymi systemami czyszczenia poprocesowego. Kompromisem jest nieco krótsza trwałość mieszanki na kole w porównaniu z formułami na bazie wosku w środowiskach o niskiej wilgotności. Do automatycznego polerowania w dużych ilościach zaleca się stosowanie rozpuszczalnych w wodzie środków polerskich z dodatkami hamującymi korozję, aby zapobiec rdzy nalotowej na podłożach żelaznych pomiędzy etapami obróbki i mycia.
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. specjalizuje się w badaniach i rozwoju oraz produkcji tarcz polerskich z tkaniny, past polerskich, tarcz do polerowania na mokro i past do polerowania metalu.
Klasyfikacja
Dane kontaktowe
-
[email protected]
[email protected]
[email protected] -
+86-13777066809
+86-574-88187397 - Nr 9, Xiaodongjiaqiao, miasto Jishigang, dystrykt Haishu, miasto Ningbo, prowincja Zhejiang, Chiny
Bądź w kontakcie
Prawa autorskie © Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. Niestandardowa tarcza polerska Fabryka past polerskich Wszelkie prawa zastrzeżone.