Szybka odpowiedź: najlepszy środek polerski do aluminium
W przypadku aluminium najlepsze rezultaty daje użycie dwóch Mieszanka polerska kolejnych pasków, zamiast polegać na jednym produkcie: zielona lub brązowa pasta do cięcia, która usuwa utlenienie i lekkie zadrapania, a następnie biała lub czerwona pasta wykończeniowa, aby uzyskać jasny, lustrzany połysk. Aluminium jest stosunkowo miękkim metalem, zatem zbyt agresywny materiał ścierny może pozostawić drobne rysy, zwane czasami „pajęczynami”, do usuwania których przeznaczona jest pasta wykończeniowa. Przejście od razu do drobnej mieszanki na mocno utlenionej lub porysowanej powierzchni prawie zawsze daje bardziej matowy i mniej równy wynik niż przejście przez oba etapy po kolei. W poniższych sekcjach wyjaśniono, w jaki sposób kolor mieszanki jest powiązany z gatunkiem ścierniwa, dlaczego aluminium szczególnie potrzebuje tego dwuetapowego podejścia, jak dopasować mieszankę do felgi i wykończenia, nad którym pracujesz, oraz w jaki sposób utrzymać stałą wydajność zarówno mieszanki, jak i sprzętu przy wielokrotnym użyciu.
Zrozumienie kodów kolorów past polerskich
Paski polerskie są oznaczone kolorami zgodnie z konwencją branżową, aby wskazać ich stopień ścierności i przeznaczenie, chociaż dokładne receptury mogą się nieznacznie różnić w zależności od producenta. Znajomość ogólnego wzoru pomaga przy wyborze pręta do obróbki aluminium, ponieważ sięgnięcie po niewłaściwy kolor może spowodować stratę czasu na cięcie, gdy zamierzasz wykończyć, lub pozostawienie zamglonej powierzchni, gdy trzeba najpierw usunąć utlenianie.
| Kolor złożony | Typowy poziom ścieralności | Powszechne zastosowanie na aluminium |
|---|---|---|
| Zielony | Średnio-dokładne cięcie | Usuwanie utleniania i lekkich zadrapań powierzchni |
| Brązowy lub szary | Grube cięcie | Silniejsze usuwanie utleniania na powierzchniach szorstkich lub wżerowych |
| Biały | Świetne wykończenie | Wydobywanie jasnego, lustrzanego połysku końcowego |
| Czerwony | Świetne wykończenie | Ostateczne polerowanie koloru i wzmocnienie połysku |
| Żółty | Cel ogólny | Wszechstronne polerowanie od cięcia zgrubnego do wykończenia końcowego |
Warto zauważyć, że te kolory są raczej konwencją, a nie ścisłym standardem, dlatego rzeczywiste właściwości cięcia i wykończenia sztabki należy potwierdzić w oparciu o informacje o produkcie konkretnego producenta, a nie zakładać na podstawie samego koloru, szczególnie w przypadku zmiany dostawcy.
Dlaczego aluminium potrzebuje dwuetapowego podejścia złożonego
Aluminium jest bardziej miękkie niż stal nierdzewna i większość innych powszechnie polerowanych metali, co oznacza, że łatwiej je ciąć, ale także łatwiej je zarysować. Pojedynczy agresywny Mieszanka polerska może szybko usunąć utlenienie, ale pozostawia zamgloną, drobno zarysowaną powierzchnię, która sama w sobie nigdy nie osiąga prawdziwego lustrzanego wykończenia, niezależnie od tego, jak długo polerowanie będzie trwało na tym etapie.
Etap cięcia
Zielona lub brązowa pasta do cięcia, stosowana z twardszą tarczą, taką jak tarcza sizalowa, usuwa utlenianie powierzchni i szybko wyrównuje zadrapania i wżery. Na tym etapie priorytetem jest szybkość i usuwanie materiału, a nie ostateczny wygląd. To normalne, że po zakończeniu cięcia powierzchnia nadal wygląda na nieco matową lub pokrytą smugami.
Etap końcowy
Biała lub czerwona masa wykończeniowa nałożona za pomocą bardziej miękkiej bawełny lub ściernicy listkowej usuwa następnie drobne zarysowania pozostawione przez etap cięcia i uwydatnia odblaskową, lustrzaną powierzchnię, którą większość ludzi kojarzy z polerowanym aluminium. Ponieważ na tym etapie wykorzystuje się znacznie mniej agresywny materiał ścierny, zwykle zajmuje to więcej czasu na sekcję niż etap cięcia, ale zapewnia zauważalnie głębszy i bardziej równomierny połysk.
Dopasowanie mieszanki do typu koła
Koło używane razem z a Mieszanka polerska wpływa na wynik w równym stopniu jak sama mieszanka, ponieważ twardość koła decyduje o tym, jak agresywnie pasta jest nakładana na powierzchnię i ile ciepła gromadzi się podczas polerowania.
- Koła sizalowe są mocne i agresywne, najlepiej komponują się z grubszymi mieszankami skrawającymi do wstępnego utleniania i usuwania zarysowań na aluminium wystawionym na działanie warunków atmosferycznych lub ciężkiej obsługi.
- Koła bawełniane lub jubilerskie z bawełny są bardziej miękkie i elastyczne, nadają się do mieszanek wykończeniowych, w których delikatniejszy dotyk pozwala zachować szczegóły zakrzywionych lub profilowanych części aluminiowych, takich jak elementy wykończeniowe lub łączniki.
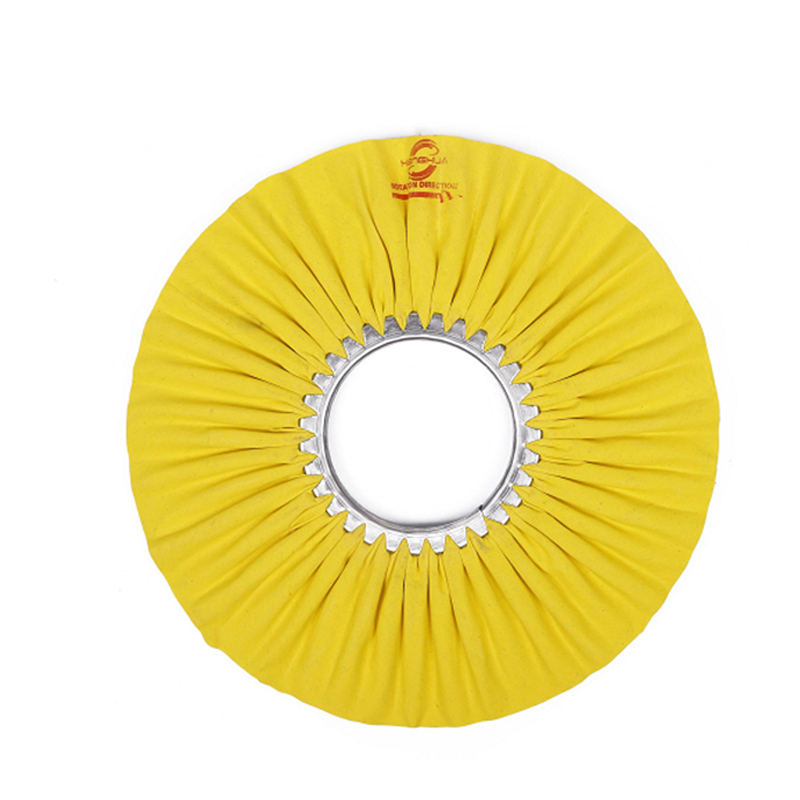
- Koła klapowe łączą w sobie konstrukcję klapki impregnowanej materiałem ściernym, która dobrze sprawdza się przy nakładaniu masy na płaskie lub lekko nierówne powierzchnie aluminiowe i może być przydatna jako etap przejściowy pomiędzy cięciem a ostatecznym wykończeniem.
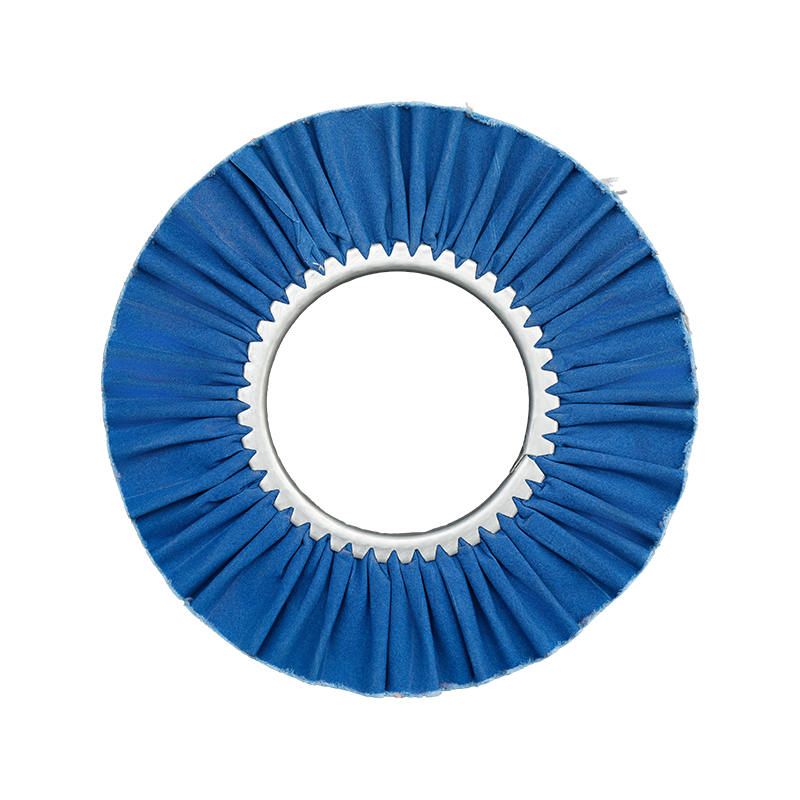
- Koła wiatrowe , ponieważ są bardziej miękkie i przewiewne w konstrukcji, są często zarezerwowane do ostatniego lekkiego przejścia polerskiego, którego celem jest po prostu usunięcie pozostałego zamglenia, a nie cięcie materiału.
Krok po kroku: polerowanie aluminium do lustrzanego wykończenia
- Przed nałożeniem pasty dokładnie oczyść powierzchnię aluminiową, aby usunąć tłuszcz, brud i luźne ślady utleniania, ponieważ zanieczyszczenia uwięzione pod pastą mogą raczej tworzyć nowe rysy niż usuwać stare.
- Nałóż zielony lub brązowy środek tnący na tarczę sizalową i pracuj w nakładających się przejściach przy umiarkowanej prędkości tarczy, aż do usunięcia utlenienia i widocznych zadrapań na całej powierzchni.
- Przed zmianą tarczy wytrzyj powierzchnię do czysta z pozostałości pasty do cięcia, ponieważ pozostałości gruboziarnistej pasty mogą zanieczyścić etap wykańczania i ponownie spowodować zadrapania, które niweczą zalety cieńszej prowadnicy.
- Nałóż białą lub czerwoną masę wykończeniową na bawełnianą lub listkową ściernicę i poleruj światłem, aż do pojawienia się jasnego, odblaskowego wykończenia na całym elemencie.
- Wykończ czystą, wolną od związków pastą tarczą lub miękką szmatką, aby usunąć wszelkie pozostałości i uzyskać ostateczny połysk bez dodatkowego działania ściernego.
- Sprawdź powierzchnię w mocnym świetle pod kątem, które uwidacznia drobne zadrapania lub brakujące punkty znacznie wyraźniej niż w przypadku oświetlenia od góry, a następnie powtórz obróbkę wykańczającą w każdym obszarze, który nadal wygląda na zamglony.
Jak prędkość koła i obciążenie złożone wpływają na wynik
Dwie zmienne, które są pomijane niemal tak często, jak kolor mieszanki, to prędkość koła i stopień obciążenia mieszanki mieszanką na felgę. Zbyt szybka praca silnika polerskiego na miękkim aluminium generuje nadmiar ciepła w punkcie styku, co może odbarwić metal lub nawet spowodować lekkie stopienie powierzchni na cienkich odcinkach, zamiast zapewnić szybsze i lepsze cięcie. Umiarkowana prędkość powierzchniowa w połączeniu z lekkimi, zachodzącymi na siebie przejściami daje ogólnie bardziej równomierny efekt niż mocne i szybkie naciśnięcie w jednym miejscu.
Równie duże znaczenie ma obciążenie złożone. Koło, które nabrało za dużo Mieszanka polerska ma tendencję do rozmazywania się, a nie przecinania, ponieważ nadmiar materiału amortyzuje koło przed bezpośrednim kontaktem z metalem. Ponowne nałożenie pasty w małych ilościach, gdy tarcza zaczyna wysychać, zamiast obciążać ją mocno na raz, pozwala zachować spójne działanie ścierne od pierwszego do ostatniego przejścia.
Typowe błędy, które obniżają jakość polerowania aluminium
- Pominięcie etapu cięcia i przejście od razu do drobnej pasty wykończeniowej, która pozostawia istniejące rysy i utlenienia tylko częściowo zamaskowane, a nie usunięte.
- Używanie tej samej tarczy do cięcia i wykańczania masy bez jej czyszczenia, co przenosi gruboziarnisty piasek do etapu wykańczania i ponownie powoduje powstawanie drobnych zarysowań.
- Nałożenie zbyt dużej ilości pasty na raz może spowodować nagrzanie powierzchni aluminium i spowodować odbarwienie zamiast czystszego cięcia.
- Jazda kołem z nadmierną prędkością na miękkim aluminium, co zamiast szybszego rezultatu zwiększa ryzyko powstania śladów przypaleń i nierównego wykończenia.
- Przechowywanie kierownic złożonych w gorącym i wilgotnym środowisku, które może zmiękczyć kierownicę i spowodować nierównomierne zużycie koła podczas użytkowania.
Przechowywanie i obsługa prętów złożonych w celu uzyskania spójnych wyników
A Mieszanka polerska Wydajność pręta może zmieniać się z biegiem czasu, jeśli nie jest prawidłowo przechowywany, szczególnie w warsztatach, w których temperatura i wilgotność zmieniają się sezonowo. Kierownice przechowywane w chłodnym i suchym miejscu zachowują sztywniejszą teksturę, która przenosi się na felgę bardziej równomiernie niż sztabki, które częściowo zmiękły pod wpływem ciepła. Pomaga to również w wyraźnym oznakowaniu i fizycznym oddzieleniu różnych gatunków mieszanek, ponieważ pył złożony z grubej kostki może łatwo przenieść się na drobniejszą kostkę, jeśli są przechowywane stykając się ze sobą, cicho pogarszając wydajność drobniejszej kostki bez oczywistej przyczyny.
Pozyskiwanie niezawodnego dostawcy past polerskich
Henghua produkuje pełną gamę tarcz polerskich i Mieszanka polerska sztabki, w tym preparaty w kolorze białym, czerwonym, zielonym i żółtym, przeznaczone do wykańczania metali złotej i srebrnej biżuterii, wyrobów metalowych, części samochodowych, stali nierdzewnej i aluminium. Gama produktów firmy została opracowana w celu poprawy wydajności polerowania i gładkości powierzchni, wypełnienia drobnych rys na powierzchni podczas procesu polerowania i zmniejszenia zużycia samej tarczy polerskiej, jednocześnie chroniąc przedmiot obrabiany pod spodem, niezależnie od tego, czy zadanie wymaga wstępnego cięcia zgrubnego, czy końcowego przejścia z efektem lustrzanym.
Porównując dostawców projektu wykończenia aluminium, dopasowując Mieszanka polerska gatunek i kolor do konkretnego typu używanego koła — zamiast wybierać jedną uniwersalną kierownicę — pozostaje najbardziej niezawodnym sposobem na osiągnięcie spójnego wykończenia o lustrzanej jakości w całym cyklu produkcyjnym. Zamówienie małej partii próbnej kilku detali przed złożeniem dużego zamówienia to także praktyczny sposób sprawdzenia, czy dana kombinacja mieszanki i kół działa zgodnie z oczekiwaniami w przypadku konkretnego stopu aluminium przed zwiększeniem produkcji.