Bezpośrednia odpowiedź
Polerowanie to mechaniczny proces wykańczania powierzchni, w którym wykorzystuje się obracające się koło tkaninowe pokryte związkiem ściernym do cięcia, wygładzania lub polerowania metalowej powierzchni. W przeciwieństwie do szlifowania, polerowanie nie wykorzystuje związanego ziarna ściernego przymocowanego do sztywnego podłoża — zamiast tego sypką lub półluźną masę ścierną nakłada się na miękką lub sztywną tarczę z tkaniny, która następnie przenosi działanie cięcia i polerowania na obrabiany przedmiot poprzez tarcie i nacisk. A koło sizalowe to jedno z najczęściej używanych narzędzi polerskich na pierwszym, najbardziej agresywnym etapie tego procesu, ponieważ jego gruba konstrukcja z włókien naturalnych usuwa zarysowania, utlenianie i zgorzelinę walcowniczą szybciej niż ściernice z miękkiej tkaniny.
W skrócie: polerowanie to proces wieloetapowy, zwykle przechodzący od etapu zgrubnego cięcia przy użyciu tarczy sizalowej lub tarczy poddanej twardej obróbce, poprzez etapy pośrednie, aż do końcowego etapu kolorowania na tarczy z miękkiej tkaniny – każdy etap wykorzystuje coraz drobniejszą mieszankę do uzyskania lustrzanego wykończenia.
Czym polerowanie różni się od szlifowania i polerowania
Te trzy terminy są często używane luźno, ale każdy z nich odgrywa odrębną rolę w procesie wykańczania metali.
Szlifowanie usuwa agresywnie materiał
Szlifowanie wykorzystuje tarcze lub pasy ścierne ze spoiwem w celu szybkiego usunięcia znacznych ilości materiału — spłaszczenia spoin, usunięcia dużej ilości zgorzeliny lub kształtowania powierzchni. Pozostawia widoczne ślady zarysowań, które wymagają dalszego wykończenia.
Polerowanie mostów Cięcie i wykańczanie
Polerowanie odbywa się pomiędzy szlifowaniem a końcowym polerowaniem. Etap zgrubnego polerowania, często wykonywany za pomocą: koło sizalowe oraz środek tnący, usuwa głębsze rysy powstałe w wyniku szlifowania, jednocześnie wygładzając teksturę powierzchni.
Polerowanie zapewnia ostateczny połysk
Polerowanie to ostatni etap, zwykle wykonywany na miękkich bawełnianych lub flanelowych kołach za pomocą drobnej pasty koloryzującej, w celu uzyskania odblaskowego, lustrzanego wykończenia kojarzącego się z wysokiej klasy metalowymi częściami i osprzętem.
Dlaczego koła sizalowe są używane w pierwszym etapie cięcia
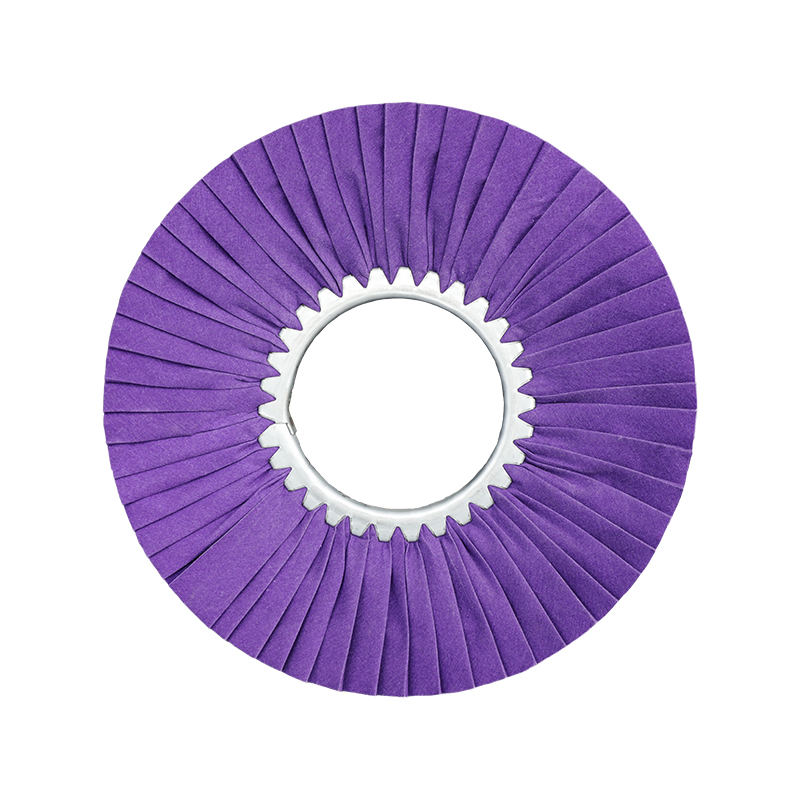
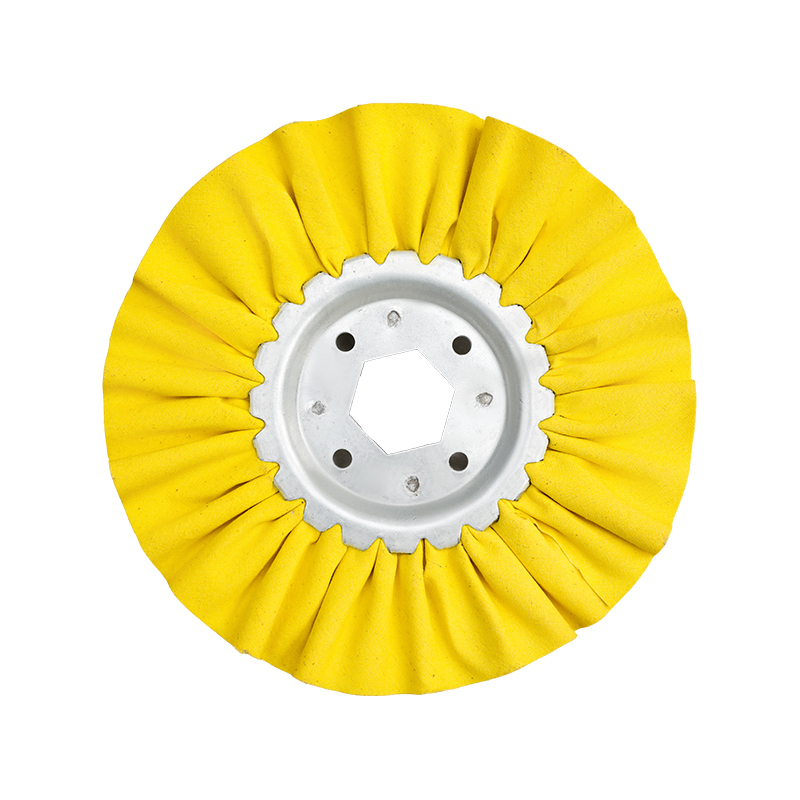
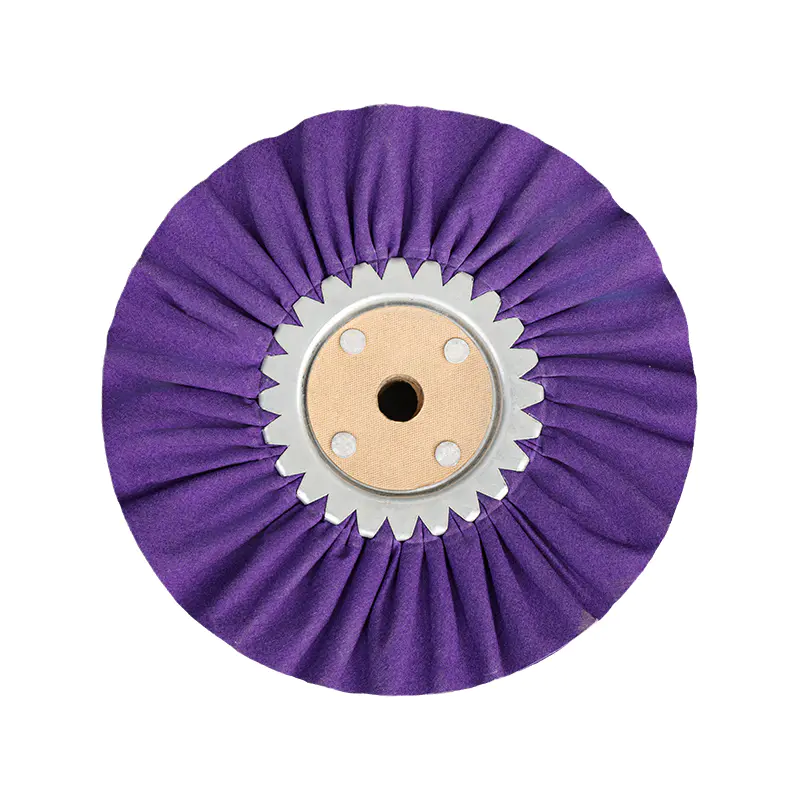
A koło sizalowe wykonane jest z naturalnego włókna agawy, zszytego w ciasnych rzędach, aby stworzyć sztywne koło o grubej teksturze. Taka konstrukcja nadaje mu dwie właściwości, dzięki którym idealnie nadaje się do najwcześniejszego, najbardziej agresywnego etapu polerowania.
- Wysoka sztywność — włókno sizalowe znacznie lepiej utrzymuje swój kształt pod naciskiem niż bawełna czy tkanina, pozwalając mu przebić się przez utlenianie, przebarwienia spawów i głębokie zadrapania bez zapadania się na obrabiany przedmiot.
- Naturalna konsystencja pochłaniająca tłuszcz — włókno sizalowe skutecznie utrzymuje materiał skrawający na swojej powierzchni, utrzymując materiał ścierny w ciągłym kontakcie z metalem podczas każdego przejścia.
- Opcje twardości poddanej obróbce — koła sizalowe są często poddawane obróbce zanurzeniowej w celu dalszego zwiększenia sztywności, a poziomy twardości są oznaczone kolorami (zwykle niebieski, pomarańczowy i różowy), co pozwala operatorom dopasować sztywność koła do wytrzymałości polerowanego metalu.
Ze względu na agresywne działanie tnące tarcze sizalowe najlepiej nadają się do stali nierdzewnej, stali węglowej, żelaza i innych twardych metali żelaznych i zazwyczaj nie są zalecane do miękkich lub cienkich materiałów, gdzie nadmierne cięcie mogłoby zniekształcić powierzchnię.
Porównanie popularnych typów tarcz polerskich
Wybór właściwej tarczy na każdym etapie procesu polerowania ma bezpośredni wpływ zarówno na jakość wykończenia, jak i ilość czasu spędzonego na poprawianiu błędów popełnionych przez niewłaściwą tarczę.
| Typ koła | Sztywność | Typowy etap |
|---|---|---|
| Koło sizalowe | Sztywny, gruby | Pierwszy etap cięcia twardych metali |
| Koło laminowane tkaniną sizalową | Sztywny z nieco większą elastycznością | Ciężkie cięcie ze zmniejszonym znakowaniem powierzchni |
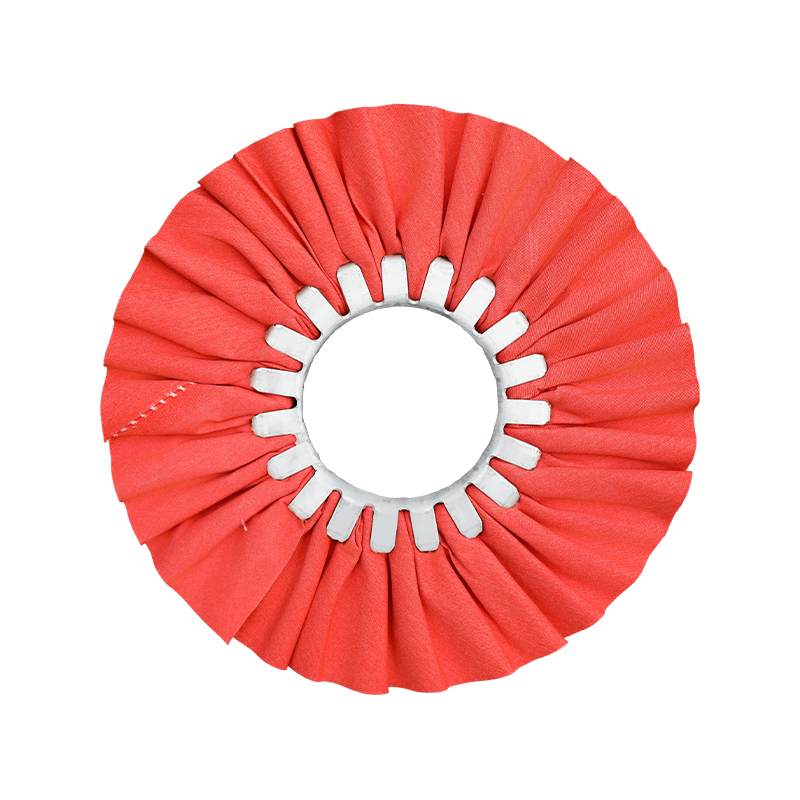
| Koło bawełniane szyte spiralnie | Średni | Pośrednie wygładzenie po cięciu |
| Koło flanelowe z luźnymi listkami | Miękkie | Ostateczna koloryzacja i wykończenie lustrzane |
Dopasowanie past polerskich do każdego etapu
Mieszanka ścierna nałożona na tarczę polerską określa, jak agresywnie ona tnie i jakie wykończenie pozostawia. Użycie niewłaściwej mieszanki do danej felgi jest jedną z najczęstszych przyczyn nierównych lub smugowych wykończeń.
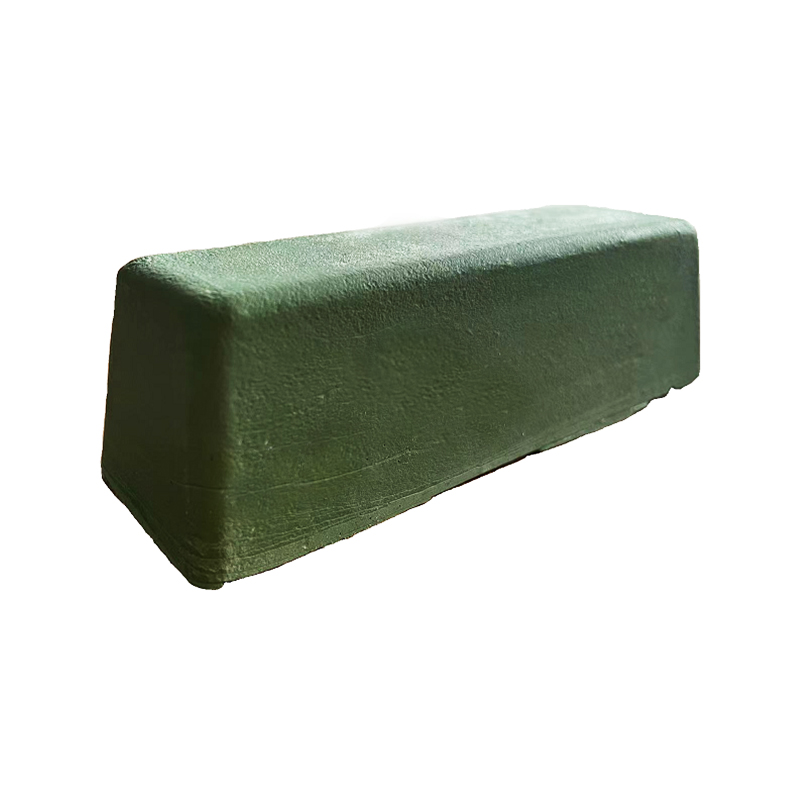
- Mieszanka czarnego szmergla — gruboziarnista, szybkotnąca masa w połączeniu z tarczami sizalowymi do usuwania zgorzeliny i głębokich defektów powierzchniowych z twardych metali.
- Szary lub brązowy związek tripoli — masa średniotnąca stosowana w etapie pośrednim, wygładzająca rysy powstałe po etapie cięcia sizalu.
- Mieszanka białego lub czerwonego różu — drobnoziarnista masa o niskim nacięciu stosowana na ostatnim etapie w celu wydobycia koloru i połysku bez dodawania nowych śladów zarysowań.
Pominięcie etapu złożonego — na przykład przejście od grubego cięcia sizalu do końcowego polerowania — zwykle pozostawia delikatne ślady zarysowań widoczne w jasnym świetle, ponieważ pośredni etap nakładania pasty faktycznie usuwa ślady pozostawione przez koło sizalowe.
Typowe zastosowania polerowania kół sizalowych
Ze względu na agresywne działanie tnące, koło sizalowes pojawiają się w szerokiej gamie zastosowań przemysłowych i produkcyjnych.
- Usuwanie przebarwień spoin i zgorzeliny na konstrukcjach ze stali nierdzewnej przed ostatecznym polerowaniem.
- Gratowanie i wygładzanie elementów żeliwnych lub aluminiowych po obróbce.
- Przygotowanie metalowego sprzętu, okuć i osprzętu do chromowania lub niklowania, gdzie jednolita powierzchnia podłoża poprawia przyczepność galwanizacji.
- Prace restauratorskie na elementach samochodowych, narzędziach i zabytkowych częściach metalowych przed ostatecznym polerowaniem koloru.
Podstawowe praktyki bezpieczeństwa podczas operacji polerowania
Ponieważ tarcze polerskie obracają się z dużą prędkością i generują znaczne tarcie, przestrzeganie kilku podstawowych zasad bezpieczeństwa chroni zarówno operatora, jak i jakość wykończenia przedmiotu obrabianego.
- Zawsze dopasowuj maksymalne obroty znamionowe tarczy do prędkości roboczej maszyny polerskiej — prowadzenie tarczy powyżej jej wartości znamionowych zwiększa ryzyko uszkodzenia tarczy.
- Zabezpiecz koło odpowiednimi kołnierzami zabezpieczającymi i nakrętką zabezpieczającą, aby nie kołysało się ani nie przesuwało podczas użytkowania.
- Nosić osłonę twarzy i odpowiednie rękawice, ponieważ polerowanie powoduje wyrzucenie drobnych cząstek związku i może wygenerować miejscowe ciepło na obrabianym przedmiocie.
- Trzymaj małe części za pomocą bezpiecznego uchwytu lub zacisku, a nie samą ręką, ponieważ agresywny uchwyt koła sizalowego może wyrwać luźno trzymaną część z dłoni operatora.
Wybór odpowiedniego koła sizalowego dla Twojego procesu
Wybór odpowiedniego koła sizalowego sprowadza się do dopasowania średnicy, twardości i konstrukcji zarówno do polerowanego metalu, jak i używanej maszyny. Sztywniejsza, wzmocniona tarcza nadaje się do intensywnego cięcia stali nierdzewnej lub żelaza, natomiast nieobrobiona lub lekko szyta tarcza zapewnia delikatniejsze pierwsze cięcie w przypadku bardziej miękkich metali żelaznych. Ningbo Henghua Metal Surface Treatment Technology Co., Ltd produkuje koła sizalowe oraz szerszą gamę tarcz do polerowania i polerowania, dając zakładom produkcyjnym i zakładom wykańczania metali możliwość zakupu dopasowanych zestawów kół na każdym etapie procesu polerowania od jednego dostawcy. Wybierając koło, upewnij się, że rozmiar trzpienia pasuje do Twojego sprzętu, sprawdź maksymalne obroty znamionowe i połącz je z odpowiednią mieszanką dla konkretnego metalu i wykończenia, na które się skupiasz.