Osoba nadzorująca prace wykończeniowe w fabryce części samochodowych co tydzień przepuszcza ten sam wspornik ze stali nierdzewnej przez tę samą linię polerską. Pewnego ranka wykończenie lustrzane zawodzi. Związek się nie zmienił. Prędkość koła nie uległa zmianie. Operator się nie zmienił. Jedyną zmienną jest partia podkładki polerskiej. W ten sposób wielu producentów na własnej skórze przekonało się, że wybór podkładek nie jest drobnym szczegółem; jest to punkt wyjścia dla jakości powierzchni.
Praktyczna odpowiedź na pytanie „jakich podkładek polerskich użyć” sprowadza się do trzech decyzji. Wybierz włókno i twardość w zależności od metalu nieszlachetnego. Dobierz strukturę podkładki do etapu wykończenia. Sprawdź konsystencję podkładki zanim trafi ona do produkcji. Jeśli zastosujesz się do tych trzech zasad, większości defektów powierzchni będzie można uniknąć. W tym przewodniku skupiono się na przemysłowej wykańczaniu metali, gdzie wybór podkładek jest oceniany na podstawie ilości złomu i godzin przeróbek, a także połysku kosmetycznego.
Pozwól, aby metal nieszlachetny wybrał rodzinę podkładek
Producenci często proszą o uniwersalną tarczę polerską, która poradzi sobie ze wszystkim. W praktyce podkładka uniwersalna to kompromis, który dobrze sprawdza się w przypadku braku metalu. Do pierwszego przejścia stal nierdzewna potrzebuje agresywnego włókna naturalnego. Aluminium wymaga bardziej miękkiej powierzchni styku, aby uniknąć rozdarcia. Miedź i mosiądz plasują się pomiędzy nimi, a metale szlachetne wymagają najdelikatniejszych materiałów na bazie bawełny.
| Metal nieszlachetny | Podkładka pierwszego stopnia | Podkładka ostatniego etapu | Główne ryzyko do kontrolowania |
|---|---|---|---|
| Stal nierdzewna | Mieszanka sizalowa w kolorze zielonym | Utwardzona biała mieszanka koła z tkaniny | Przegrzanie i rozmazanie |
| Aluminium | Utwardzona mieszanka koła z tkaniny w kolorze czerwonym | Koło z miękkiej flaneli lub pneumatyczne | Zacieranie i ładowanie podkładek |
| Miedź/mosiądz | Średnio czerwona mieszanka koła z tkaniny | Koło z miękkiej tkaniny w kolorze białym | Ładowanie i nierówny kolor |
| Złoto / srebro / biżuteria | Biżuteryjne kółko bawełniane w kolorze żółtym | Białe bawełniane kółko jubilerskie | Zanieczyszczenia krzyżowe pomiędzy stopami |
Traktuj tabelę jako podstawę wyjściową, a nie ustalony przepis. Prędkość maszyny, zastosowany nacisk i stan powierzchni wejściowej mogą spowodować przesunięcie o jeden pad bardziej miękko lub mocniej niż w przypadku standardowej sugestii. Najpierw napraw metal nieszlachetny, a następnie dostosuj w ramach tej rodziny na podstawie własnych wyników testów.
Konstrukcja podkładki: prawdziwy sterownik cięcia i wykończenia
Podkładki polerskie są często pogrupowane według materiału, ale konstrukcja decyduje o wydajności. Tarcza sizalowa tnie agresywnie, ponieważ sztywne włókna naturalne wywierają duży nacisk punktowy na obrabiany przedmiot. Złożone koło materiałowe tnie mniej, ale zapewnia czystszą i jaśniejszą powierzchnię. Pneumatyczne miękkie koło dopasowuje się do zakrzywionych części, dlatego pojawia się w końcowym etapie polerowania. Nazwy kolorów różnią się w zależności od producenta, dlatego zawsze sprawdzaj twardość dotykiem lub arkuszem specyfikacji, a nie samą nazwą.
- Koła sizalowe usunąć ślady obróbki i głębokie zadrapania. Stanowią standardowe pierwsze przejście do stali nierdzewnej i twardych stopów.
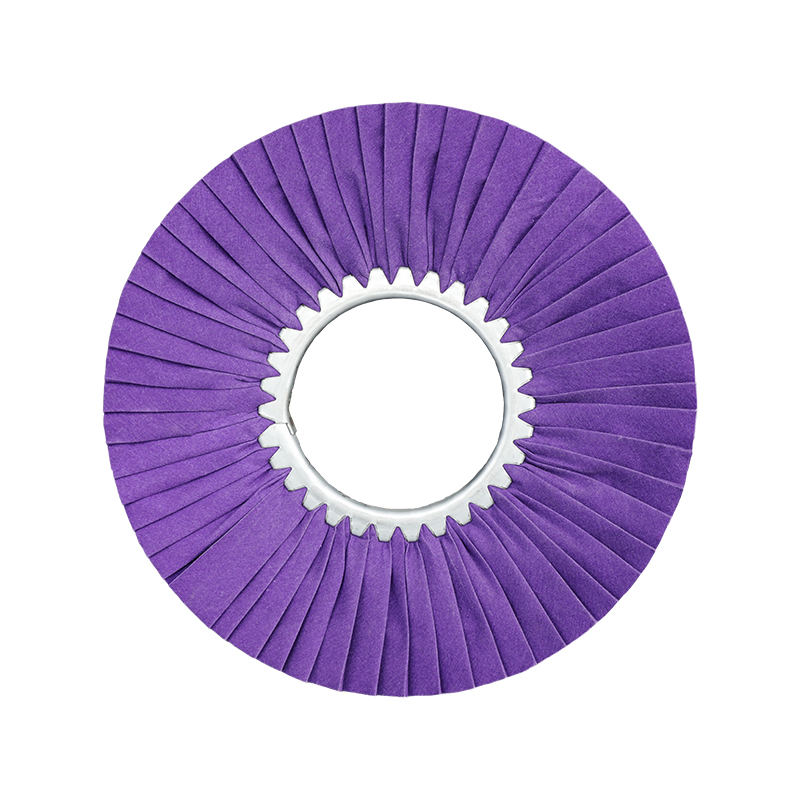
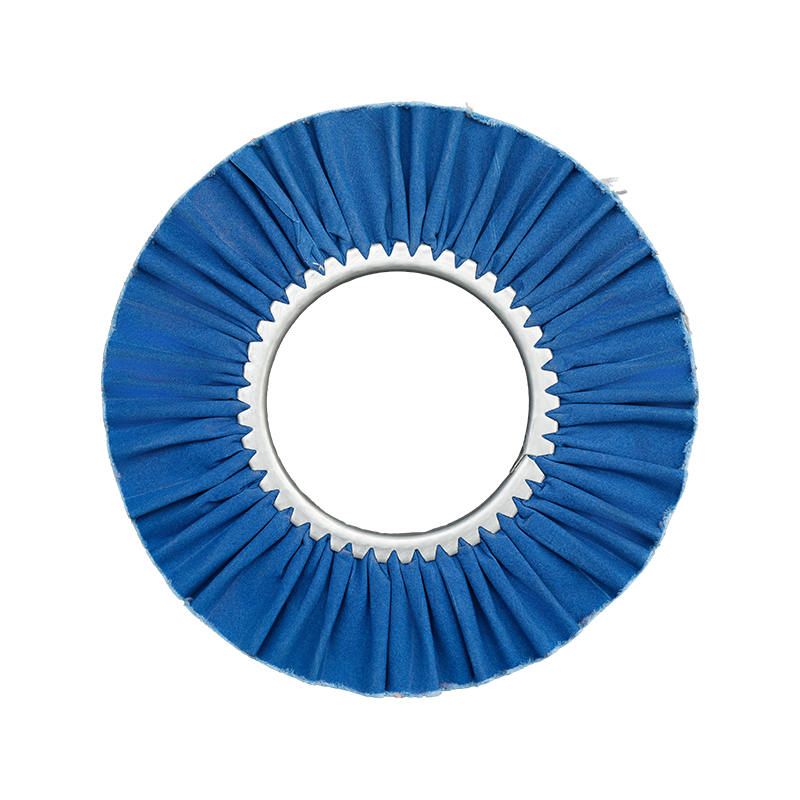
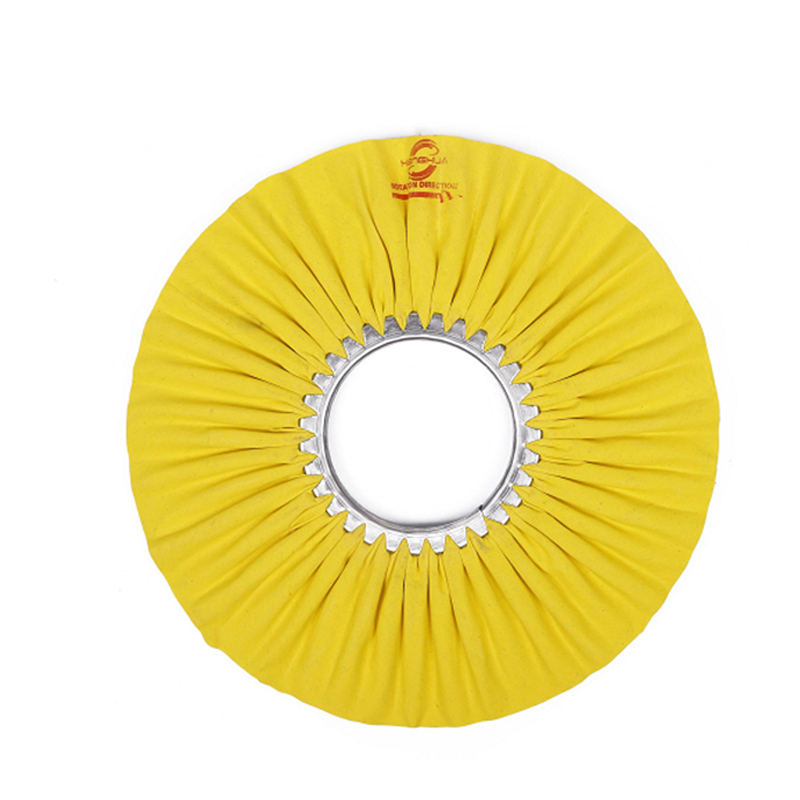
- Składane koła wiatrowe z tkaniny oferują szeroki zakres twardości, od twardych zielonych modeli do uszlachetniania cięcia po miękkie żółte modele do rozjaśniania.
- Koła z hartowanej tkaniny używaj impregnowanego materiału, aby zachować stabilną krawędź tnącą, dzięki czemu są niezawodne na płaskich powierzchniach i liniach zautomatyzowanych.
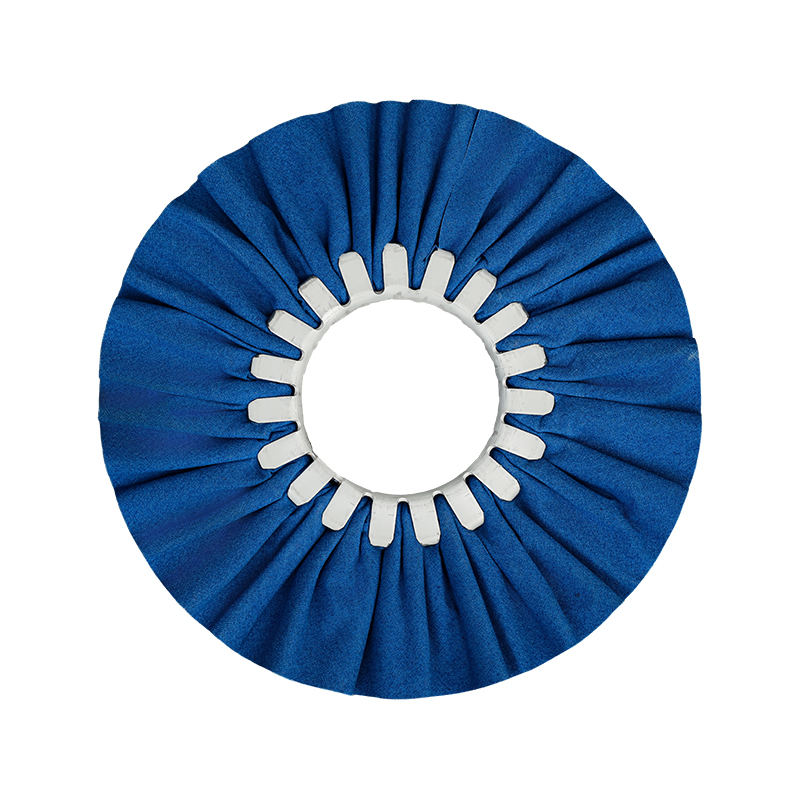
- Koła pneumatyczne z miękkiej tkaniny nadmuchać, aby podążać za konturami bez wbijania się w krawędzie, idealne do końcowego polerowania zakrzywionych lub nierównych części.
- Koła klapowe łączenie krawędzi i usuwanie zadziorów w miejscach, do których nie dociera płaska tarcza.
- Biżuteryjne bawełniane kółka to najdelikatniejsza opcja, stosowana do metali szlachetnych i małych elementów.
Do agresywnego pierwszego przejścia na stali nierdzewnej: a czarne płaskie koło sizalowe to sprawdzony punkt wyjścia. Dobrze trzyma mieszankę i zapewnia cięcie potrzebne, zanim jakiekolwiek koło płócienne przejmie kontrolę.
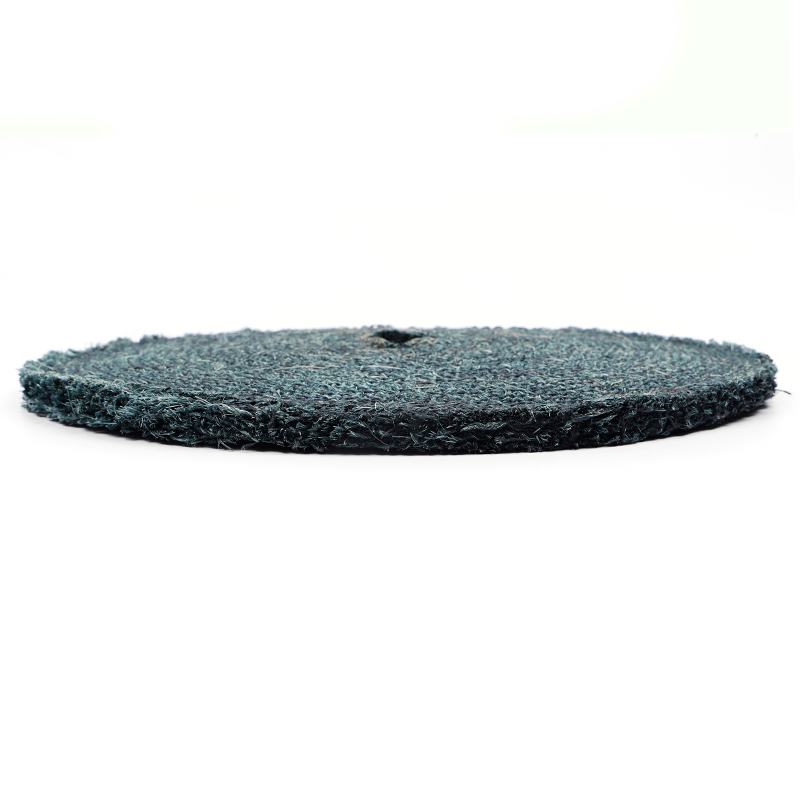 Producenci hurtowi i niestandardowi czarnego płaskiego sizalu - Ningbo Henghua Metal S Henghua Metal Surface Treatment Technology Co., Ltd to hurtowy i niestandardowy producent czarnych płaskich kół sizalowych w Chinach, czarne płaskie koła sizalowe... Zobacz produkt →
Zbuduj dwuetapową sekwencję, aby uzyskać spójne wyniki
Nie próbuj naprawiać każdej wady jedną podkładką. Niezawodna sekwencja wykorzystuje podkładkę tnącą do usuwania uszkodzeń i podkładkę wykańczającą w celu udoskonalenia powierzchni. Producenci części samochodowych codziennie opieraj się na tej logice i ta sama zasada dotyczy sprzętu, przyborów kuchennych i pracy w przemyśle lotniczym.
- Etap cięcia: Użyj tarczy sizalowej lub listkowej z zieloną pastą polerską, aby usunąć głębokie rysy, linie spawów i ślady obróbki. Utrzymuj felgę w równym stopniu i równomiernie nałóż mieszankę.
- Etap oczyszczania: Zmień ściernicę na średnią lub utwardzoną z czerwoną mieszanką, aby wymieszać cięcie i usunąć zamglenie pozostawione przez koło sizalowe. Ten etap definiuje powierzchnię przed ostatecznym polerowaniem.
- Etap końcowy: Przejdź na miękką szmatkę lub koło pneumatyczne z białą pastą, aby uzyskać ostateczne lustrzane wykończenie. Aby uzyskać czysty efekt, użyj lekkiego nacisku i większej prędkości powierzchniowej.
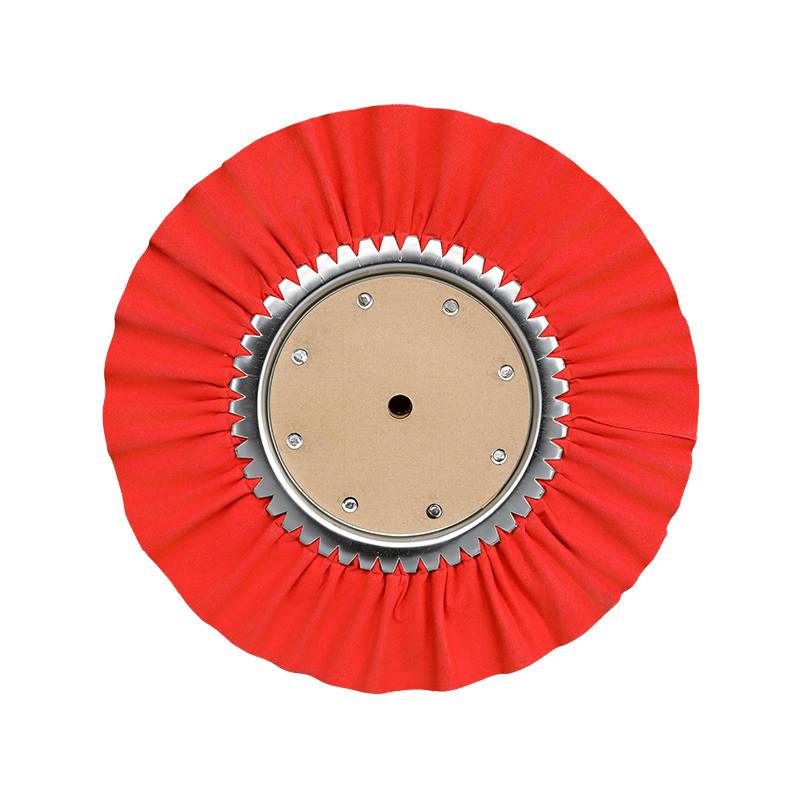
W praktyce etap oczyszczania oddziela dobre wyniki od doskonałych. A koło z czerwonego materiału do stali nierdzewnej zapewnia operatorom stabilną, powtarzalną przewagę skrawającą na tym etapie, co ma znaczenie, gdy konieczne jest utrzymanie spójnego wykończenia w długich seriach produkcyjnych.
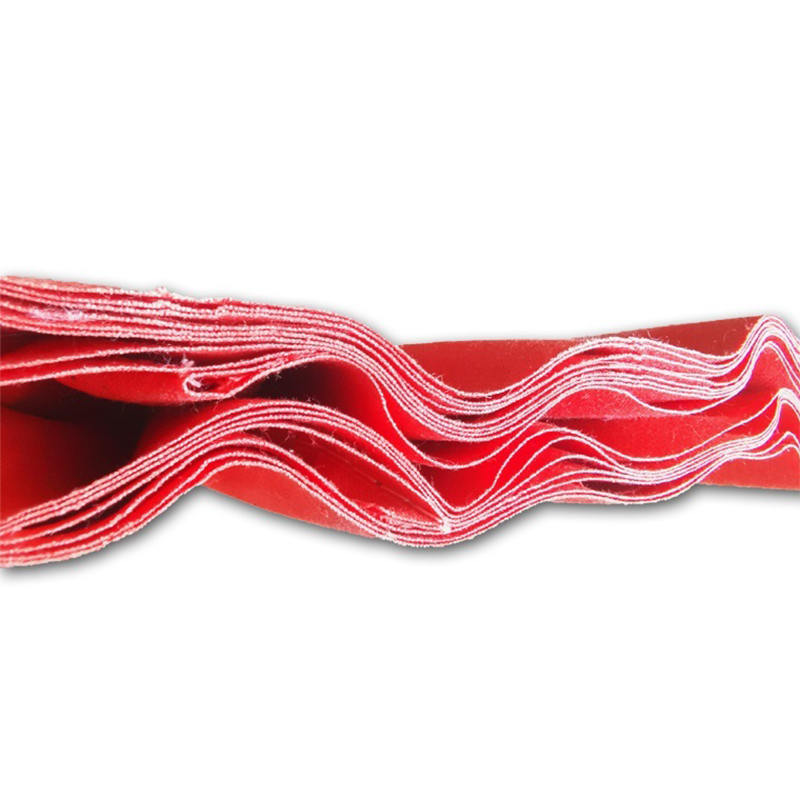 Koło z czerwonej tkaniny dla producentów hurtowych i niestandardowych ze stali nierdzewnej - Ningbo He Henghua Metal Surface Treatment Technology Co., Ltd to chińskie koło z czerwonej tkaniny do sprzedaży hurtowej i niestandardowej ze stali nierdzewnej, producent... Zobacz produkt →
Miękkie metale wymagają bardziej miękkiego podejścia
Aluminium, miedź i mosiądz zachowują się inaczej niż stal, ponieważ odkształcają się pod ciśnieniem, zamiast ciąć czysto. Twarde koło sizalowe na aluminium może wbić się w podłoże i spowodować rozdarcia większe niż pierwotna wada. Rozwiązaniem jest bardziej miękka podkładka, mniejszy nacisk i mieszanka odporna na obciążenia.
Podczas polerowania aluminium, Żółte, hartowane koło płócienne do aluminium to praktyczny złoty środek. Jest wystarczająco mocny, aby utrzymać swój kształt, ale jednocześnie wystarczająco miękki, aby uniknąć żłobienia przedmiotu obrabianego. Połącz go z niższą prędkością wrzeciona i regularnie sprawdzaj powierzchnię podkładki pod kątem osadzonego metalu.
 Żółte, hartowane koło z tkaniny dla producentów hurtowych i niestandardowych aluminium - Ning Henghua Metal Surface Treatment Technology Co., Ltd to chińskie koło z żółtej, hartowanej tkaniny do hurtowego i niestandardowego producenta aluminium, żółto... Zobacz produkt →
Miękkie metale generują również więcej ciepła w punkcie styku, ponieważ materiał zapewnia mniejszy opór i powoduje większe tarcie. Ciepło przyspiesza ładowanie podkładki i może odbarwić obrabiany przedmiot. Zmniejsz ciśnienie, zwiększ prędkość koła tylko wtedy, gdy pozwala na to konstrukcja klocków i przechowuj dedykowany zestaw klocków do aluminium, aby uniknąć zanieczyszczenia krzyżowego włóknami stalowymi.
Maszyna, prędkość i ciśnienie Zmień zasady
Ta sama podkładka może zachowywać się zupełnie inaczej na szlifierce stołowej, pneumatycznym narzędziu ręcznym lub zrobotyzowanej celi polerskiej. Wybór podkładki musi uwzględniać maszynę, ponieważ prędkość posuwu i zastosowany nacisk są ustalane przez sprzęt, a nie samą podkładkę. Szlifierki stołowe zwykle pracują z prędkością od 2800 do 3400 obr./min, podczas gdy narzędzia pneumatyczne są bardzo zróżnicowane, dlatego przed zmianą ustawień należy zawsze sprawdzić znamionową prędkość obwodową podkładki.
- Szlifierki stołowe i podłogowe: Większe koła sizalowe i płócienne, zwykle od 200 do 400 mm, zapewniają dużą prędkość posuwu niezbędną na etapie cięcia.
- Pneumatyczne narzędzia ręczne: Mniejsze pneumatyczne koła z miękkiej tkaniny podążają za zakrzywionymi powierzchniami i najlepiej nadają się do końcowego polerowania i prac retuszowych.
- Linie automatyczne: Gęstość i wyważenie podkładek muszą być takie same w każdym kole, ponieważ roboty nie mogą dostosować się do miękkiego lub twardego miejsca.
- CNC i cele zrobotyzowane: Używaj ściernic z hartowanej tkaniny o przewidywalnych wartościach twardości, aby parametry procesu pozostawały aktualne przez długi czas.
Jeśli konwertujesz operację ręczną na zautomatyzowaną, wybierz ponownie pad, zamiast ponownie używać tego samego koła. Roboty utrzymują stały nacisk, więc podkładka dobrze wyczuwalna ręcznie może być zbyt agresywna lub zbyt miękka pod stałą siłą.
Co należy sprawdzić przed wprowadzeniem pada do produkcji
Kupowanie padów polerskich wyłącznie według koloru lub marki jest ryzykowne, ponieważ ten sam kolor może mieć różną gęstość od różnych dostawców. Zanim zdecydujesz się na pad produkcyjny, oceń następujące czynniki:
- Konsystencja partii: Sprawdź twardość, mieszankę włókien i równowagę wielu podkładek z tej samej partii. Niewielka różnica w gęstości może zauważalnie zmienić wykończenie.
- Trwałość krawędzi: Poszukaj szwów i obróbek krawędzi, które wytrzymają prędkość kontaktu Twojej maszyny. Słabe krawędzie powodują drgania i nierówne zużycie.
- Opcje rozmiaru i trzpienia: Przed zamówieniem większej ilości sprawdź średnicę zewnętrzną, otwór środkowy i grubość w stosunku do specyfikacji wrzeciona.
- Kompatybilność złożona: Niektóre związki szybko nasycają określone materiały podkładek. Przed skalowaniem przetestuj pełną kombinację podkładki i mieszanki.
Większość dostawców, w tym Henghua, obsługuje niestandardowe rozmiary i regulacje twardości za pośrednictwem swoich produktów niestandardowy serwis kół polerskich . Krótki cykl próbny z małą partią jest tańszy niż zastąpienie pełnego zlecenia produkcyjnego, które nie spełnia Twojego standardu wykończenia.