Głęboka rdza na stalowym wsporniku, zgorzelina walcownicza na blasze ze stali nierdzewnej, ślady zawirowań na aluminiowej obudowie – każda powierzchnia wymaga innego punktu początkowego, a wybór niewłaściwego papieru ściernego jest najczęstszym powodem, dla którego prace wykończeniowe trwają dwa razy dłużej niż powinny. Krótka odpowiedź: większość wyrobów metalowych ma ziarnistość od 40 do 400 . Zacznij od ziarnistości 40-80, aby usunąć rdzę, farbę lub ściegi spawalnicze, przejdź do 120-180, aby usunąć te rysy, uszlachetnij przy 240-320 i zakończ przy 400 lub drobniejszej przed polerowaniem. Produkujemy tarcze polerskie i pasty polerskie do sprzętu komputerowego, przyborów kuchennych, biżuterii i zakładów motoryzacyjnych, a wybór granulacji to pierwsze pytanie, jakie zadają klienci, zanim jakakolwiek tarcza dotknie części. Oto jak dokonać prawidłowego wyboru.
Co właściwie mówią liczby ziarna
Liczba wydrukowana na odwrocie arkusza opisuje wielkość cząstek ściernych. W skali CAMI powszechnej w Ameryce Północnej odzwierciedla ona, ile ziaren mieści się w jednym calu kwadratowym ekranu oceniającego: niższe liczby oznaczają większe, bardziej agresywne ziarna; wyższe liczby oznaczają drobniejsze cząstki i płytsze zadrapania . Szlifowanie to tak naprawdę kontrolowane zarysowanie — wykończenie, które widzisz, to po prostu wzór, jaki pozostawiają te zadrapania. Dlatego profesjonaliści planują sekwencję kasz, zamiast polować na jedną magiczną liczbę.
Gruby grys (40-80): prace związane z usuwaniem
Używaj tego asortymentu do usuwania materiału, a nie do upiększania: zgorzeliny rdzy, starej farby, głębokich wżerów i ściegów spawalniczych. Na skorodowanej stalowej ramie, ziarno 40 lub 60 to najszybsza droga do czystego metalu. Gruby papier pozostawia głębokie rysy, które należy usunąć przy każdym kolejnym kroku, więc nigdy nie zaczynaj od grubszego, niż wymagają tego uszkodzenia.
Średnie ziarno (100-150): wygładzanie i naprawa
Jest to seria produktów przeznaczonych do ogólnego szlifowania i uszlachetniania chropowatych powierzchni. Jeśli część jest czysta, ale nierówna — ślady szlifowania, lekka zgorzelina, rysy z poprzedniej naprawy — rozpoczęcie od tego oszczędza zarówno czas, jak i metal.
Drobny grys (180-320): uszlachetnianie wstępne
Drobne papiery usuwają rysy pozostawione przez średnie ziarno i przygotowują powierzchnię do wykończenia. W przypadku większości części ze stali i stali nierdzewnej kierowanych na tarczę polerską, praktycznym punktem zatrzymania jest 320.
Ultradrobne ziarno (400 ): przejścia końcowe
Gatunki te usuwają bardzo mało zapasów. Służą do końcowego wyrównywania, wycinania lekkiego utleniania miękkich metali i szlifowania na mokro tuż przed przejściem do lustrzanego polerowania.
| Zakres ziarna | Klasa | Najlepsze dla | Powierzchnia, którą opuszcza |
|---|---|---|---|
| 40-60 | Gruby | Rdza, farba, duża zgorzelina, ściegi spawalnicze | Głębokie widoczne rysy |
| 80-120 | Gruby to medium | Łączenie grubych zadrapań, obróbka krawędzi | Jednolity wzór zarysowań |
| 150-240 | Średnie do drobnego | Ogólne wygładzanie, kształtowanie, obróbka wstępna | Drobne zadrapania, satynowy wygląd |
| 320-400 | Dobrze | Ostatni przejazd przed polerowaniem felg | Gładki, matowy, prawie pozbawiony zarysowań |
| 600 | Bardzo dobrze | Szlifowanie na mokro i wstępne polerowanie lustrzane | Półpołysk, gotowy do nakładania |
Dopasuj żwir do metalu na ławce
To samo ziarno zachowuje się zupełnie inaczej na aluminium niż na hartowanej stali. Miękkie metale tną szybko i zatykają papier; twarde metale są odporne na przecięcie i nagradzają ostre, trwałe ziarna. Szybkie typy metalu:
- Aluminium i mosiądz: nie zaczynaj od grubszego niż 120, chyba że uszkodzenie jest głębokie; węglik krzemu tnie miękkie metale czysto, bez żłobień.
- Stal węglowa: tlenek glinu radzi sobie z rdzą, zgorzeliną i spoinami przy najniższym koszcie przejścia.
- Stal nierdzewna: wspinać się po równych, piaszczystych schodach i kończyć na 320-400; pominięte kroki pojawiają się ponownie w postaci smug pod lustrzanym wykończeniem.
- Miedź: wyjątkowo miękki — ziarno 220 jest zwykle wystarczająco grube nawet w przypadku widocznych uszkodzeń.
Zasady te obejmują zakres od jednorazowej naprawy po produkcję seryjną wsporników, elementów złącznych i okuć. Ta sama logika kieruje naszymi prace polerskie u producentów narzędzi , gdzie materiały eksploatacyjne do wykańczania są dopasowywane do każdego materiału jeszcze przed rozpoczęciem linii.
Typy ścierne, które utrzymują się na metalu
Rozmiar ziarna decyduje o głębokości każdego zadrapania; rodzaj ścierniwa decyduje o tym, jak długo papier będzie cięty. Trzy ziarna pokrywają prawie każdą obróbkę metalu.
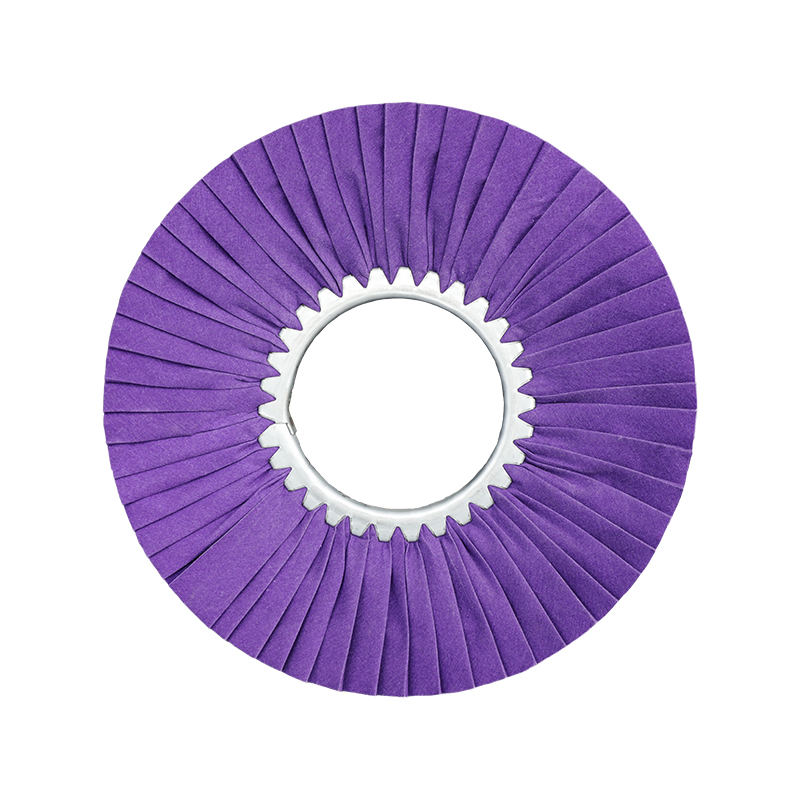
Tlenek glinu jest wartością domyślną dla stali i żelaza. Jego ziarno jest twarde i blokowe, a w miarę zużycia pęka, tworząc świeże krawędzie tnące, dzięki czemu arkusz pozostaje ostry długo po zeszkleniu tańszego papieru. Połączony z elastyczną tkaniną zamiast z papierowym podłożem, ten sam materiał ścierny staje się ściernicą lamelkową, która podąża za krzywiznami, do których nie może dotrzeć sztywny arkusz:
 Ściernica listkowa z tlenku glinu do szlifowania stali Tlenek glinu grain fractures into fresh cutting edges as it wears, and a flexible cloth backing lets this flap wheel follow curves a rigid sanding sheet cannot reach on steel work. Zobacz produkt →
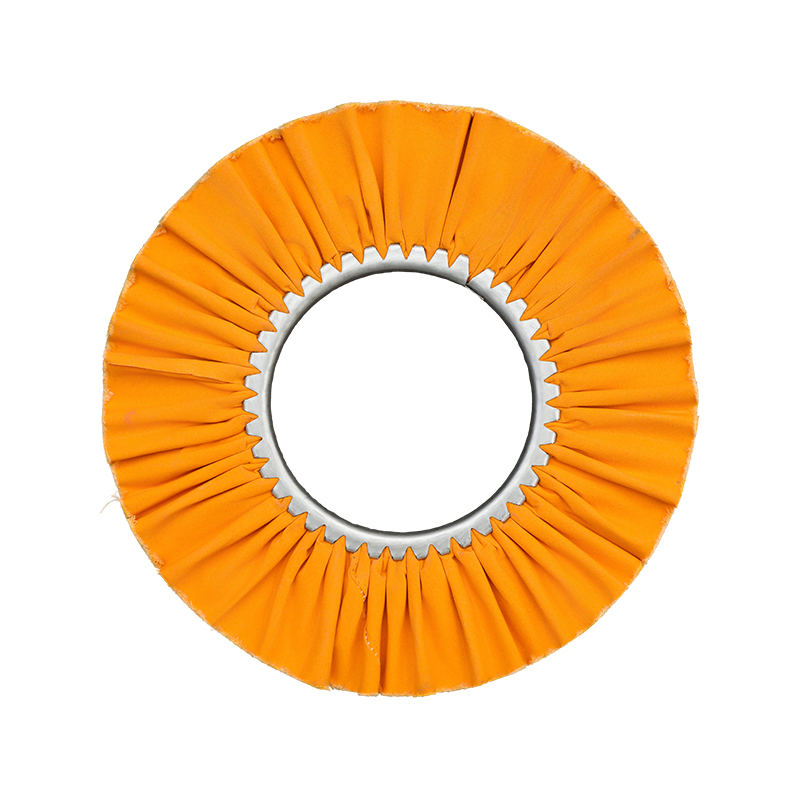
Węglik krzemu jest ostrzejszy, twardszy i bardziej kruchy — jest lepszym wyborem do aluminium, miedzi i mosiądzu oraz do szlifowania na mokro. Gatunki kalcynowane utrzymują swoją krawędź pod wpływem ciepła i pozostawiają delikatniejszy, bardziej kontrolowany wzór zarysowania na miękkich metalach:
 Ściernica listkowa z kalcynowanego węglika krzemu do miękkich metali Kalcynowany węglik krzemu pozostaje ostry pod wpływem ciepła i tnie przy minimalnym przypaleniu, dzięki czemu tarcza ta dobrze nadaje się do dokładniejszego, kontrolowanego wykańczania aluminium, miedzi, mosiądzu i stali nierdzewnej. Zobacz produkt →
Cyrkon i ziarna ceramiczne należą do szlifowania pod wysokim ciśnieniem, a nie do szlifowania ręcznego. Sięgnij po nie podczas usuwania dużych ilości naddatku, a następnie przejdź na tlenek glinu lub węglik krzemu, aby wykonać każdy drobniejszy krok.
Postęp wytrwałości, który zapobiega przeróbkom
Oto zasada oddzielająca czyste zakończenie od zmarnowanego popołudnia: posuwaj się o krok dalej i nigdy nie pomijaj więcej niż jednej oceny . Drobniejszy papier nie jest w stanie usunąć rys głębszych niż jego własne ziarno — poleruje jedynie powierzchnię wokół nich, a ukryte rysy pojawiają się ponownie po nałożeniu pasty polerskiej.
- Zacznij od najgrubszego ziarna, jakiego faktycznie wymaga uszkodzenie – i nie grubszego.
- Szlifować w jednym, spójnym kierunku z lekkim, równomiernym naciskiem, aż na całej powierzchni pojawi się jednolity wzór zarysowań.
- Wytrzyj cały kurz, a następnie przejdź dokładnie o jedno ziarno w górę: 80 do 120, następnie 180, a następnie 240.
- Na każdym etapie obracaj kierunek szlifowania o 90 stopni; kiedy znikną stare rysy, ten piasek się skończy.
- Zatrzymaj się na poziomie 320-400, aby uzyskać satynowe wykończenie, lub kontynuuj do 600 i drobniejszej, jeśli część jest przeznaczona do polerowania lustrzanego.
Gdzie kończy się szlifowanie, a zaczyna polerowanie
Nawet papier o ziarnistości 1000 nadal rysuje – i to bardzo delikatnie. Prawdziwe lustro wcale nie powstaje z papieru ściernego; pochodzi z tarcz i mieszanek polerskich, które tną i wygładzają na mikroskopijnym poziomie. W przypadku większości części metalowych punktem przekazania jest: Powierzchnia o ziarnistości 320-400 : jednolite, czyste i wolne od jakichkolwiek zadrapań na tyle głębokich, że przetrwają polerowanie.
Mieszanki działają zgodnie z tą samą logiką co grys i są oznaczone kolorami w zależności od siły cięcia. Odmiany żółte i brązowe cięte i gładkie zaraz po przeszlifowaniu; gatunki białe nadają stali jasne wykończenie; i zielona mieszanka to standard branżowy w zakresie lustrzanego wykończenia stali nierdzewnej i chromowane elementy.
 Zielony tlenek chromu, pasta polerska Zielona mieszanka z tlenkiem chromu jest standardem branżowym w przypadku lustrzanego wykończenia stali nierdzewnej i części chromowanych, uzupełniając drabinkę piasku jako ostatni etap koloryzacji. Zobacz produkt →
Połącz każdą mieszankę z odpowiednim kołem — sizalem do cięcia, szytą tkaniną do wygładzania i miękką bawełną do końcowego kolorowania — a drabinka do piasku stanie się kompletnym systemem wykończeniowym. Aby uzyskać pełną sekwencję kół i związków, metal po metalu, nasz przewodnik po polerowaniu kół wiatrowych do wykończenia lustrzanego przechodzi przez to krok po kroku.
Trzy błędy, które niszczą metalowe wykończenie
- Pomijanie trudnych kroków. Głębokie zadrapania, które dzisiaj ukrywasz, wychodzą na powierzchnię, gdy związek po raz pierwszy dotknie danej części.
- Naciskanie zbyt mocne. Wysokie ciśnienie powoduje szkliwienie papieru, nagrzewa cienki metal i żłobi miękkie metale. Niech ziarno dokona cięcia.
- Szlifowanie nad kurzem. Młóto i cząstki metalu uwięzione pod blachą powodują powstawanie świeżych zadrapań na wykończonych powierzchniach. Wycieraj po każdej zmianie piasku.
Żadnego z nich nie kosztuje nic, czego należy unikać z góry – później kosztują przeróbki.
W skrócie drabina Grit
Wybierz ziarno początkowe na podstawie uszkodzeń, które masz przed sobą, a nie z przyzwyczajenia: 40-80 do usunięcia, 120-180 do wygładzenia, 240-320 do uszlachetnienia, 400 i drobniejsze do wstępnego polerowania. Dopasuj materiał ścierny do metalu — tlenek glinu w przypadku stali, węglik krzemu w przypadku miękkich metali — i stopniowo zwiększaj stopień do 320 lub 400 przed polerowaniem. Ta sekwencja obejmuje wszystko, od zardzewiałego sprzętu po wypolerowane przybory kuchenne.
Gdy część opuści etap papieru ściernego, jakość lustra zależy od kół i następujących po nich mieszanek. Te materiały eksploatacyjne są produkowane na dużą skalę w naszym zakładzie w Ningbo — tarcze sizalowe, tarcze polerskie z tkaniny, ściernice listkowe i mieszanki oznaczone kolorami, w rozmiarach dostosowanych do potrzeb linii produkcyjnych na całym świecie.