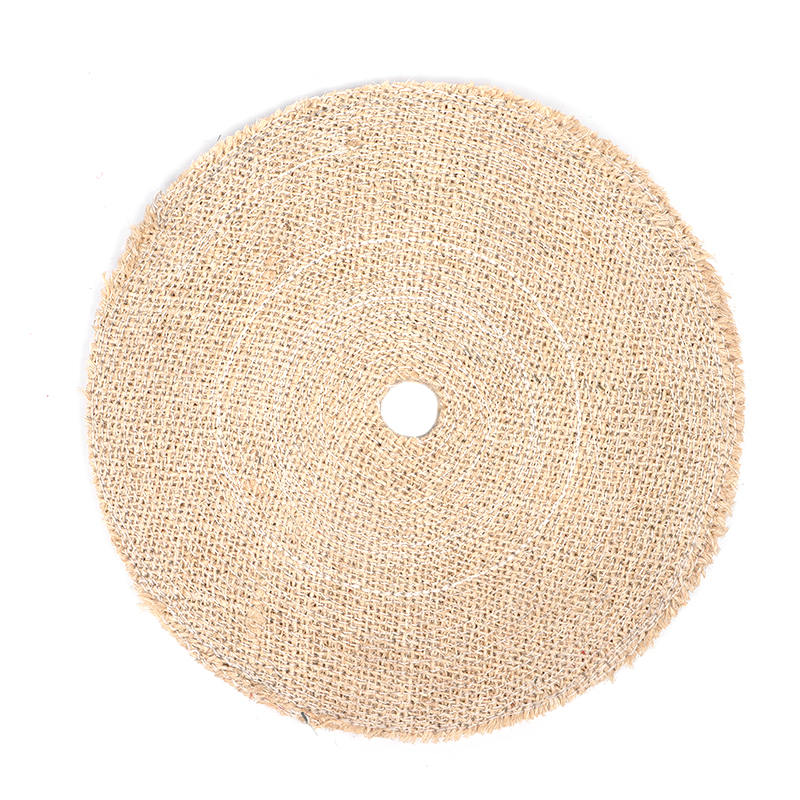
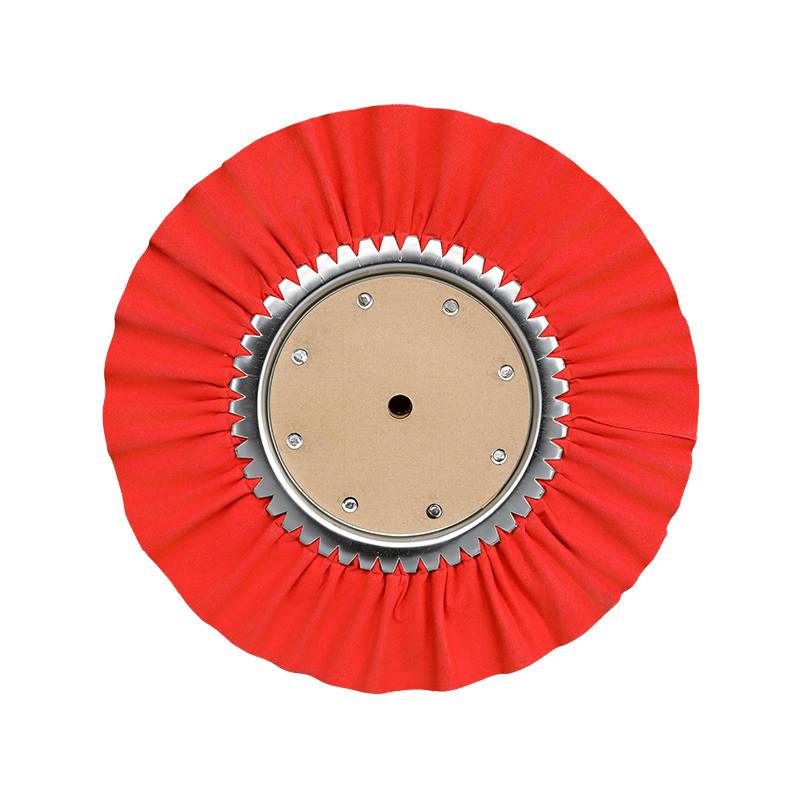
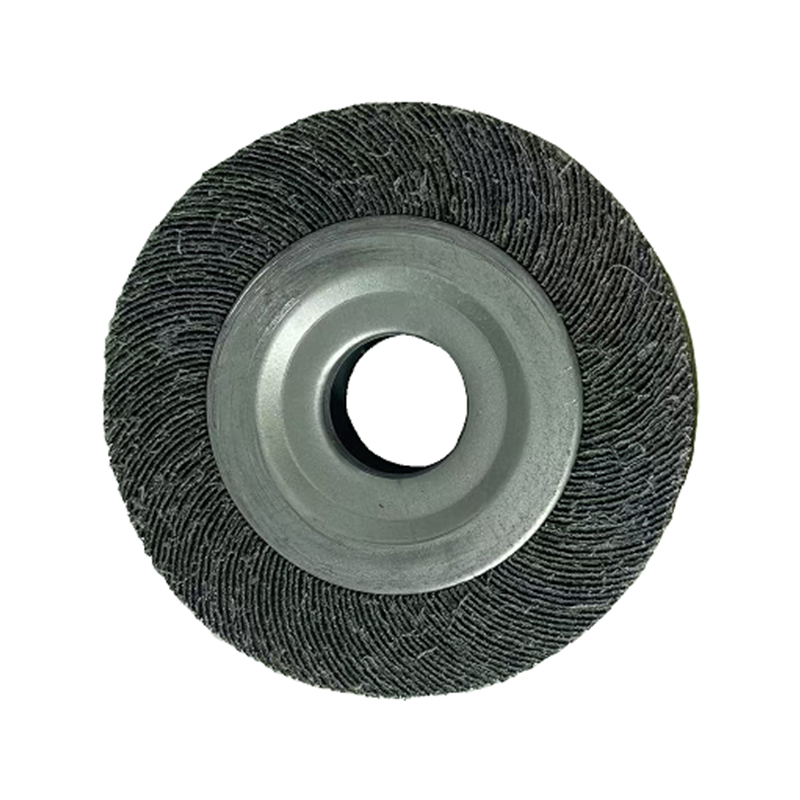
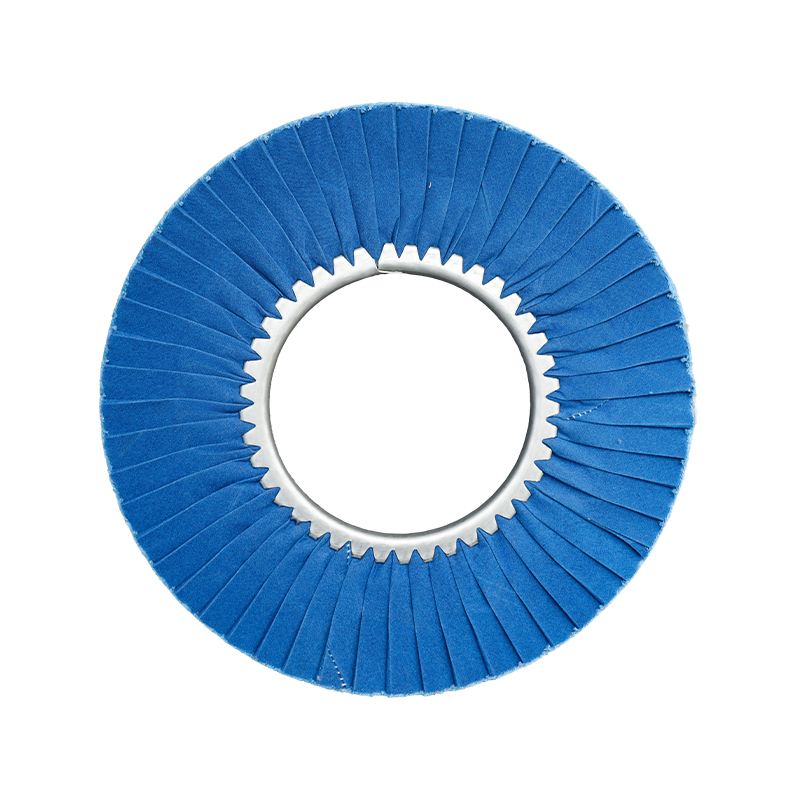
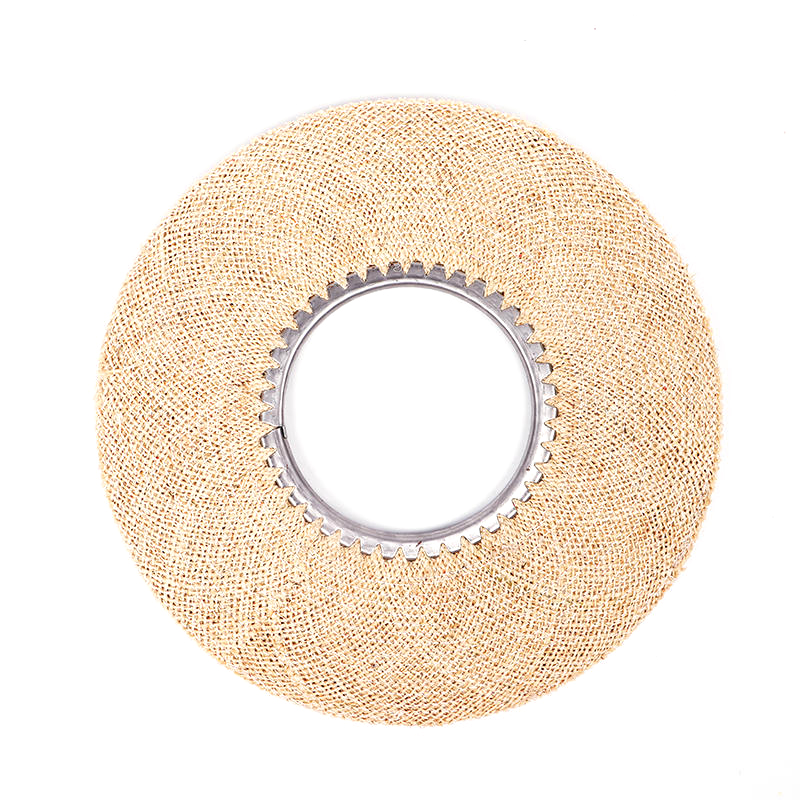
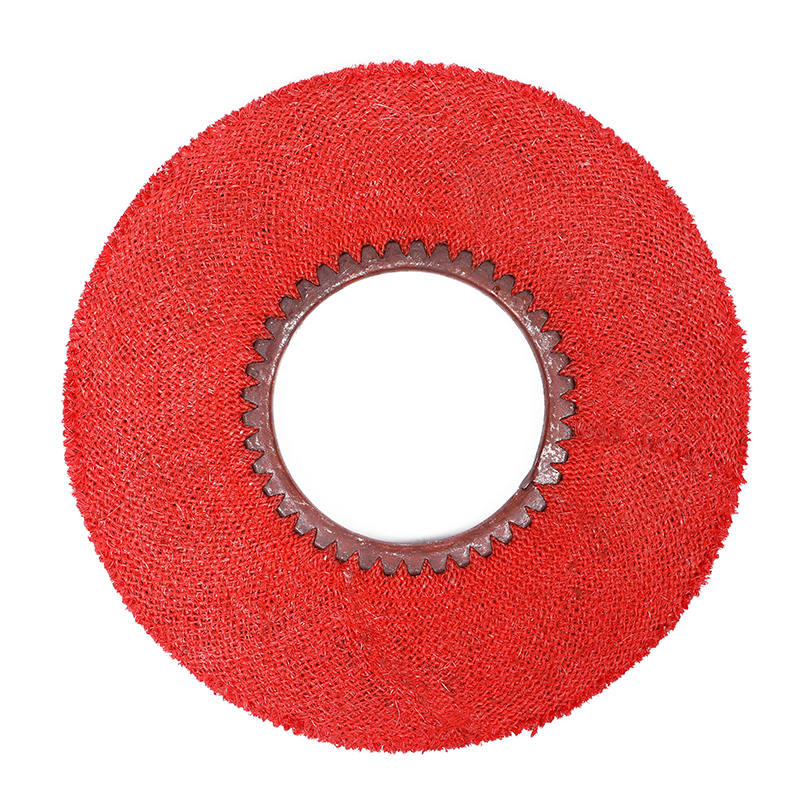
A koło sizalowe — zwane także tarczą polerską sizalową lub tarczą sizalową — to: wysokowydajne narzędzie do polerowania i cięcia stosowany przede wszystkim do szlifowania niedoskonałości powierzchni i przygotowania metalowych detali do kolejnych etapów obróbki wykańczającej. W przeciwieństwie do tarcz z miękkiej tkaniny, które są przeznaczone do końcowego polerowania koloru, tarcza sizalowa zapewnia agresywne cięcie, które usuwa zadrapania, ślady narzędzi, linie matrycy i nierówności powierzchni, z którymi inne tarcze po prostu nie mogą sobie poradzić. Jeśli pracujesz ze stalą nierdzewną, żelazem, stopami stali, a nawet niektórymi miękkimi metalami, takimi jak aluminium i mosiądz, zrozumienie, do czego służy krążek sizalowy – i jak go prawidłowo używać – może radykalnie poprawić wydajność i jakość procesu wykańczania metalu.
W tym artykule omówiono wszystko, co musisz wiedzieć: pochodzenie materiału sizalowego, budowę sizalowych tarcz polerskich, ich podstawowe zastosowania przemysłowe, jak wybrać odpowiednią tarczę do swojego projektu, jakie pasty polerskie najlepiej do nich pasują i jak je konserwować, aby zapewnić długą żywotność. Niezależnie od tego, czy jesteś zawodowym ślusarzem, operatorem warsztatu produkcyjnego, czy specjalistą ds. zaopatrzenia zaopatrującym się w materiały eksploatacyjne do polerowania, ten przewodnik zapewni Ci kompletne, praktyczne podstawy.
Co to jest włókno sizalowe i dlaczego jest stosowane w tarczach polerskich?
Włókno sizalowe pochodzi z Agawa sisalana roślina, wytrzymały sukulent pochodzący z Ameryki Środkowej i obecnie powszechnie uprawiany w Afryce Wschodniej, Brazylii i częściach Azji. Długie, mieczowate liście rośliny są zbierane i mechanicznie odłuszczane w celu wydobycia smukłych, twardych, komórkowych pasm błonnika. Włókna te należą do najmocniejszych naturalnych włókien roślinnych dostępnych na rynku, dlatego od wieków używano ich do produkcji lin, sznurków, sznurów do pras i ciężkich wyrobów tekstylnych.
Włókno sizalowe zastosowane do produkcji tarcz polerskich zapewnia trzy kluczowe właściwości: sztywność konstrukcji , naturalna ścieralność , i wrodzona zdolność pochłaniania tłuszczu . Sztywność pasm sizalu pozwala kołu utrzymać mocny docisk do metalowej powierzchni, generując działanie mechaniczne potrzebne do spłaszczenia wypukłych defektów powierzchni. Naturalna mikrotekstura samego włókna nadaje mu łagodny charakter ścierny, a porowatość włókna pozwala mu skutecznie wchłaniać i zatrzymywać środek polerski, zapewniając równomierne rozprowadzenie środka tnącego na elemencie obrabianym podczas cyklu polerowania.
Te właściwości wyraźnie odróżniają tarcze sizalowe od tarcz polerskich bawełnianych lub muślinowych, które są bardziej miękkie, bardziej elastyczne i lepiej nadają się do późniejszego polerowania koloru niż do wstępnego usuwania materiału. Zrozumienie tego rozróżnienia jest niezbędne przy wyborze odpowiedniego narzędzia dla każdego etapu wieloetapowego procesu wykańczania metalu.
Jak zbudowana jest tarcza polerska sizalowa?
Budowa A koło sizalowe bezpośrednio określa jego agresywność cięcia, elastyczność i ogólną trwałość. Większość dostępnych na rynku tarcz polerskich sizalowych jest zbudowana z wielu warstw — zwykle 11 warstw — tkanej lub ukośnie ciętej tkaniny sizalowej, ułożonych razem i utrzymywanych na miejscu za pomocą spiralnego ściegu. To szycie ma kluczowe znaczenie: im bliżej siebie są rzędy szwów, tym sztywniejsze staje się koło, co skutkuje bardziej agresywnym i precyzyjnym cięciem. Stiardowe felgi do pojazdów użytkowych zazwyczaj charakteryzują się odstępem ściegu wynoszącym ćwierć cala (około 6 mm), co zapewnia niezawodną równowagę pomiędzy sztywnością a zachowaniem mieszanki.
W zależności od przeznaczenia dostępnych jest kilka wzorów ściegów:
- Koncentryczne szwy — okrągłe rzędy biegnące równolegle do zewnętrznej krawędzi koła, zapewniające jednolitą sztywność na całej powierzchni czołowej.
- Proste szwy szprychowe — promieniste linie od środka do krawędzi, zapewniające nieco bardziej elastyczny profil.
- Promieniowe szycie łukowe — zakrzywiona konstrukcja szprych, która rozkłada naprężenia bardziej równomiernie i zmniejsza strzępienie podczas pracy z dużą prędkością.
Wiele kół sizalowych zawiera również cienką zewnętrzną warstwę tkaniny bawełnianej lub muślinowej. Osłona ta służy celowi praktycznemu: zapobiega przypadkowemu zarysowaniu szorstkich krawędzi sizalowych powierzchni przylegających do strefy polerowania, umożliwiając operatorom pracę bliżej kołnierzy, krawędzi i skomplikowanych geometrii bez pozostawiania niezamierzonych śladów.
Poza konstrukcją koła sizalowe są często dostępne w dwóch stanach obróbki: nieobrobiony (suchy) and poddane obróbce chemicznej (obróbka zanurzeniowa) . Obrobione felgi są impregnowane środkiem utwardzającym — często oznaczonym kolorem wskazującym intensywność obróbki (niebieski, pomarańczowy, różowy, zielony lub czerwony w zależności od systemu klasyfikacji producenta). Obróbka zwiększa twardość powierzchni, poprawia przyczepność mieszanki, wydłuża żywotność ściernicy i przyspiesza prędkość skrawania. W przypadku wymagających zastosowań przemysłowych, obejmujących twardsze metale i duże wielkości produkcji, zdecydowanie zaleca się stosowanie kół sizalowych poddanych obróbce w porównaniu z ich nieobrobionymi odpowiednikami.
Co to jest Koło sizalowe Używany do? Podstawowe zastosowania przemysłowe
Podstawową funkcją koła sizalowego jest polerowanie ścinające — pierwszy etap wieloetapowej sekwencji polerowania metalu, której celem jest usunięcie materiału z powierzchni, a nie ostateczny połysk. To sprawia, że koła sizalowe są niezbędnym narzędziem w warsztatach produkcyjnych, tłoczniach, odlewniach i każdym środowisku produkcyjnym, w którym przetwarzane są części metalowe przed galwanizacją, powlekaniem lub wykończeniem lustrzanym.
Specyficzne defekty powierzchni, do usuwania których zaprojektowano koła sizalowe, obejmują:
- Zadrapania o ziarnistości do 400 — głębokie ślady ścierania pozostawione przez tarcze szlifierskie, szlifierki taśmowe lub gruboziarniste podkładki ścierne.
- Naprężenia rozciągające — wydłużone ślady naprężeń powierzchniowych powstałe podczas operacji głębokiego tłoczenia lub tłoczenia.
- Tekstura skórki pomarańczy — szorstki, wyboisty wzór powierzchni powstały na skutek formowania się blachy lub nierównomiernego przepływu materiału.
- Lekkie ślady po matrycy — odciski narzędzi pozostawione na powierzchni przedmiotu obrabianego podczas kucia, tłoczenia lub wytłaczania.
- Ślady obrabiarki i linie ziarna ściernicy — szczególnie powszechne w przypadku części kutych lub obrobionych maszynowo.
- Linie pasów ściernych — równoległe ślady zarysowań pozostawione przez urządzenia do szlifowania taśmowego na wcześniejszych etapach przetwarzania.
W wielu środowiskach produkcyjnych sizalowe tarcze polerskie oferują znaczną przewagę w przepływie pracy. Ponieważ zapewniają jednocześnie polerowanie i cięcie mogą zmniejszyć lub całkowicie wyeliminować potrzebę stosowania drobnoziarnistej tarczy polerskiej. Zwłaszcza w przypadku metali walcowanych, ciągnionych i tłoczonych, koła sizalowe mogą zakończyć cięcie i wstępne wykończenie w jednym przejściu, redukując czas cyklu i liczbę wymian ściernic wymaganych na linii produkcyjnej.
Zastosowania w twardych metalach
Koła sizalowe najlepiej sprawdzają się w przypadku twardych metali, gdzie ich sztywność i agresywny charakter cięcia są najbardziej korzystne. Kluczowe metale aplikacyjne obejmują:
- Stal nierdzewna (wszystkie popularne gatunki)
- Stal węglowa i stal miękka
- Żeliwo i kute żelazo
- Stopy niklu i stopy chromu
- Elementy ze stali hartowanej lub poddanej obróbce cieplnej
Zastosowania w miękkim metalu
Przy odpowiednim doborze mieszanki i zmniejszonym ciśnieniu roboczym tarcze sizalowe można również stosować do wstępnego polerowania bardziej miękkich metali, w tym aluminium, mosiądzu, miedzi, srebra i złota. Operatorzy powinni jednak zachować ostrożność: ponieważ koła sizalowe są znacznie sztywniejsze niż alternatywy z tkaniny, rzeczywiście tak jest nie nadaje się do końcowego etapu polerowania koloru miękkich metali , gdzie do uzyskania efektu o wysokim połysku wymagana jest delikatniejsza i bardziej elastyczna tarcza.
Koło sizalowe a inne typy kół polerskich: praktyczne porównanie
Wybór właściwej tarczy polerskiej dla każdego etapu wykańczania metalu wymaga jasnego zrozumienia, jak sizal wypada na tle alternatywnych rozwiązań. Poniższa tabela podsumowuje kluczowe różnice:
| Typ koła | Materiał | Sztywność | Etap podstawowy | Najlepsze dla |
|---|---|---|---|---|
| Koło sizalowe | Włókno sizalowe (naturalna agawa) | Wysoka | Ścięcie / wstępne polerowanie | Stal nierdzewna, żelazo, stopy twarde |
| Bawełna szyta spiralnie | Muślin bawełniany | Średni | Cięcie pośrednie i wygładzanie | Stal, aluminium, mosiądz |
| Luźno składana bawełna | Miękka bawełna | Niski | Ostateczne polerowanie koloru | Wszystkie metale, ostateczne lustrzane wykończenie |
| Drogi oddechowe / wentylowane | Bawełna z kanalikami powietrznymi | Średni-High | Polerowanie krawędzi na dużych panelach | Dłuższe biegi na dużych, płaskich powierzchniach |
| Mieszanka sizalu i bawełny | Pokrowiec z bawełny z rdzeniem sizalowym | Średni-High | Połączone cięcie i wstępne wykończenie | Tłoczenia przed powlekaniem |
W typowej, wieloetapowej sekwencji polerowania stali nierdzewnej — na przykład przygotowania sprzętu kuchennego, sprzętu architektonicznego lub przemysłowych łączników rur do uzyskania lustrzanego wykończenia — przebieg pracy zwykle rozpoczyna się od tarczy sizalowej wypełnionej czarną pastą szmerglową w celu usunięcia zarysowań i linii szlifowania, następnie przechodzi się do spiralnie zszytej bawełnianej tarczy z białą pastą do pośredniego wygładzenia, a kończy luźno złożoną bawełnianą tarczą wypełnioną zielonym różem lub białą masą dla uzyskania ostatecznego koloru i połysku. Pominięcie etapu cięcia sizalu często oznacza, że resztkowe defekty powierzchni pojawiają się ponownie w kolejnych warstwach wykończeniowych co sprawia, że cały proces jest mniej wydajny.
Wybór właściwej pasty polerskiej do Koło sizalowe
Koło sizalowe bez odpowiedniego środka polerskiego oddaje jedynie ułamek jego potencjału. Mieszanka działa jako aktywny środek tnący, podczas gdy koło sizalowe zapewnia siłę mechaniczną i środek rozprowadzający. Aby uzyskać spójne i powtarzalne wyniki, niezbędne jest ich prawidłowe sparowanie.
Mieszanka czarnego szmergla
Czarny szmergiel (zwany także czarną magią) to standardowe połączenie kół sizalowych do twardych metali. Zawiera drobne cząstki ścierne szmergla zawieszone w spoiwie tłuszczu, zapewniając szybkie działanie tnące, które skutecznie usuwa zadrapania, utlenienia i głębokie ślady powierzchniowe ze stali nierdzewnej i żelaza. W przypadku stosowania czarnego szmergla z tarczą sizalową należy ponownie nakładać pastę na obracającą się tarczę co około 30 do 60 sekund ciągłej pracy, aby utrzymać stałą wydajność cięcia.
Szary Związek
Szara mieszanka to kolejny solidny wybór do cięcia twardych metali na tarczach sizalowych, szczególnie gdy operator potrzebuje nieco mniej agresywnego działania niż czarny papier ścierny – na przykład podczas pracy na jaśniejszych zarysowaniach powierzchni lub cieńszej stali, gdzie należy dokładniej kontrolować usuwanie materiału.
Brązowy związek Trypolisu
Do zastosowań z kołami sizalowymi na miękkich metalach, takich jak aluminium, mosiądz i miedź, zaleca się użycie brązowej mieszanki Tripoli. Drobniejszy gatunek ścierniwa firmy Tripoli jest bardziej odpowiedni dla tych materiałów, zmniejsza ryzyko nadmiernego usuwania materiału lub żłobienia powierzchni, a jednocześnie zapewnia wystarczające działanie tnące, aby wyrównać lekkie niedoskonałości.
Jedna ważna praktyka: przypisać każde koło sizalowe do jednego rodzaju mieszanki . Zanieczyszczenia krzyżowe ściernic z różnymi mieszankami mogą powodować nierównomierne ścieranie i pozostawiać nieoczekiwane ślady na obrabianym przedmiocie. Oznaczenie każdego koła wyznaczoną mieszanką za pomocą trwałego markera jest prostą, ale bardzo skuteczną dyscypliną warsztatową.
Jak wybrać odpowiedni rozmiar i specyfikację koła sizalowego
Wybór odpowiedniego koła sizalowego do danego zastosowania wymaga oceny kilku współzależnych czynników. Właściwe wykonanie tej czynności od samego początku pozwala uniknąć złych wyników pracy na powierzchni, nadmiernego zużycia kół i potencjalnych problemów związanych z bezpieczeństwem podczas pracy.
- Średnica koła: Typowe dostępne na rynku rozmiary wahają się od 2 cali do 20 cali średnicy. Mniejsze tarcze (6–8 cali) nadają się do szlifierek stołowych i polerek stołowych do prac precyzyjnych lub małych części. Większe koła (10–20 cali) są montowane na przemysłowych maszynach polerskich i służą do wysokowydajnej obróbki większych przedmiotów, takich jak pręty, rury, złączki i panele blaszane.
- Rozmiar otworu trzpienia: Zawsze sprawdzaj, czy otwór trzpienia koła odpowiada średnicy wrzeciona Twojej maszyny. Standardowe rozmiary obejmują 1/2 cala, 5/8 cala i 3/4 cala. Niewłaściwie dopasowane trzpienie mogą powodować niebezpieczne drgania koła podczas pracy.
- Liczba warstw i grubość: Standardowe koła sizalowe są 11-warstwowe i mają przybliżoną grubość czołową 1/2 cala (12,5 mm) na sekcję. W przypadku zastosowań wymagających szerszej powierzchni czołowej poszczególne sekcje można łączyć ze sobą na wale trzpienia, aby uzyskać pożądaną szerokość całkowitą.
- Maksymalne obroty: Zawsze używaj maksymalnej prędkości znamionowej koła. Na przykład 6-calowa tarcza sizalowa ma zazwyczaj prędkość do 2700 obr./min, podczas gdy wersja 8-calowa może pracować z prędkością do 3200 obr./min. Przekroczenie tych limitów może spowodować rozwarstwienie lub rozpad koła przy dużej prędkości, co stanowi poważne zagrożenie dla bezpieczeństwa.
- Poziom leczenia: Do agresywnego cięcia twardych metali w środowiskach produkcyjnych wybierz tarczę sizalową poddaną obróbce zanurzeniowej. W przypadku lżejszego wstępnego polerowania bardziej miękkich metali lub mniejszych partii, wystarczająca może być nieobrobiona (sucha) tarcza sizalowa.
- Sekcja pełnego dysku a stronniczości: Koła sizalowe z pełnymi tarczami (wykonane z całych okrągłych warstw) zapewniają twardszą, bardziej agresywną powierzchnię czołową, odpowiednią do ciężkiego cięcia. Koła sekcyjne z ukośnym nacięciem — zbudowane z pasków sizalu nawiniętych na piaście środkowej — zapewniają większą elastyczność i bardziej miękkie cięcie, dzięki czemu są preferowane w przypadku detali profilowanych lub o skomplikowanych profilach.
Bezpieczeństwo pracy i najlepsze praktyki dotyczące stosowania kół sizalowych
Sizalowe tarcze polerskie pracują z dużymi prędkościami i wytwarzają znaczne ciepło tarcia. Przestrzeganie odpowiednich procedur bezpieczeństwa i operacyjnych chroni zarówno operatora, jak i jakość gotowego przedmiotu obrabianego.
- Nosić odpowiednie środki ochrony indywidualnej: Podczas polerowania należy przez cały czas nosić okulary ochronne lub osłonę twarzy, ciężkie rękawice robocze oraz maskę przeciwpyłową lub respirator. Cząsteczki pasty polerskiej i pył z włókna sizalowego unoszą się w powietrzu podczas użytkowania.
- Ubierz koło przed pierwszym użyciem: Nowe koła sizalowe – szczególnie wersje poddane obróbce – należy przed pierwszym użyciem zgrabić lub wygładzić za pomocą grabi do kół. To otwiera włókna, usuwa luźny materiał i zapewnia równomierne obciążenie koła od pierwszego kontaktu.
- Regularnie grabij pomiędzy użyciami: Po dłuższym użytkowaniu mieszanka gromadzi się, utwardza i powoduje glazurę na powierzchni koła. Regularne grabienie usuwa pozostałości stwardniałej mieszanki i przywraca wydajność cięcia ściernicy. Zaniedbanie tego kroku jest jednym z najczęstszych powodów, dla których operatorzy doświadczają niespójnych wyników polerowania.
- Nakładać środek w odstępach: Jak wspomniano powyżej, podczas ciągłej pracy ponownie nałóż pastę na felgę co 30 do 60 sekund. Przed dociśnięciem tarczy do przedmiotu obrabianego należy pozwolić jej się obrócić, aby potwierdzić równomierne rozprowadzenie mieszanki.
- Nigdy nie przekraczaj znamionowych obrotów koła: Przed montażem zawsze porównaj prędkość maszyny z maksymalną prędkością roboczą koła. Do kół sizalowych typu airway należy używać zestawu samocentrujących kołnierzy zabezpieczających, aby zapobiec rozwarstwianiu.
- Prawidłowo przechowuj koła: Nieużywane koła sizalowe należy przechowywać w chłodnym i suchym miejscu, z dala od bezpośredniego światła słonecznego i wilgoci. Długotrwałe narażenie na wilgoć może osłabić włókna sizalu i spowodować, że zabezpieczone felgi z czasem stracą twardość impregnacji.
Typowe branże i produkty, w których powszechnie stosuje się koła sizalowe
Tarcze polerskie sizalowe można znaleźć w wielu gałęziach przemysłu, wszędzie tam, gdzie powierzchnie metalowe wymagają wstępnego polerowania przed galwanizacją, powlekaniem, anodowaniem lub końcową kontrolą. Poniższy przegląd przedstawia najczęstsze konteksty przemysłowe:
Wykonanie ze stali nierdzewnej
Sprzęt kuchenny, maszyny do przetwarzania żywności, sprzęt gastronomiczny, poręcze i elementy architektoniczne wymagają wysokiej jakości wykończenia powierzchni. Tarcze sizalowe są rutynowo stosowane jako pierwszy etap polerowania po szlifowaniu lub spawaniu, usuwając ślady spawów, zgorzelinę i linie ścierne, zanim przedmiot przejdzie przez pośrednie i końcowe etapy wykańczania.
Części i akcesoria samochodowe
Chromowane i niklowane elementy samochodowe — w tym elementy ozdobne, kołpaki, końcówki wydechu i wsporniki silnika — wymagają dokładnego przygotowania powierzchni przed galwanizacją. Koła sizalowe usuwają ślady matryc, linie narzędzi i niedoskonałości stempla z półfabrykatów żelaznych i nieżelaznych, zapewniając, że powierzchnia metalu podstawowego jest czysta i wystarczająco jednolita, aby zapewnić przyczepność galwaniczną.
Sprzęt i elementy złączne
Śruby, nakrętki, uchwyty, zawiasy, zamki i inne precyzyjne elementy okuć są często polerowane kołami sizalowymi podczas wykańczania. Zdolność koła do radzenia sobie z małymi, nieregularnymi geometriami — szczególnie w przypadku stosowania w konfiguracjach przegubowych na zautomatyzowanych liniach polerskich — sprawia, że doskonale nadaje się do produkcji okuć na dużą skalę.
Przemysłowe wykańczanie rur i rur
Rury ze stali nierdzewnej stosowane w przemyśle farmaceutycznym, mleczarskim i chemicznym muszą spełniać rygorystyczne normy dotyczące wykończenia powierzchni. Tarcze sizalowe służą do usuwania wzdłużnych linii szlifowania i śladów walcowania, zanim powierzchnia rury osiągnie określoną wartość Ra (chropowatość powierzchni) wymaganą przez standardy branżowe.
Biżuteria i metaloplastyka dekoracyjna
W produkcji metali szlachetnych i biżuterii kostiumowej koła sizalowe o mniejszej średnicy służą do usuwania śladów narzędzi i zadrapań powierzchni z odlewanych, tłoczonych lub prefabrykowanych elementów przed ostatecznym polerowaniem różem. Za srebro i złoto, nieobrobione koła sizalowe w połączeniu z mieszanką Tripoli zapewniają kontrolowane cięcie, które nie powoduje nadmiernego naprężenia bardziej miękkiego metalu nieszlachetnego.
Jak uzyskać najlepsze rezultaty z koła sizalowego: procedura krok po kroku
Dla operatorów, którzy dopiero rozpoczynają polerowanie sizalu lub chcą zoptymalizować istniejący proces, następujący, krok po kroku przepływ pracy zapewnia niezawodne ramy dla spójnych wyników na przedmiotach z twardego metalu:
- Przygotowanie powierzchni: Jeśli obrabiany przedmiot ma głębokie rysy lub ślady szlifowania, przed wprowadzeniem koła sizalowego należy stopniowo szlifować papierem o ziarnistości 120 przez 220 i aż do 320–400. Etap cięcia sizalu działa najskuteczniej, gdy głębokość powstającego zarysowania jest możliwa do opanowania.
- Zamontuj i sprawdź koło: Przed włączeniem maszyny sprawdź dopasowanie trzpienia, upewnij się, że koło jest bezpiecznie zamontowane za pomocą odpowiednich kołnierzy i sprawdź powierzchnię czołową koła pod kątem uszkodzeń lub nierównomiernego zużycia.
- Ubierz lub zgrab koło: Przed załadowaniem mieszanki nałóż grabiami koła na powierzchnię kręcącego się koła, szczególnie na nowe lub wcześniej używane koła.
- Załaduj związek: Gdy koło się obraca, mocno dociśnij odpowiedni pręt złożony (czarny szmergiel do twardych metali) do czoła koła przez dwie do trzech sekund, aby nałożyć równą warstwę.
- Wypoleruj obrabiany przedmiot: Przyłóż obrabiany przedmiot do dolnej ćwiartki powierzchni obracającego się koła, wywierając stały, stały nacisk. Przesuwaj część po powierzchni koła długimi, nakładającymi się pociągnięciami. Unikaj przebywania w jednym miejscu, ponieważ skoncentrowane ciepło może odbarwić lub wypaczyć metalową powierzchnię.
- Regularnie powtarzaj aplikację preparatu: Co 30 do 60 sekund należy na krótko wyjąć obrabiany przedmiot i ponownie nałożyć masę, aby utrzymać wydajność cięcia.
- Sprawdź i przejdź do następnego etapu: Gdy wszystkie docelowe niedoskonałości zostaną usunięte, a powierzchnia będzie miała jednolitą, satynową teksturę, wyczyść obrabiany przedmiot chusteczką z rozpuszczalnikiem i przejdź do następnego etapu tarczy (zwykle jest to ściernica bawełniana szyta spiralnie z białą lub szarą mieszanką).
Stosowanie się do tego systematycznego podejścia gwarantuje, że każdy kolejny etap polerowania prawidłowo opiera się na fundamencie ustanowionym przez koło sizalowe, ostatecznie zapewniając czystszą, szybszą i bardziej opłacalną ścieżkę do końcowego wykończenia powierzchni.
Często zadawane pytania dotyczące kół sizalowych
Czy koło sizalowe można stosować na drewnie lub plastiku?
Koła sizalowe są zaprojektowane i zoptymalizowane do powierzchni metalowych i nie są zalecane do drewna ani większości tworzyw sztucznych. Ich agresywne działanie tnące oraz ciepło powstające podczas pracy z dużą prędkością mogą przypalić drewno, stopić lub zdeformować powierzchnie termoplastyczne. Do wykańczania drewna lub plastiku bardziej odpowiednie są tarcze z miękkiej tkaniny lub specjalnie zaprojektowane podkładki polerskie.
Jak długo wytrzymuje sizalowa tarcza polerska?
Żywotność zależy w dużej mierze od prędkości roboczej, zastosowanego ciśnienia, polerowanego materiału i częstotliwości konserwacji. Koła sizalowe poddane obróbce, regularnie grabione i eksploatowane w zakresie prędkości znamionowej, na ogół znacznie przewyższają koła nietraktowane. Koła sizalowe z pełnymi tarczami oferują również korzyść ekonomiczną, ponieważ można je wykorzystać aż do otworu trzpienia, zanim zajdzie potrzeba wymiany, maksymalizując wykorzystanie materiału.
Czy do cięcia powinienem używać tarczy sizalowej czy ściernej ściernicy lamelkowej?
Ścierne ściernice listkowe lepiej nadają się do usuwania dużych ilości materiału na nieregularnych powierzchniach, podczas gdy tarcze polerskie sizalowe doskonale sprawdzają się na pośrednim etapie cięcia – wyrównując zadrapania i ślady powierzchni po wstępnym szlifowaniu i przed końcowym polerowaniem. W przypadku przedmiotów obrabianych, które wymagają kontrolowanego, równego przygotowania powierzchni na jednolitej powierzchni, tarcza sizalowa wypełniona środkiem ściernym zazwyczaj zapewnia bardziej spójne wyniki niż ściernica listkowa na równoważnych etapach procesu.
Czy poddane obróbce koło sizalowe jest zawsze lepsze niż nieobrobione?
Niekoniecznie – to zależy od zastosowania. Koła sizalowe poddane obróbce twardej zapewniają szybsze cięcie i dłuższą żywotność w przypadku zastosowań przemysłowych na dużą skalę, w przypadku twardych metali. Jednakże w przypadku lżejszych zastosowań, prac wsadowych lub wstępnego polerowania miękkich metali, nieobrobiona (sucha) tarcza sizalowa może zapewnić bardziej kontrolowany wynik przy mniejszym ryzyku nadmiernego cięcia. Kluczem jest dopasowanie poziomu obróbki do twardości materiału i głębokości usuwanych defektów powierzchni.
Wniosek: dlaczego koło sizalowe pozostaje niezastąpione przy wykańczaniu metali
Pomimo ciągłego rozwoju zautomatyzowanych systemów szlifowania i zrobotyzowanego polerowania, sizalowa tarcza polerska pozostaje podstawowym narzędziem do wykańczania powierzchni metali, ponieważ żaden inny materiał eksploatacyjny nie łączy w sobie tak dużej siły cięcia, trwałości włókien naturalnych i zdolności utrzymywania masy w jednym, ekonomicznym opakowaniu. Jego rola jako pierwszego etapu wieloetapowego procesu polerowania jest niezastąpiona — wyznacza poziom bazowy jakości powierzchni, na którym opiera się każdy kolejny etap.
Dla specjalistów ds. zaopatrzenia, kierowników sklepów i operatorów zajmujących się obróbką metali praktyczny wniosek jest prosty: zainwestuj w wysokiej jakości tarcze sizalowe, które są odpowiednio dostosowane do Twoich metali i maszyn, połącz je z odpowiednimi środkami polerskimi, regularnie je konserwuj i eksploatuj w zakresie parametrów znamionowych. Takie postępowanie zmniejszy całkowite koszty materiałów eksploatacyjnych do polerowania, poprawi spójność wykończenia powierzchni i skróci ogólny czas cykli na linii produkcyjnej.
Zaopatrując się w tarcze polerskie sizalowe do zastosowań przemysłowych lub na dużą skalę, szukaj dostawców oferujących pełen zakres specyfikacji — od nieobrobionych tarcz na sucho do lekkich prac po warianty z twardą obróbką zanurzeniową do wymagających zastosowań w stali nierdzewnej i żelazie — i którzy mogą zapewnić stałą jakość produktu we wszystkich partiach produkcyjnych. Stała gęstość włókien, jednolita jakość szwów i niezawodna twardość obróbki to czynniki, które odróżniają produktywne koło sizalowe od takiego, które stwarza więcej problemów niż rozwiązuje.