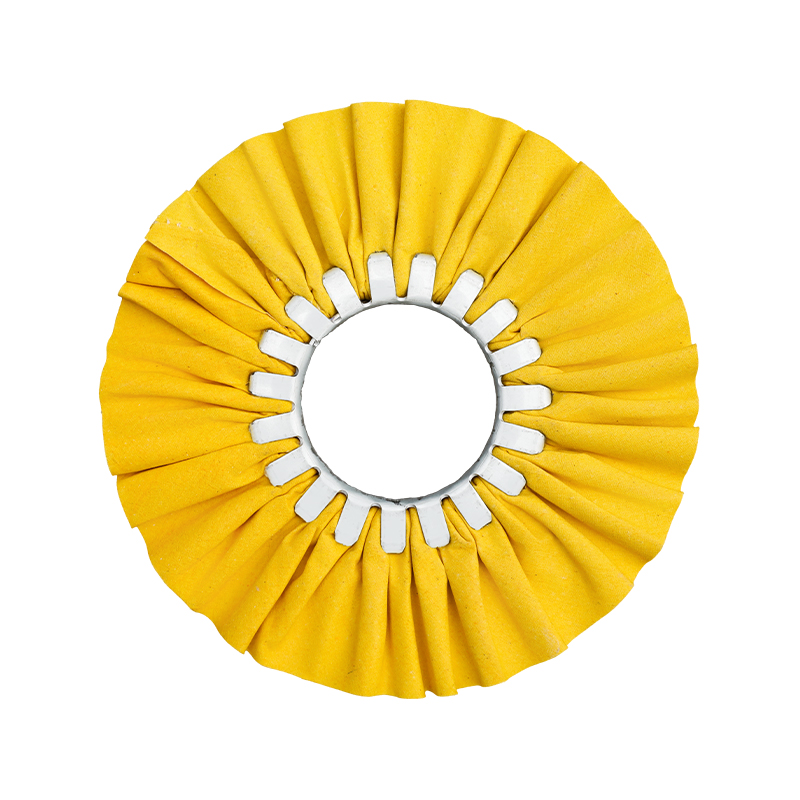
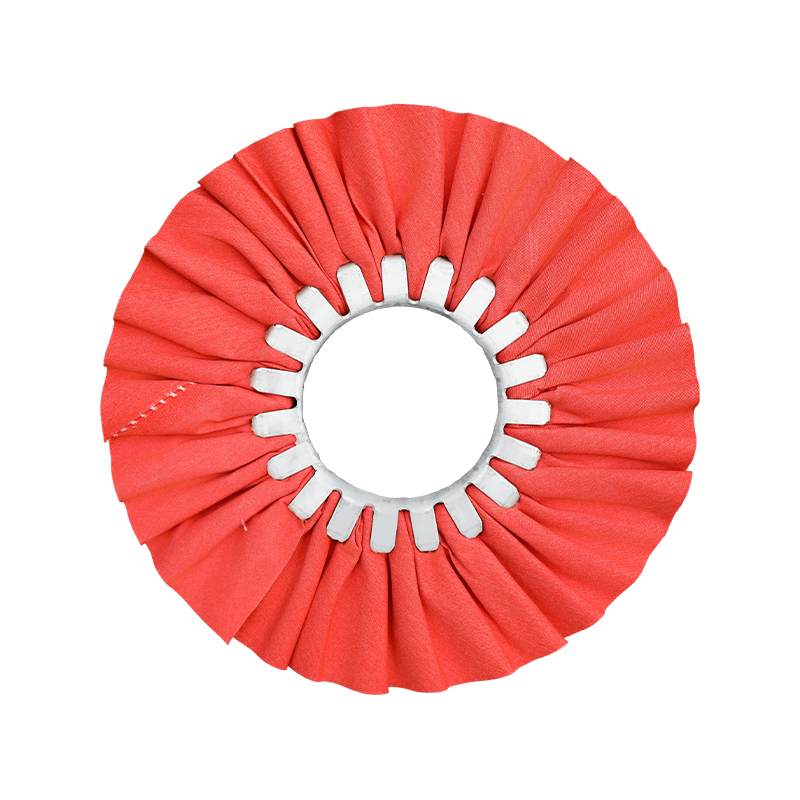
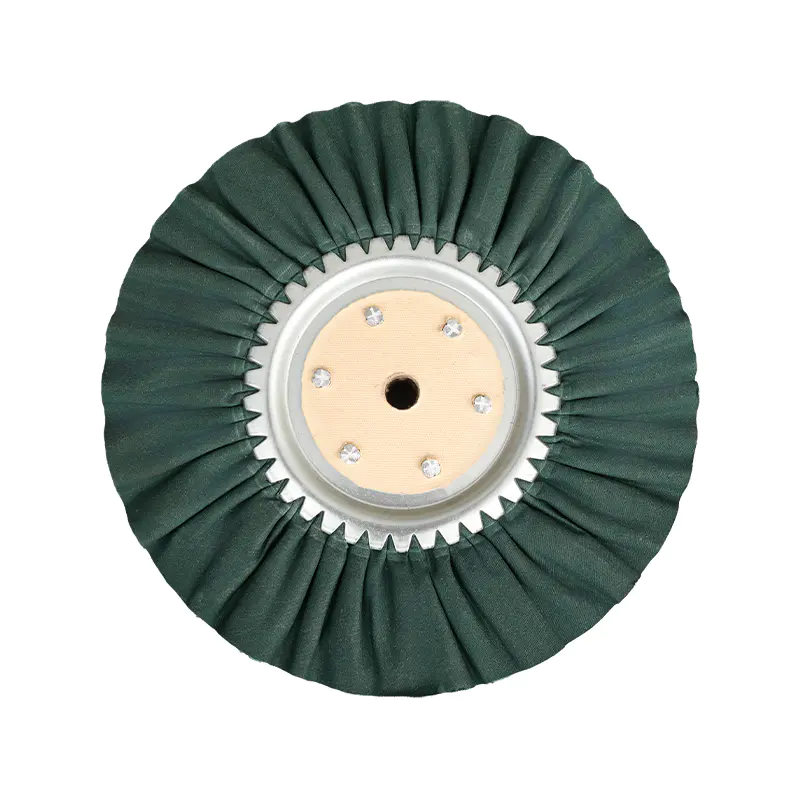
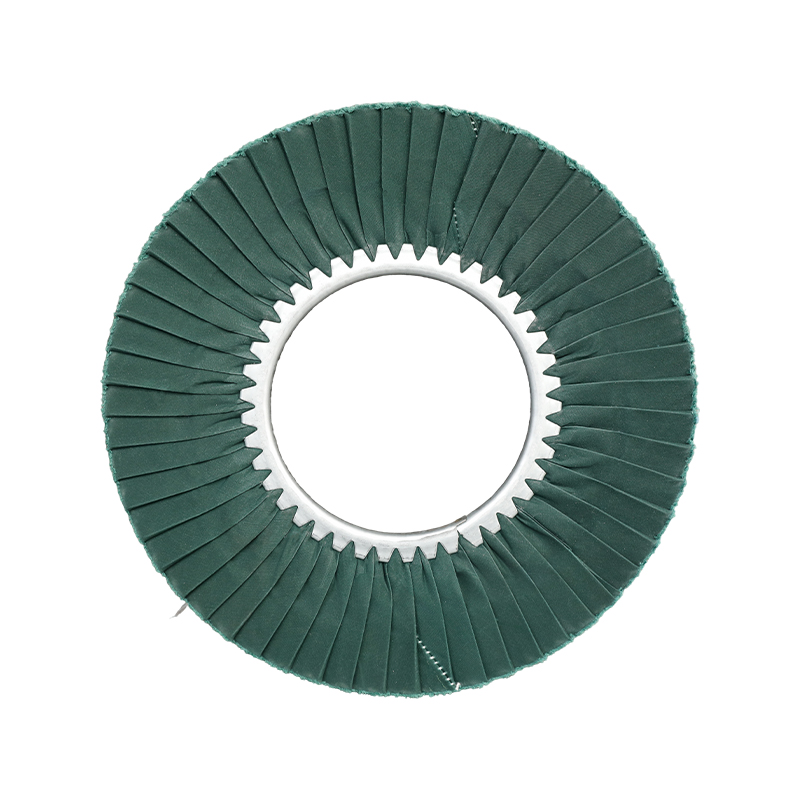
A koło wiatrowe — powszechnie określany także jako tarcza polerska dróg oddechowych, tarcza wentylowana lub tarcza polerska odchylająca drogi oddechowe — jest wysokowydajne narzędzie polerskie zaprojektowane specjalnie do końcowych i pośrednich etapów wykańczania powierzchni metalowych . W przeciwieństwie do kół sizalowych lub szytych bawełnianych, w których priorytetem jest agresywne usuwanie materiału, koło wiatrowe zostało zaprojektowane z myślą o precyzji: jego plisowana, złożona konstrukcja z tkaniny tworzy wewnętrzne kanały powietrzne, które umożliwiają ciągły przepływ powietrza przez koło podczas pracy. Ta wentylacja aktywnie odprowadza ciepło zarówno z tarczy, jak i powierzchni przedmiotu obrabianego, umożliwiając dłuższe, nieprzerwane przebiegi polerskie, bardziej równomierne rozprowadzanie pasty i czystsze, jaśniejsze wykończenie końcowe niż zwykle zapewniają konwencjonalne tarcze polerskie.
W praktyce koła wiatrowe są narzędziem wybieranym do uzyskiwania lustrzanych wykończeń stali nierdzewnej, aluminium, mosiądzu, miedzi, stopów cynku i szerokiej gamy metali nieżelaznych. Są szeroko stosowane w produkcji samochodów, produkcji sprzętu komputerowego, przyborów kuchennych, obróbce metali mebli, materiałach budowlanych i procesach wstępnej obróbki galwanicznej. Niezależnie od tego, czy kupujesz koła wiatrowe do wysokowydajnej przemysłowej linii polerskiej, czy wybierasz je do precyzyjnych prac wykończeniowych, zrozumienie ich budowy, zachowania i prawidłowego doboru środków polerskich jest niezbędne do uzyskania spójnych, profesjonalnych wyników.
Ten przewodnik obejmuje pełny obraz: budowę i mechanikę kół wiatrowych, rolę oznaczonych kolorami stopni obróbki, parowanie związków według rodzaju metalu, branże zastosowań, praktyczne porównanie z alternatywnymi typami kół oraz procedurę krok po kroku pozwalającą uzyskać prawdziwe lustrzane wykończenie.
Co sprawia, że Koło Wiatru Różne: Wyjaśnienie budowy dróg oddechowych
Cechą charakterystyczną koła wiatrowego jest jego plisowana, złożona konstrukcja. W przeciwieństwie do konwencjonalnej tarczy polerskiej – która jest zbudowana z płaskich warstw bawełny, muślinu lub sizalu ułożonych równolegle jedna na drugiej – tarcza wiatrowa jest zbudowana poprzez przymocowanie wielu warstw bawełnianej tkaniny do centralnego stalowego pierścienia zaciskowego w taki sposób, że każda warstwa tworzy promieniową fałdę lub fałdę. Te fałdy wystają na zewnątrz od środka, tworząc powierzchnię koła złożoną z setek pojedynczych krawędzi tkaniny, a nie gładką, płaską powierzchnię.
Praktyczne konsekwencje tego projektu są znaczące:
- Aktywna wentylacja: Kanały pomiędzy każdą zakładką umożliwiają swobodny przepływ powietrza przez korpus koła podczas obrotu. Ten przepływ powietrza w sposób ciągły odprowadza ciepło ze strefy styku, zapobiegając gromadzeniu się ciepła, które może spowodować odbarwienie miękkich metali lub przedwczesne stwardnienie pasty polerskiej na powierzchni felgi.
- Zwiększona retencja związku: Każda zakładka działa jak mała kieszonka, w której mieści się i uwalnia środek polerski, gdy tarcza obraca się względem przedmiotu obrabianego. Zapewnia to bardziej równomierne i trwałe dostarczanie mieszanki w porównaniu z tarczami płaskowarstwowymi, zmniejszając częstotliwość ponownej aplikacji podczas długich sesji polerskich.
- Polerowanie stykowe krawędzi: Koła wiatrowe przeznaczone są do polerowania krawędzi – techniki dociskania przedmiotu obrabianego do zewnętrznej krawędzi czoła koła, a nie do płaskiej strony. Ten kontakt krawędziowy precyzyjnie koncentruje nacisk polerowania, dzięki czemu koła wiatrowe dobrze nadają się do obrabianych przedmiotów profilowanych, zakrzywionych lub o złożonej geometrii.
- Temperatura powierzchni chłodnicy: Ponieważ wentylacja aktywnie zarządza ciepłem, koła wiatrowe mogą pracować przez dłuższy czas, zanim przedmiot obrabiany lub koło będzie musiało ostygnąć. Jest to kluczowa zaleta w zakresie wydajności w zastosowaniach o dużej powierzchni, takich jak zbiorniki ze stali nierdzewnej, panele aluminiowe, nadwozia przyczep i okładziny architektoniczne.
Stalowa płytka środkowa lub pierścień klinowy w rdzeniu koła to nie tylko element montażowy — pełni także funkcję radiatora i kotwy konstrukcyjnej, która utrzymuje fałdy pod stałym napięciem podczas obracania się z dużą prędkością. Standardowe koła wiatrowe są budowane z myślą o prędkościach roboczych, zwykle w zakresie od 2000 do 3500 obr./min, w zależności od średnicy koła, a pierścień centralny odgrywa kluczową rolę w zapobieganiu rozwarstwianiu przy tych prędkościach. Podczas montażu koła wiatrowego należy zawsze używać samocentrującego kołnierza zabezpieczającego aby zapewnić pewne mocowanie i zapobiec oddzielaniu się warstw tkaniny od pierścienia centralnego podczas pracy.
Zrozumienie Koło Wiatru Kody kolorów i stopnie obróbki
Jednym z najbardziej praktycznych aspektów pracy z kołami wiatrowymi jest ustandaryzowany system kodowania kolorami stosowany w całej branży w celu wskazania stopnia obróbki i względnej sztywności każdego koła. Kolory nie mają charakteru dekoracyjnego – każdy sygnalizuje określony stopień twardości tkaniny, odpowiedni etap procesu polerowania i zalecany rodzaj metalu. Zrozumienie tego systemu pozwala operatorom na natychmiastowy wybór odpowiedniego koła, bez prób i błędów.
| Kolor | Poziom sztywności | Etap polerowania | Przydatność metalu podstawowego | Typowe połączenie złożone |
|---|---|---|---|---|
| Niebieski (obrobiony młynowo) | Najwyższy | Krok 1 — Polerowanie cięcia | Stal nierdzewna, stopy twarde | Mieszanka czarnego szmergla |
| Czerwony (poddany obróbce) | Wysoka | Krok 1 — Polerowanie cięcia | Stal nierdzewna | Czarna magia/szara mieszanka |
| Pomarańczowy (poddany obróbce) | Średnio-wysoki | Krok 1 — Polerowanie cięcia | Aluminium, metale nieżelazne | Brązowy związek Trypolisu |
| Żółty (obrobiony młynowo) | Średni | Krok 2 — Polerowanie koloru | Aluminium, mosiądz, miedź | Mieszanka zielonego różu |
| Różowy (poddawany obróbce) | Średni-Soft | Krok 2 — Polerowanie koloru | Stal nierdzewna (second pass) | Żółta, luksusowa mieszanka |
| Biała / Flanela Domet | Najmiększy | Krok 3 — Ostateczne wykończenie lustrzane | Wszystkie metale, tworzywa sztuczne, lakier do drewna | Biały diament/niebieski róż/fioletowy róż |
Podstawowa zasada jest prosta: sztywniejsze koła tną bardziej agresywnie, podczas gdy bardziej miękkie zapewniają lepszy kolor i połysk . Prawidłowo wykonana sekwencja polerowania stopniowo przechodzi od twardszych, bardziej agresywnych tarcz w połączeniu z grubszymi mieszankami na wczesnych etapach, w stronę bardziej miękkich tarcz z drobniejszymi mieszankami wykończeniowymi w końcowym etapie. Próba pominięcia etapów — na przykład nałożenie miękkiej białej flanelowej wiatrówki bezpośrednio na mocno porysowaną powierzchnię ze stali nierdzewnej — nie zapewni lustrzanego wykończenia; po prostu wypoleruje zadrapania, nie usuwając ich, co spowoduje zamgloną, nierówną powierzchnię.
Należy pamiętać, że konwencje kolorów mogą się nieznacznie różnić w zależności od producenta. Zawsze sprawdzaj dane dotyczące sztywności i zastosowania dostarczone przez konkretnego dostawcę, zamiast polegać wyłącznie na kolorze jako absolutnym wyznaczniku. To powiedziawszy, opisane powyżej szerokie ramy odzwierciedlają powszechnie akceptowany standard branżowy i stanowią niezawodny punkt odniesienia dla większości zastosowań.
Jak dopasować a Koło Wiatru z odpowiednią pastą polerską
Związek pomiędzy kołem wiatrowym a pastą polerską nie jest opcjonalny – stanowi podstawę całego procesu polerowania. Koło stanowi mechaniczny mechanizm dostarczający; związek zapewnia chemię ścierną podczas cięcia lub wykańczania. Nieprawidłowe użycie któregokolwiek elementu osłabia wydajność obu.
Sekwencja polerowania stali nierdzewnej
W przypadku stali nierdzewnej zalecane podejście to co najmniej dwuetapowy proces z wykorzystaniem kół wiatrowych. Zacznij od A koło wiatrowe poddane obróbce w kolorze czerwonym lub niebieskim obciążony czarnym szmerglem (czarną magią). Ten pierwszy etap działa przy prędkości obrotowej około 3000–3500 obr./min i usuwa rysy po ziarnie 320–400, utlenienie powierzchni i wszelkie pozostałości po szlifowaniu pozostawione po wcześniejszej obróbce. W drugim etapie wykorzystuje się a koło wiatrowe traktowane na różowo w połączeniu z żółtą mieszanką Deluxe przy około 3000 obr./min, aby nadać powierzchni wykończenie z satynowego na wysoki połysk. Aby uzyskać wyniki o jakości pokazowej, ostatnie przejście za pomocą koła wiatrowego z białą kopułką i flaneli wypełnionego niebieską lub fioletową mieszanką różu zapewni głębokie lustrzane wykończenie, które jest faktycznie wolne od widocznej tekstury powierzchni.
Sekwencja polerowania aluminium
Aluminium wymaga nieco innego podejścia. Ponieważ aluminium jest bardziej miękkie i porowate niż stal nierdzewna, łatwiej wchłania mieszankę i może powodować powstawanie głębokich rowków, jeśli używane są zbyt agresywne koła. Zacznij od koło wiatrowe traktowane na pomarańczowo i brązową pastę Tripoli przy 3000 do 3500 obr./min, aby usunąć z powierzchni ślady szlifowania papierem 400 i 600. Postępuj zgodnie z a żółte koło wiatrowe poddane obróbce młynarskiej w połączeniu ze związkiem Green Rouge przy 2500 do 3000 obr./min, aby uzyskać głębię koloru i połysk. W przypadku wykończeń pokazowych na aluminiowych felgach, zbiornikach lub płycie diamentowej, wykończ flanelową tarczą wiatrową i delikatną fioletową lub niebieską mieszanką różu. Zastosuj umiarkowany nacisk i unikaj pozostawania w jednej pozycji, aby zapobiec wypaczeniu powierzchni cienkich paneli aluminiowych pod wpływem ciepła.
Mosiądz, miedź i stop cynku
W przypadku przedmiotów obrabianych z mosiądzu i miedzi brązowa mieszanka Tripoli w połączeniu z pomarańczową lub żółtą tarczą wiatrową stanowi skuteczny etap cięcia w pierwszym przejściu, który usuwa ślady powierzchni i lekkie utlenianie bez nadmiernego cięcia bardziej miękkiego metalowego podłoża. W drugim etapie wykorzystuje się mieszankę czerwonego różu z miękkim flanelowym kołem wiatrowym, aby uzyskać bogaty, ciepły połysk charakterystyczny dla wysokiej jakości wykończeń z mosiądzu i miedzi. Elementy okuć ze stopu cynku — powszechne w okuciach dekoracyjnych, okuciach do drzwi i akcesoriach łazienkowych — dobrze reagują na bezpośrednią dwuetapową sekwencję użycia żółtej masy do cięcia i białego związku diamentowego na flanelowym kole wiatrowym w celu uzyskania ostatecznego koloru.
Powierzchnie niemetalowe: tworzywa sztuczne, lakier do drewna i skóra
Chłodniejszy profil działania koła wiatrowego sprawia, że nadaje się ono również do niektórych zastosowań niemetalowych. Na powierzchniach malowanych, lakierach do mebli o wysokim połysku i wyrobach skórzanych, wariant koła wiatrowego z miękkiej flaneli – stosowany przy niskiej prędkości (zwykle poniżej 2200 obr./min) z białą lub niebieską mieszanką – może usunąć lekkie zarysowania powierzchni i przywrócić połysk bez generowania poziomu ciepła, który spowodowałby pęcherze lub zmiękczenie powierzchni. Ta wszechstronność sprawia, że koła wiatrowe są użytecznym narzędziem nie tylko w środowiskach obróbki metali, ale także w warsztatach samochodowych, warsztatach wykańczających do obróbki drewna i produkcji wyrobów skórzanych.
Koło Wiatru a inne typy tarcz polerskich: gdzie każdy z nich pasuje do procesu polerowania
Specjaliści od wykańczania metali pracują z wieloma typami kół, z których każdy znajduje się na określonym etapie sekwencji polerowania. Zrozumienie, gdzie pasuje koło wiatrowe — a gdzie nie — pozwala uniknąć kosztownych błędów i zmarnowanych wydatków na materiały eksploatacyjne.
| Typ koła | Budowa | Wytwarzanie ciepła | Cięcie agresji | Najlepszy etap | Możliwość wykończenia lustrzanego |
|---|---|---|---|---|---|
| Koło sizalowe | Zszyte warstwy włókien sizalowych | Wysoka | Bardzo wysoki | Krok 1 — Ciężkie cięcie | Nie |
| Bawełna szyta spiralnie | Płaska bawełna, wszyte pierścienie | Średni | Średni | Krok 2 — Cięcie pośrednie i kolor | Częściowe (satynowy) |
| Koło Wiatru (Treated) | Plisowana tkanina, pierścień środkowy | Niski–Średni | Średni–High (by grade) | Krok 1–2 (w zależności od stopnia koloru) | Tak (z klasą flanelową) |
| Koło Wiatru (Flannel) | Plisowana flanela, kółko środkowe | Bardzo niski | Niski | Krok 3 — Lustrzane wykończenie | Tak |
| Luźny mop bawełniany | Nie szyta, miękka bawełna | Bardzo niski | Bardzo niski | Krok 3 — Ostateczny kolor | Tak |
Kluczowym wnioskiem z tego porównania jest to, że tarcze wiatrowe zajmują wyjątkową pozycję w sekwencji polerowania: są w stanie zapewnić zarówno szlif, jak i kolor, w zależności od stopnia obróbki, co czyni je jednym z najbardziej wszechstronnych dostępnych typów ściernic. Dobrze wyposażona stacja polerska może potencjalnie wykonać całą wieloetapową sekwencję wykańczania, używając wyłącznie tarcz wiatrowych o coraz bardziej miękkich gatunkach – od poddanej twardej obróbce niebieskiej lub czerwonej tarczy do wstępnego cięcia, aż po flanelową tarczę wiatrową do końcowego przejścia lustrzanego. Ta konsolidacja przepływu pracy zapewnia znaczącą przewagę w zakresie wydajności w warunkach przemysłowych, gdzie zmiany narzędzi wiążą się z rzeczywistymi kosztami przestojów.
Branże i produkty, w których używane są koła wiatrowe
Koła wiatrowe można znaleźć w wielu gałęziach przemysłu produkcyjnego. Ich połączenie wentylacji chłodzącej, wszechstronnych stopni obróbki i stałego zatrzymywania związków sprawia, że dobrze nadają się do każdego środowiska produkcyjnego, w którym wygląd powierzchni metalu jest kryterium jakości – co obejmuje dużą część wytwarzanych towarów konsumenckich i przemysłowych.
Części i akcesoria samochodowe
Koła wiatrowe są standardowymi narzędziami polerskimi w produkcji części samochodowych i obróbce detali na rynku wtórnym. Felgi ze stopu aluminium, układy wydechowe ze stali nierdzewnej, chromowane wykończenia, zderzaki, zbiorniki paliwa i obudowy silnika wymagają wysokiej jakości wykończeń lusterek, które spełniają zarówno standardy estetyczne, jak i odporności na korozję. Chłodniejsza praca kół wiatrowych jest szczególnie cenna podczas polerowania felg aluminiowych — cienkościennego elementu, który może wypaczać się lub tworzyć nierówne powierzchnie, jeśli zostanie wystawiony na działanie nadmiernego ciepła podczas polerowania. Standardowa dwuetapowa sekwencja z użyciem pomarańczowych i żółtych kół wiatrowych z mieszanką Tripoli i zielonego różu może skutecznie nadać obrobionemu surowo aluminiowemu felgowi wykończenie o jakości pokazowej.
Przybory kuchenne i przybory kuchenne ze stali nierdzewnej
Garnki, patelnie, zlewozmywaki, wyposażenie blatów i maszyny do przetwarzania żywności należą do najczęściej stosowanych zastosowań kół wiatrowych w produkcji stali nierdzewnej. Branża gastronomiczna i cateringowa nakłada rygorystyczne wymagania dotyczące wykończenia powierzchni – zarówno ze względów higienicznych (gładkie, nieporowate powierzchnie są odporne na przyleganie bakterii), jak i ze względu na estetykę konsumenta. Koła wiatrowe w połączeniu z odpowiednimi związkami stali nierdzewnej zapewniają wysoki połysk, jednolite kierunkowo wykończenie wymagane dla komercyjnych produktów kuchennych, aby spełniać standardy kontroli na głównych rynkach eksportowych.
Komponenty sprzętowe i precyzyjne
Klamki do drzwi, zawiasy, zamki, krany, zawory, łączniki rurowe i dekoracyjne okucia architektoniczne są często polerowane za pomocą kół wiatrowych, zarówno w konfiguracjach ręcznych, jak i zautomatyzowanych. W przypadku elementów konstrukcyjnych ze stopów cynku i mosiądzu przeznaczonych do galwanizacji chromem lub niklem, polerowanie za pomocą koła wiatrowego jest zazwyczaj ostatnim krokiem przed kąpielą galwaniczną — jakość wypolerowanej powierzchni podłoża bezpośrednio determinuje jakość przyczepności i jednolitość wyglądu osadzonej warstwy galwanicznej. Wszelkie wady powierzchni, które nie zostaną usunięte przez polerowanie, zostaną wzmocnione, a nie ukryte w procesie galwanizacji.
Meble i obróbka wnętrz
Metalowe ramy mebli, dekoracyjne wstawki ze stali i mosiądzu, nogi do stołów ze stali nierdzewnej i wysokiej klasy okucia szafek wykorzystują polerowanie za pomocą koła wiatrowego, aby uzyskać gładkie, odblaskowe wykończenia wymagane przez projektantów mebli i wykonawców wnętrz. W tym kontekście zastosowania flanelowe koło wiatrowe jest szczególnie cenione za zdolność do wytwarzania efektu wysokiego połysku na skomplikowanych profilach i zakrzywionej geometrii bez pozostawiania kierunkowych śladów polerowania.
Materiały budowlane i elementy architektoniczne
Panele elewacyjne ze stali nierdzewnej, poręcze, wnętrza wind, oznakowanie i strukturalne elementy dekoracyjne w budynkach komercyjnych są polerowane zgodnie ze specyfikacją za pomocą kół wiatrowych w konfiguracjach wielkoformatowych maszyn polerskich. Koła wiatrowe o dużej średnicy — 10 cali i więcej — są powszechnie stosowane na zautomatyzowanych liniach polerskich do obróbki długich odcinków materiału płaskiego lub rurowego, gdzie spójne wykończenie powierzchni na całej długości części ma kluczowe znaczenie dla akceptacji architektonicznej.
Galwanizacja i obróbka powierzchniowa Obróbka wstępna
W zakładach galwanicznych polerowanie za pomocą koła wiatrowego jest często ostatnim ręcznym lub zautomatyzowanym etapem przetwarzania, zanim części trafią do kąpieli galwanicznej. Wymagane jest uzyskanie powierzchni, która jest geometrycznie gładka i wolna od pozostałości środka polerskiego, zgorzeliny lub mikrozarysowań. Chłodna charakterystyka koła wiatrowego zmniejsza ryzyko powstania śladów naprężeń termicznych na cienkich elementach z metalu nieszlachetnego, co jest szczególnie istotne w przypadku elementów o drobnych szczegółach lub ostrych narożnikach wewnętrznych.
Jak wybrać odpowiednie koło wiatrowe: kluczowe czynniki specyfikacji
W przypadku kierowników ds. zakupów i operatorów linii polerskich wybierających koła wiatrowe poniższe czynniki specyfikacji określają przydatność do określonego celu. Zakup niewłaściwego gatunku lub rozmiaru jest częstym i łatwym do uniknięcia źródłem niespójnej jakości wykończenia i niepotrzebnych kosztów materiałów eksploatacyjnych.
- Średnica koła: Dostępne od około 100 mm (4 cale) do 500 mm (20 cali) w zależności od producenta. Mniejsze średnice nadają się do szlifierek stołowych i polerek ręcznych do prac precyzyjnych lub małych części; większe średnice są stosowane w przemysłowych maszynach polerskich przetwarzających większe panele, rury lub pręty. Dopasuj średnicę do fizycznego rozmiaru przedmiotu obrabianego i wydajności trzpienia maszyny.
- Liczba warstw: Koła wiatrowe są powszechnie dostępne w konfiguracjach 16-warstwowych, chociaż warianty przemysłowe o większym obciążeniu mogą mieć więcej warstw w celu uzyskania dodatkowej gęstości powierzchni czołowej. Większa liczba warstw zazwyczaj zapewnia większą retencję mieszanki i nieco sztywniejszą powierzchnię czołową – co jest przydatne w przypadku cięższych zastosowań. Mniejsza liczba warstw zapewnia bardziej miękką, bardziej elastyczną powierzchnię, odpowiednią do polerowania konturów.
- Rozmiar pierścienia centralnego: Wewnętrzna średnica stalowej płyty środkowej musi odpowiadać rozmiarowi wrzeciona lub trzpienia Twojej maszyny. Standardowe średnice wewnętrzne obejmują 55 mm, 76 mm i większe rozmiary dla maszyn przemysłowych. Zawsze sprawdzaj zgodność przed złożeniem zamówienia ilościowego.
- Stopień obróbki (kolor): Jak opisano w powyższej sekcji dotyczącej kodu koloru, wybierz stopień obróbki odpowiedni dla rodzaju metalu i etapu polerowania. W przypadku dwuetapowej pracy ze stalą nierdzewną będziesz potrzebować co najmniej czerwonej lub niebieskiej tarczy do cięcia oraz różowej lub flanelowej tarczy do koloru i wykończenia. W przypadku aluminium, gatunki pomarańczowe i żółte obejmują standardową sekwencję dwuetapową.
- Maksymalna prędkość robocza: Zawsze sprawdzaj znamionowe maksymalne obroty koła w porównaniu z prędkością wrzeciona maszyny. Koła o większej średnicy mają niższe maksymalne obroty; jazda kołem wiatrowym powyżej jego prędkości znamionowej grozi rozwarstwieniem płyty środkowej i stwarza poważne zagrożenie dla bezpieczeństwa operatorów.
- Materiał tkaniny: W standardowych kołach wiatrowych wykorzystuje się tkaninę bawełnianą o różnym stopniu miękkości. Koła wiatrowe premium flanelowe (domet flanelowe) wykonane są z pluszowego, ultramiękkiego materiału flanelowego i są przeznaczone wyłącznie do końcowego polerowania lustrzanego. W niektórych wariantach specyficznych dla zastosowań wykorzystuje się włókninę nylonową do czyszczenia powierzchni, szlifowania i operacji ciągnienia drutu na nieregularnych lub profilowanych powierzchniach, gdzie konwencjonalne koła wiatrowe z tkaniny byłyby zbyt sztywne.
Krok po kroku: osiąganie lustrzanego wykończenia za pomocą kół wiatrowych
Poniższy proces dotyczy przedmiotów ze stali nierdzewnej jako głównego przykładu, ale ta sama logika – z odpowiednimi podstawieniami związków – ma zastosowanie do aluminium, mosiądzu i innych metali.
Etap 1: Przygotowanie powierzchni
Przed założeniem jakiejkolwiek tarczy polerskiej upewnij się, że powierzchnia podstawy została przeszlifowana papierem o ziarnistości co najmniej 320–400. Większe zadrapania, spawy i zgorzeliny należy usunąć na wcześniejszym etapie za pomocą tarczy sizalowej lub pasa ściernego. Koło wiatrowe nie jest przeznaczone do usuwania ciężkich materiałów; przyłożenie mocno uszkodzonej powierzchni bezpośrednio do koła wiatrowego spowoduje przedłużoną, nieefektywną sesję cięcia i kiepski wynik. Rozpoczęcie etapu koła wiatrowego od czystej, przeszlifowanej powierzchni o ziarnie 400 zapewnia najlepszy stosunek kosztów do rezultatów.
Etap 2: Polerowanie cięcia przy pierwszym przejściu (czerwone lub niebieskie koło wiatrowe)
Zamontuj koło wiatrowe impregnowane na czerwono lub niebiesko i napełnij je czarnym środkiem szmerglowym. Ustaw maszynę na około 3 000–3 500 obr./min. Dociśnij krawędź ściernicy do przedmiotu obrabianego ze stałym, stałym naciskiem i pracuj w nakładających się przejściach. Celem na tym etapie jest usunięcie wszystkich widocznych linii szlifowania przy ziarnie 400 i uzyskanie jednolitej, satynowej powierzchni. Nakładaj ponownie pastę na obracające się koło co 45–60 sekund, aby utrzymać wydajność cięcia. Nie dopuść do wyschnięcia felgi – sucha felga sizalowa lub bawełniana po obróbce może spowodować głębokie, nieregularne rysy, które będą trudne do usunięcia w kolejnych etapach.
Etap 3: Polerowanie koloru w drugim przejściu (różowe koło wiatrowe)
Po oczyszczeniu pozostałości czarnego związku z powierzchni przedmiotu obrabianego czystą szmatką, zmień koło wiatrowe impregnowane na różowo i nałóż żółtą, luksusową pastę. Zmniejsz prędkość maszyny do około 2800–3200 obr./min. Różowe koło jest bardziej miękkie niż czerwone i rozmiesza wszelkie pozostałe ślady cięcia z etapu 2, jednocześnie uzyskując wyraźny połysk o wysokiej jasności. Na tym etapie powierzchnia zmienia się z satynowej na lustrzaną. W przypadku wielu zastosowań przemysłowych – komponentów sprzętowych, przyborów kuchennych, złączek rurowych – wynik na końcu tego etapu jest wystarczający do dostawy.
Etap 4: Ostateczne wykończenie lustrzane (flanelowe koło wiatrowe)
W przypadku zastosowań wymagających prawdziwego lustrzanego wykończenia – elementy architektoniczne, komponenty samochodowe klasy pokazowej, wysokiej jakości przybory kuchenne lub dekoracyjne produkty ze stali nierdzewnej – dodaj ostatnie przejście za pomocą koła wiatrowego z białą kopułą flanelową wypełnionego mieszanką w kolorze niebieskim lub fioletowym. Zmniejsz prędkość maszyny do 1800–2200 obr./min, aby zminimalizować wydzielanie ciepła i zmaksymalizować reakcję powierzchni na drobny materiał ścierny. Ultra miękka powierzchnia tarczy flanelowej oraz zawartość materiału ściernego w postaci tlenku chromu lub tlenku glinu w drobnoziarnistej mieszance współpracują ze sobą, aby wyeliminować wszelkie pozostałe mikrozarysowania i stworzyć wysoce odblaskową, pozbawioną zniekształceń powierzchnię lustra.
Po ostatnim etapie polerowania należy natychmiast oczyścić powierzchnię czystą, suchą szmatką lub ręcznikiem z mikrofibry, aby usunąć wszelkie pozostałości pasty. W przypadku elementów ze stali nierdzewnej, które będą często używane, cienka warstwa ochronnego wosku lub lakieru nałożona po polerowaniu pomaga zachować lustrzane wykończenie, zapobiegając utlenianiu powierzchni i zanieczyszczeniu odciskami palców podczas przechowywania i transportu.
Najlepsze praktyki w zakresie bezpieczeństwa i konserwacji kół wiatrowych
Bezpieczna obsługa kół wiatrowych i ich prawidłowa konserwacja chroni zarówno operatorów, jak i jakość gotowego produktu. Poniższe praktyki są standardem w profesjonalnych środowiskach polerskich i należy ich konsekwentnie przestrzegać.
- Zawsze używaj wentylowanego kołnierza bezpieczeństwa: Koła wiatrowe należy montować za pomocą samocentrującego kołnierza zabezpieczającego, a nie standardowych pełnych kołnierzy. Wentylowany kołnierz równomiernie chwyta środkowy pierścień koła i zapobiega odrywaniu się warstw plisowanej tkaniny od stalowej płyty środkowej pod wpływem sił odśrodkowych wytwarzanych przy prędkości roboczej.
- Zawsze noś środki ochrony indywidualnej: Wymagana jest osłona twarzy lub okulary ochronne, rękawice robocze i maska oddechowa przystosowana do ochrony przed drobnym pyłem metalowym i cząstkami złożonymi. Przy 3000 obr./min cząsteczki związków chemicznych i cząsteczki metalu unoszą się w powietrzu z dużą prędkością. Długotrwałe narażenie przez drogi oddechowe na drobny pył metalowy i złożony stanowi uznane zagrożenie dla zdrowia w miejscu pracy.
- Nigdy nie przekraczaj znamionowych obrotów: Nadmierna prędkość koła wiatrowego powoduje pęknięcia naprężeniowe w pierścieniu centralnym i może skutkować katastrofalną dezintegracją koła. Przed każdym użyciem dopasuj rozmiar koła do prędkości maszyny i sprawdzaj to przy każdej wymianie koła.
- Regularnie grabij koło: W miarę nakładania pasty i występowania cykli cieplnych, pasta polerska utwardza się i powoduje glazurę na powierzchni koła wiatrowego, zmniejszając wydajność cięcia i wykańczania. Przed pierwszym użyciem i okresowo pomiędzy dłuższymi sesjami polerowania użyj grabi do kół (gruboziarnistego narzędzia ściernego przykładanego do ślizgającej się tarczy koła) w celu odnowienia powierzchni felgi i usunięcia stwardniałych pozostałości.
- Przydziel każde koło do jednego związku: Zanieczyszczenie krzyżowe koła wiatrowego różnymi związkami powoduje niespójną chemię ścierną, która może pozostawić nieprzewidywalne ślady na powierzchni. Oznacz wyraźnie każde koło wyznaczoną mieszanką i egzekwuj tę dyscyplinę na hali produkcyjnej.
- Sprawdź koła przed użyciem: Sprawdź pierścień środkowy pod kątem pęknięć, zniekształceń lub luźnych zacisków. Sprawdź fałdy tkaniny pod kątem postrzępienia, brakujących odcinków lub nagromadzeń, których nie można usunąć przez grabienie. Uszkodzone koło wiatrowe należy natychmiast wycofać z użytku – ryzyko awarii w trakcie pracy jest niedopuszczalne w profesjonalnym środowisku polerskim.
- Przechowuj prawidłowo: Nieużywane koła wiatrowe należy przechowywać w chłodnym i suchym miejscu, z dala od bezpośredniego światła słonecznego, rozpuszczalników i wilgoci. Narażenie na wilgoć może osłabić połączenie klejowe pomiędzy tkaniną a pierścieniem centralnym w felgach poddanych obróbce, zmniejszając ich efektywną żywotność.
Często zadawane pytania dotyczące kół wiatrowych
Czy koło wiatrowe może zastąpić koło sizalowe w sekwencji polerowania?
W większości przypadków nie. Twardo obrobiona (niebieska lub czerwona) tarcza wiatrowa może wytrzymać lekkie i umiarkowane prace związane z wycinaniem na powierzchniach przeszlifowanych do granulacji 320–400, ale brakuje jej sztywności strukturalnej i ścieralności włókien tarczy sizalowej w przypadku głębokich zadrapań, ciężkich śladów matrycy lub przygotowania spoiny. W przypadku powierzchni, które mają jedynie drobne ślady szlifowania lub ślady poprzedniego polerowania, obrobiona tarcza wiatrowa jest w pełni przydatna jako narzędzie pierwszego kroku. W przypadku mocno zniszczonych powierzchni należy najpierw zastosować koło sizalowe przed wprowadzeniem koła wiatrowego.
Jak długo wytrzymuje koło wiatrowe w użytkowaniu produkcyjnym?
Żywotność zależy od prędkości roboczej, zastosowanego ciśnienia, częstotliwości stosowania mieszanki i staranności konserwacji. Koła wiatrowe, które są regularnie grabione, eksploatowane w zakresie prędkości znamionowej i używane przy odpowiednim obciążeniu złożonym, zazwyczaj wytrzymają konwencjonalne koła bawełniane szyte w równoważnych zastosowaniach, ponieważ plisowana konstrukcja rozkłada zużycie bardziej równomiernie na powierzchni czołowej koła. Koła wiatrowe klasy flanelowej stosowane do końcowego wykończenia przy niższych prędkościach mają zazwyczaj najdłuższą żywotność spośród całej gamy.
Jaka jest różnica między kołem wiatrowym a zwykłym buffem do dróg oddechowych?
Są to te same kategorie produktów objęte różnymi regionalnymi konwencjami nazewnictwa. W chińskiej produkcji i eksporcie plisowana, wentylowana tarcza polerska jest powszechnie nazywana kołem wiatrowym (风轮 / 风叶轮). W Ameryce Północnej i Europie w kontekście profesjonalnej obróbki metali ten sam produkt jest zwykle określany jako polerka do dróg oddechowych, tarcza do polerowania dróg oddechowych, polerka wentylowana lub polerka do uchylania dróg oddechowych. Konstrukcja i funkcja są identyczne.
Czy tarcz wiatrowych można używać na ręcznej szlifierce kątowej?
Tak — polerowanie krawędzi za pomocą tarczy wiatrowej zamontowanej na szlifierce kątowej jest szeroko stosowaną techniką, szczególnie do polerowania felg aluminiowych, paneli karoserii pojazdów i dużych płaskich elementów metalowych, których nie można przenieść na polerkę stołową. Upewnij się, że średnica tarczy jest dostosowana do prędkości obrotowej używanej szlifierki kątowej i użyj środkowej płyty redukcyjnej oraz odpowiednich kołnierzy w celu bezpiecznego montażu. Utrzymuj stały kąt i unikaj dociskania koła płasko do powierzchni — technika kontaktu z krawędzią ma kluczowe znaczenie dla uzyskania równych wyników przy użyciu koła wiatrowego na narzędziu ręcznym.
Wniosek: dlaczego koło wiatrowe to profesjonalny wybór do wykańczania luster
Połączenie aktywnej wentylacji, wszechstronnych stopni obróbki i stałego dostarczania mieszanki w kole wiatrowym pozwala sprostać podstawowym wyzwaniom związanym z wysokiej jakości wykańczaniem metali: zarządzaniem ciepłem, jednorodnością powierzchni i wydajnością procesu. Żaden inny typ tarczy pojedynczej nie obejmuje tak szerokiego zakresu etapów polerowania — od polerowania twardych metali w pierwszym przejściu po końcowe wykończenie lustrzane aluminium, stali nierdzewnej, mosiądzu i powierzchni niemetalowych — przy zachowaniu chłodniejszego profilu roboczego, który chroni zarówno przedmiot obrabiany, jak i operatora.
W przypadku kierowników produkcji i specjalistów ds. zaopatrzenia zaopatrujących się w materiały eksploatacyjne do polerowania praktyczną rekomendacją jest zainwestowanie w pełny zestaw gatunków do ściernic wiatrowych — co najmniej gatunek utwardzany do cięcia, gatunek średni do wywoływania koloru i gatunek flanelowy do końcowej obróbki luster — oraz spójne łączenie każdego gatunku z odpowiednią pastą polerską odpowiednią do przetwarzanych metali. Spójność w wyborze ściernicy, doborze mieszanki i parametrach roboczych jest podstawą powtarzalnej, wysokiej jakości wydajności polerowania.
Oceniając dostawców kół wiatrowych, zwracaj uwagę na stałą gęstość warstw, sprawdzoną jakość pierścienia centralnego i niezawodną twardość obróbki we wszystkich partiach produkcyjnych. Różnica między dobrze wyprodukowanym kołem wiatrowym a niespełniającym norm staje się bardzo szybko widoczna w wynikach polerowania – a koszt złomowanych lub przerobionych części znacznie przewyższa oszczędności wynikające z taniego oprzyrządowania. W przypadku nabywców B2B zaopatrujących się na dużą skalę żądanie certyfikatów materiałowych i testowania partii próbek przed zaangażowaniem się w duże ilości jest standardową praktyką i zdecydowanie zalecane.